過熱度・過冷却度から分かること
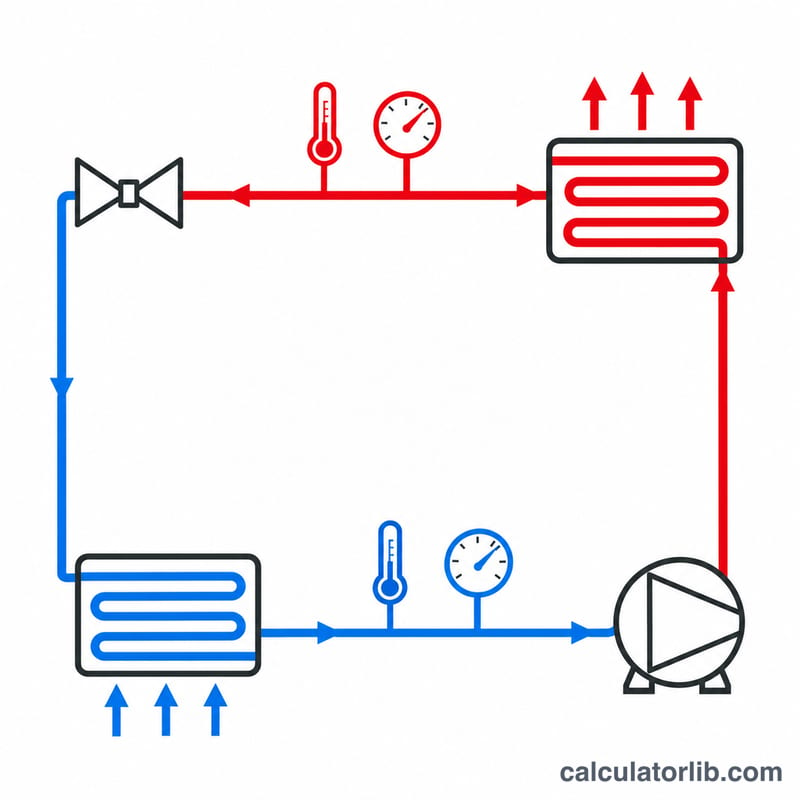
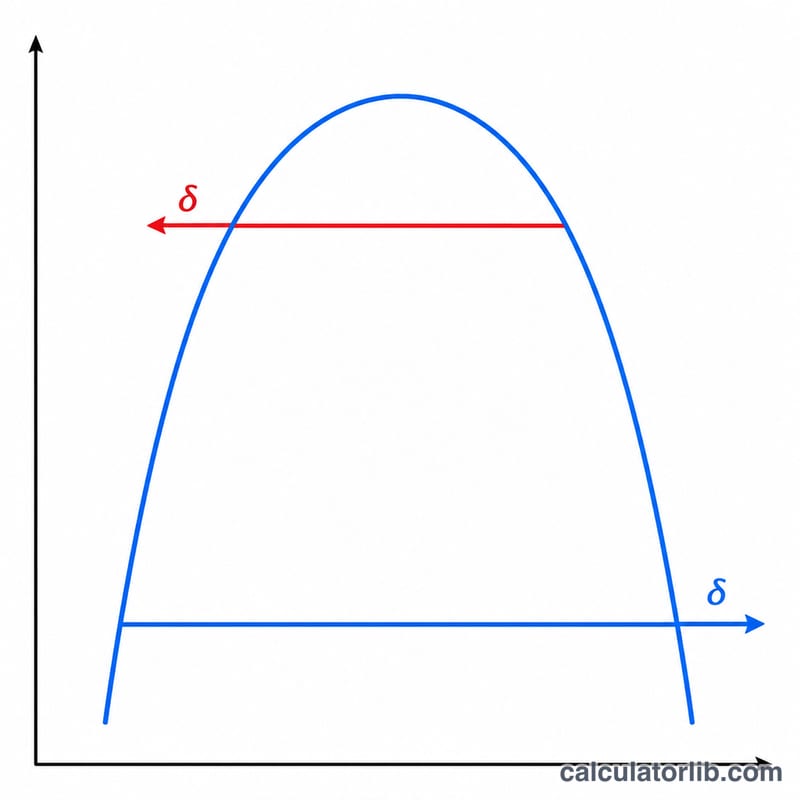
過熱度(スーパーヒート)と過冷却度(サブクール)は、冷媒の充填量や冷凍サイクルの状態を判断するための最も重要な2つの数値です。過熱度とは、蒸発器を出た冷媒ガスの温度が、その圧力での沸点(飽和温度)よりどれだけ高いかを示します。過冷却度とは、凝縮器を出た液冷媒の温度が、凝縮温度よりどれだけ低いかを示します。この計算機は、R-410A、R-22、R-134a、R-404Aのゲージ圧力を飽和温度に換算し、両方の値を求めます。
なお、このツールは圧力を psig、温度を °F で扱う米国のHVAC実務に準じた仕様です。日本のゲージ(MPa や kPa、°C)で測定した場合は、単位を換算してから入力してください。
使い方
まず冷媒の種類を選び、サービスバルブまたは蒸発器出口付近で測定した吸入圧力(psig)と吸入管温度を入力します。次に、凝縮器出口付近で測定した液管圧力と液管温度を入力します。必要に応じて、銘板(メーカーのデータプレート)に記載された目標過熱度・目標過冷却度も設定すると、それぞれの目標とのずれが表示されます。
計算式
飽和温度 \(T_{sat}\) は、圧力-温度表から求めます。絶対圧力(psig に 14.696 を加えた値)の対数で補間しています。
$$\text{SH} = T_{\text{suction line}} - T_{\text{sat}}(P_{\text{suction}})$$$$\text{SC} = T_{\text{sat}}(P_{\text{liquid}}) - T_{\text{liquid line}}$$表の値は、おおよその沸点(bubble point)・露点(dew point)のデータです。R-404Aのような非共沸混合冷媒では、必ずメーカーの資料で確認してください。
計算例
R-410Aのシステムで吸入側が 118.8 psig だったとします。これは \(T_{sat} = 40\,{}^{\circ}\text{F}\) に相当します。吸入管の温度は 52 °F です。
$$\text{SH} = 52 - 40 = 12\,{}^{\circ}\text{F}$$液側の圧力は 317.6 psig で、飽和温度は 100 °F に相当します。液管の温度は 90 °F です。
$$\text{SC} = 100 - 90 = 10\,{}^{\circ}\text{F}$$過熱度 12 °F、過冷却度 10 °F は、いずれも正常なシステムで一般的な値です。
過熱度と過冷却度の測定値の解釈
過熱度(SH)は、吸入ラインの温度から蒸発器の飽和温度を引いた値です。過冷却度(SC)は、凝縮器の飽和温度から液ラインの温度を引いた値です。どちらの数値も単独では意味がほとんどありません。必ずSH、SC、吸入圧力、吐出圧力、風量を合わせて読み取り、機器メーカーの冷媒充填チャートまたは銘板の目標値と比較してください。目標値は機種によって異なるため、計算ツールの目標SH欄と目標SC欄には、その機器のマニュアルに記載された値を入力してください。
どちらの数値で冷媒を充填するか
- 固定オリフィス式/ピストン式システム:メーカーの目標過熱度に合わせて充填します(通常、室内湿球温度と室外乾球温度に基づくチャートから読み取ります)。過冷却度は補助的な確認に使います。
- TXV/EEVシステム:膨張弁は過熱度をほぼ一定に保つため、メーカーの目標過冷却度に合わせて充填します。過熱度は、膨張弁が正しく制御されているかを確認する補助的な指標です。
測定値の組み合わせと考えられる原因
| 測定値 | 考えられる原因 | その他の兆候 |
|---|---|---|
| 過熱度が高く、過冷却度が低い | 冷媒不足(この組み合わせで最も多い原因) | 吸入圧力と吐出圧力が低い。サイトグラス(付いている場合)に気泡が見える |
| 過熱度が高く、過冷却度は正常または高い | 計量装置の詰まり、ドライヤーまたは液ラインの詰まり。TXVの供給不足またはハンチング | 吸入圧力が低い。ドライヤー前後の温度差や配管のキンク |
| 過熱度が低く、過冷却度が高い | 冷媒過充填。固定オリフィスの場合は、オリフィスが大きすぎることも原因 | 吐出圧力が高い。液バック(液の圧縮機への逆流)のおそれがある |
| 過熱度が低く、過冷却度は正常 | 蒸発器の風量不足(フィルターや熱交換器の汚れ、送風機の回転が遅い)またはTXVの供給過多 | 吸入圧力が低い。コイルの着氷 |
| 過熱度が低く、過冷却度も低い | 圧縮機の性能低下(弁が十分に圧送できていない)または高負荷 | 吸入圧力は高いが吐出圧力は低い |
| 過冷却度は見かけ上高く、吐出圧力も高い | 系統内の不凝縮性ガス(空気)、または冷媒過充填 | 吐出圧力が凝縮器の空気温度から想定される値より高い。圧力から求めた飽和温度が過大になるため、計算上の過冷却度が高く見える |
| 過冷却度が低く、吐出圧力が高い | 凝縮器の汚れまたは凝縮器の通風不良(他の不具合を伴う場合がある) | 室外空気温度に対して凝縮温度が高い |
過冷却度が低ければ必ず冷媒不足なのか?
いいえ。過冷却度が低いことは症状であり、診断結果ではありません。冷媒不足は一般的な原因ですが、圧縮機の性能低下(吐出圧力が低すぎる)、計量装置が大きすぎるまたは開いたままになっている、TXVが液で満たされている(フラッディング)、非常に高負荷の状態などでも過冷却度は低くなります。測定誤差も影響します。温度クランプの断熱が不十分または取り付け位置が不適切、ゲージの校正不良、冷媒の選択ミス、システムが安定する前(通常は運転開始後10〜15分)の測定などは、いずれも誤った値の原因になります。過冷却度が低く、過熱度も低い場合、冷媒を追加するのは誤った対処です。まず風量、圧縮機の性能、計量装置を点検してください。
これは一般的な情報であり、専門的な助言ではありません。冷媒の取り扱いは多くの国で規制されており、一般に有資格の技術者が行う必要があります。必ず機器メーカーの指示と各地域の規制に従ってください。
よくある質問
過熱度の正常値は?
固定オリフィス方式のシステムは過熱度で充填量を決めます。室内の湿球温度と外気温によって異なりますが、多くは 10〜20 °F が目安です。必ず機器の充填チャートに従ってください。
過冷却度の正常値は?
温度式膨張弁(TXV)を使うシステムでは、メーカーの指定がない限り、過冷却度 8〜12 °F で充填するのが一般的です。
過冷却度が低ければ、必ず冷媒不足ですか?
多くの場合はそうですが、凝縮器の汚れ、圧縮機バルブの不良、膨張装置の故障でも数値は変わります。冷媒を追加する前に、風量やその他の症状を確認しましょう。