Что такое припуск на гибку круглого прутка?
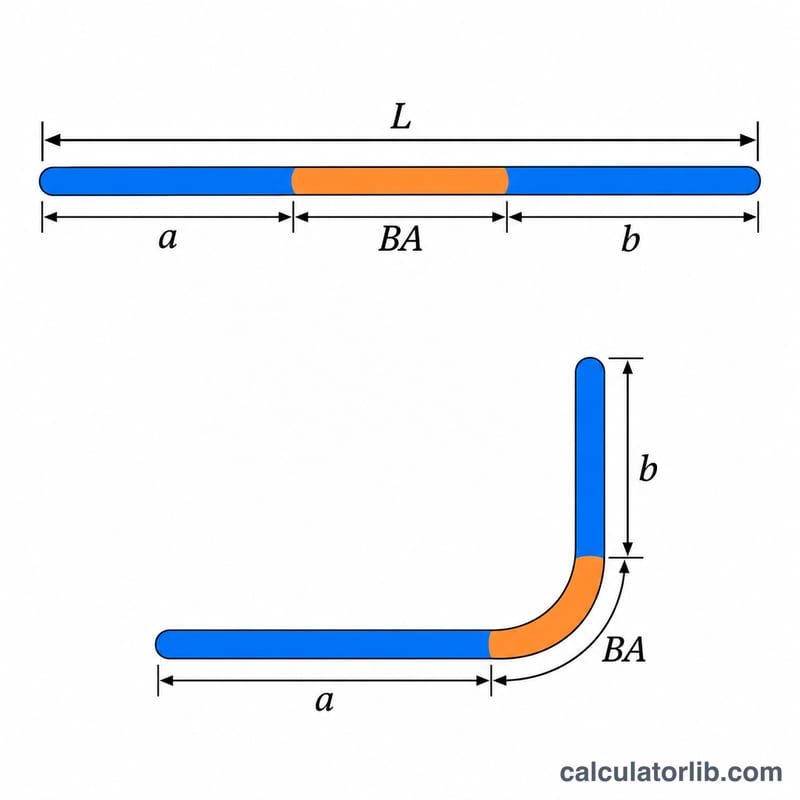
При гибке круглого прутка внешняя сторона изгиба растягивается, а внутренняя сжимается. Между ними проходит нейтральная ось, длина которой не меняется. Припуск на гибку — это длина дуги нейтральной оси на участке изгиба, то есть длина прямой заготовки, «уходящая» в изогнутую часть. Если прибавить её к прямым участкам, получится длина заготовки до гибки.
Как пользоваться калькулятором
Введите диаметр прутка, угол, на который поворачивается пруток (прямой угол — 90°), и внутренний радиус изгиба, измеренный до внутренней поверхности прутка. Все длины указывайте в одних единицах, например в миллиметрах или дюймах. Коэффициент нейтральной оси K по умолчанию равен 0,5: нейтральная ось проходит по центру прутка. Это обычное допущение для сплошного круглого прутка при достаточно большом радиусе. Укажите длины двух прямых участков — от концов прутка до начала изгиба, — и вы получите полную длину заготовки.
Пояснение к формуле
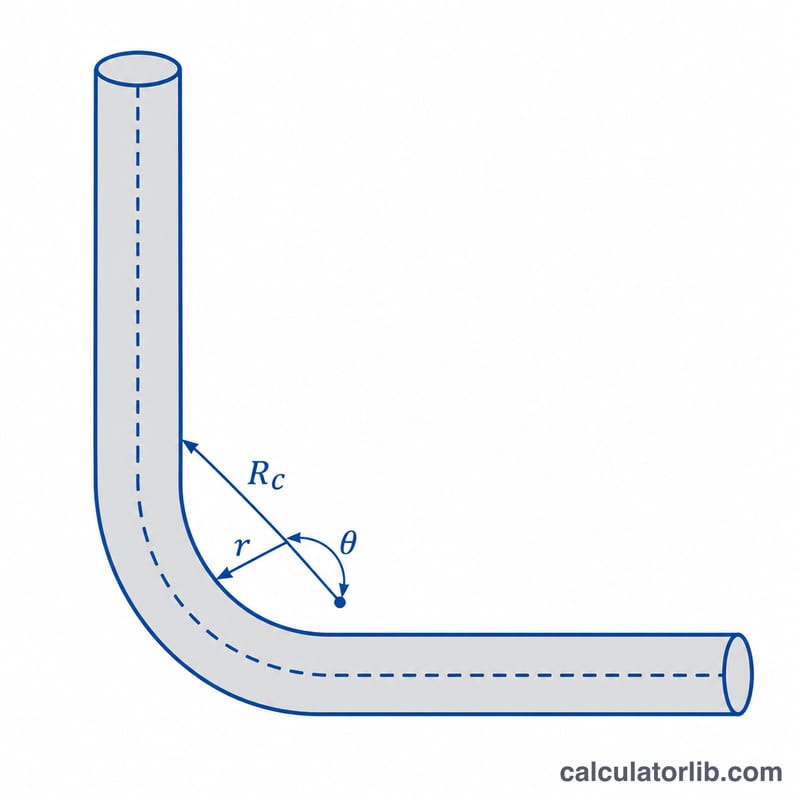
Радиус нейтральной оси равен внутреннему радиусу плюс произведение K на диаметр. Длина дуги — это этот радиус, умноженный на угол изгиба в радианах.
$$BA = \frac{\pi \, \theta}{180} \times (R + K \times d)$$Здесь \(\theta\) — угол изгиба в градусах, \(R\) — внутренний радиус, \(d\) — диаметр прутка, \(K\) — коэффициент нейтральной оси. Длина заготовки тогда равна
$$L = L_1 + L_2 + BA$$При очень малых радиусах нейтральная ось смещается к внутренней стороне, поэтому K меньше 0,5 может лучше соответствовать вашей оснастке. Проверьте результат пробной гибкой.
Пример расчёта
Пруток диаметром 10 мм гнётся на 90° с внутренним радиусом 15 мм, длина каждого из двух прямых участков — 100 мм. Радиус нейтральной оси:
$$R_n = 15 + 0.5 \times 10 = 20\,\text{mm}$$Припуск на гибку:
$$BA = \frac{\pi \times 90}{180} \times 20 = 31.416\,\text{mm}$$Значит, длина заготовки равна
$$L = 100 + 100 + 31.416 = 231.416\,\text{mm}$$Частые вопросы
Угол изгиба — это внутренний угол между участками?
Нет. Это угол, на который поворачивается пруток. Для прямоугольного загиба угол изгиба равен 90°, а для прямого прутка — 0°.
Влияет ли пружинение на результат?
Пружинение меняет итоговый угол, но не длину дуги. Возможно, придётся слегка перегнуть пруток, однако припуск по-прежнему считается по заданному углу.
Можно ли использовать калькулятор для трубы или полосы?
Формула длины дуги та же, но оптимальный коэффициент K зависит от профиля и материала. Подберите K и проверьте на пробной заготовке.
Типичные значения K-фактора и минимальный радиус гиба для круглого прутка
В этом калькуляторе K-фактор определяет положение нейтральной оси (волокна, которое не растягивается и не сжимается) как долю диаметра прутка \(d\), отсчитываемую от внутренней стороны гиба. Нейтральный радиус равен \(R_c = R + K\cdot d\), где \(R\) — внутренний радиус. Для круглого прутка K близок к 0,5 (центр прутка) при пологом гибе. По мере ужесточения гиба он смещается к внутренней стороне.
Рекомендуемое начальное K по соотношению R/d
| Внутренний радиус / диаметр (R/d) | Рекомендуемое K | Комментарий |
|---|---|---|
| 2 и более | около 0,50 | Пологий гиб; нейтральная ось остаётся близко к центру прутка |
| от 1 до 2 | около 0,45 | Небольшое смещение к внутренней стороне |
| от 0,5 до 1 | около 0,40 | Умеренное смещение |
| Менее 0,5 (узкий гиб) | около 0,33–0,35 | Сильное смещение; наибольший разброс между материалами и оснасткой |
Это только начальные оценки. Материал, состояние (термообработка), оснастка и способ гибки меняют истинное значение. Проверьте пробным гибом: согните контрольный образец, измерьте фактическую общую длину и корректируйте K, пока расчётная длина заготовки не совпадёт.
Ориентировочный минимальный внутренний радиус по материалу
| Материал | Типичный минимальный внутренний радиус (холодный гиб) |
|---|---|
| Мягкая / низкоуглеродистая сталь | около 1–2 × d |
| Нержавеющая сталь (аустенитная) | больше, часто около 2–3 × d, из-за наклёпа и пружинения |
| Алюминий, мягкое состояние (например, отожжённый) | около 1–2 × d |
| Алюминий, термически упрочнённый или твёрдый | заметно больше, часто несколько × d; высокий риск растрескивания при слишком узком гибе |
Эти значения приведены только для ориентира. Реальный предел зависит от сплава и состояния, качества прутка, оснастки, скорости гиба, температуры и действующих спецификаций или данных поставщика. Всегда следуйте требованиям поставщика материала или применимого норматива. Например, американская практика для арматуры (ACI 318) задаёт минимальные диаметры гиба стандартных крюков в зависимости от диаметра стержня, а нормы других стран отличаются.
Быстрая проверка
Для \(d = 10\) мм, гиба на 90°, внутреннего радиуса 20 мм (R/d = 2) и K = 0,5: \(R_c = 20 + 0,5\cdot 10 = 25\) мм. Тогда \(BA = \frac{\pi\cdot 90}{180}\cdot 25 \approx 39,27\) мм. При двух катетах по 100 мм \(L = 100 + 100 + 39,27 =\) 239.27 мм.