什麼是圓棒彎曲展開長度?
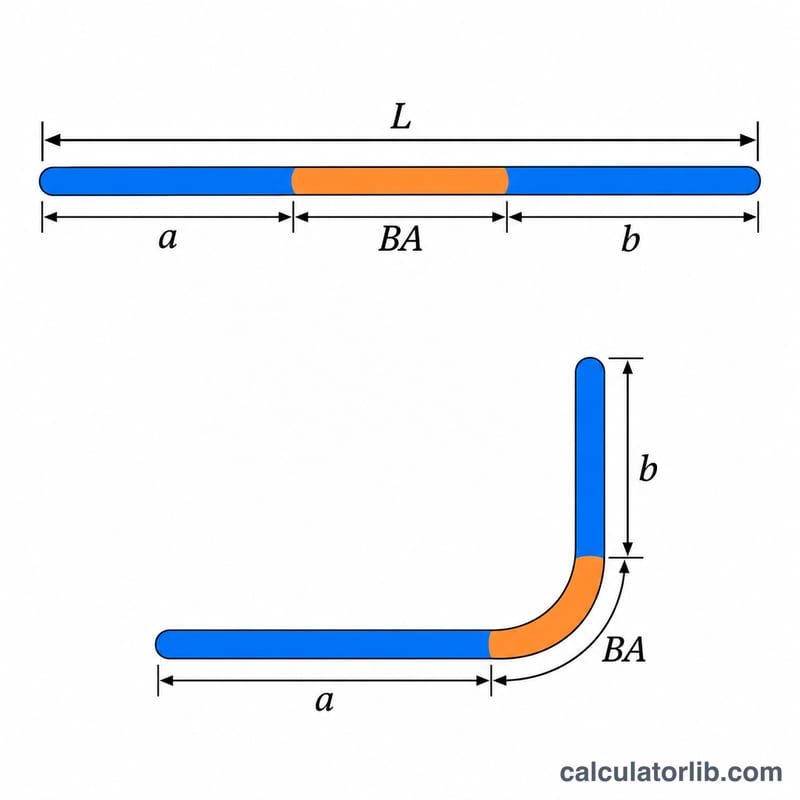
圓棒彎曲時,外側會被拉長,內側則被壓縮,兩者之間有一條長度維持不變的中性軸。彎曲展開長度(又稱彎曲補償量)指的就是中性軸在彎曲段的弧長,也就是彎曲部分實際「吃掉」的直料長度。把它加上兩端的直線段,就是彎曲前的下料長度。
計算機使用方法
請輸入圓棒直徑、彎曲角度(棒材轉過的角度,直角彎為 90°),以及內彎半徑(量到圓棒內側表面的半徑)。所有長度請使用同一單位,例如毫米或英寸。中性軸係數 K 預設為 0.5,表示中性軸位於圓棒中心線,這是實心圓棒在彎曲半徑較大時常用的假設。再輸入兩段直線段長度(從棒端量到彎曲起點),即可得到下料總長度。
公式說明
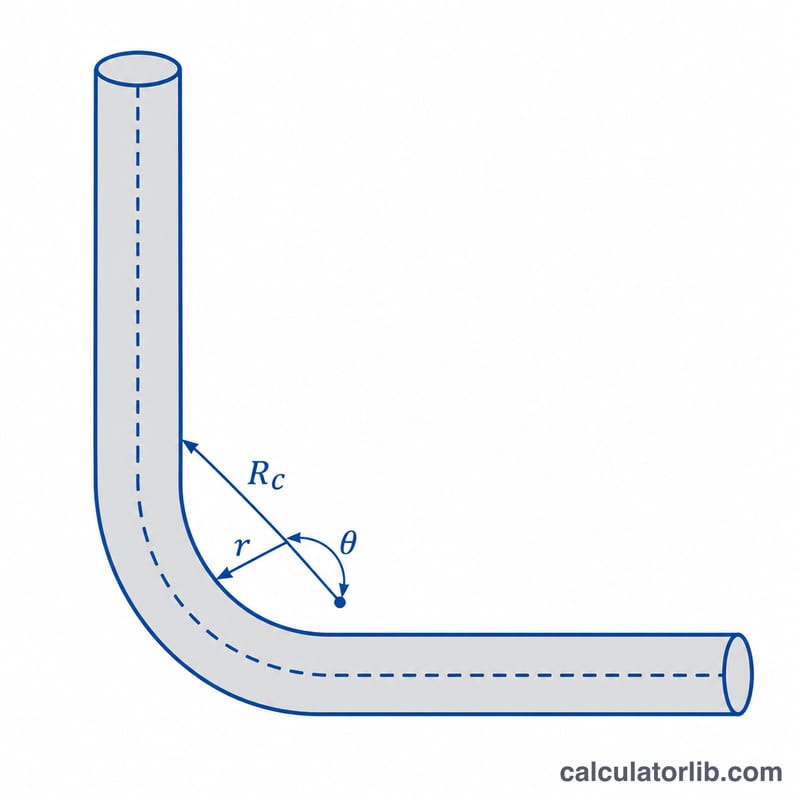
中性軸半徑等於內半徑加上 K 乘以直徑,而弧長就是這個半徑乘以以弧度表示的彎曲角度。
$$BA = \frac{\pi \, \theta}{180} \times (R + K \times d)$$其中 \(\theta\) 為彎曲角度(度)、\(R\) 為內半徑、\(d\) 為圓棒直徑、\(K\) 為中性軸係數。下料長度為
$$L = L_1 + L_2 + BA$$如果是非常緊的小半徑彎曲,中性軸會偏向內側,此時 K 取小於 0.5 的值,可能更符合您的模具與設備。建議先以試彎件確認。
計算範例
直徑 10 mm 的圓棒,繞內半徑 15 mm 彎 90°,兩端直線段各 100 mm。中性軸半徑為
$$R_n = 15 + 0.5 \times 10 = 20\,\text{mm}$$彎曲展開長度為
$$BA = \frac{\pi \times 90}{180} \times 20 = 31.416\,\text{mm}$$因此下料長度為
$$L = 100 + 100 + 31.416 = 231.416\,\text{mm}$$圓鋼的典型 K 因子值與最小彎曲半徑
在本計算器中,K 因子以彎曲內側量測、以棒材直徑 \(d\) 的比例表示中性軸(既不伸長也不壓縮的纖維層)的位置。中性半徑為 \(R_c = R + K\cdot d\),其中 \(R\) 為內半徑。對於圓鋼,當彎曲較為平緩時,K 接近 0.5(即棒材中心)。彎曲變得更緊時,K 會向內側移動。
依 R/d 比值建議的起始 K 值
| 內半徑 / 直徑 (R/d) | 建議 K | 說明 |
|---|---|---|
| 2 或以上 | 約 0.50 | 平緩彎曲;中性軸維持在棒材中心附近 |
| 1 至 2 | 約 0.45 | 略向內側偏移 |
| 0.5 至 1 | 約 0.40 | 中等程度偏移 |
| 低於 0.5(緊密彎曲) | 約 0.33 至 0.35 | 明顯偏移;不同材料與模具之間的差異最大 |
以上僅為起始估計值。材料、硬度狀態、模具與彎曲方式都會改變實際數值。請以試彎驗證:彎製一根試件,量測實際總長,並調整 K 值,直到計算出的下料長度與實測相符。
依材料列出的最小內半徑參考值
| 材料 | 典型最小內半徑(冷彎) |
|---|---|
| 低碳鋼 / 軟鋼 | 約 1 至 2 × d |
| 不鏽鋼(奧氏體) | 較大,通常約 2 至 3 × d,因加工硬化與回彈所致 |
| 鋁,軟質狀態(例如退火) | 約 1 至 2 × d |
| 鋁,熱處理或硬質狀態 | 明顯較大,通常為數倍 d;若彎得過緊,破裂風險高 |
這些數值僅供參考。實際極限取決於合金與硬度狀態、棒材品質、模具、彎曲速度、溫度,以及適用的規範或供應商資料。請務必遵循材料供應商或適用規範的要求。例如,美國鋼筋施工規範(ACI 318)以棒材直徑規定標準彎鉤的最小彎曲直徑,其他國家的規範則有所不同。
快速檢查
假設 \(d = 10\) mm、90° 彎曲、內半徑 20 mm(R/d = 2)且 K = 0.5:\(R_c = 20 + 0.5\cdot 10 = 25\) mm。則 \(BA = \frac{\pi\cdot 90}{180}\cdot 25 \approx 39.27\) mm。若兩側直段各為 100 mm,則 \(L = 100 + 100 + 39.27 =\) 239.27 mm。
常見問題
彎曲角度是指兩段之間的夾角嗎?
不是。這裡的彎曲角度是指棒材轉過的角度。彎成直角時為 90°,未彎曲的直棒則為 0°。
回彈會影響計算結果嗎?
回彈影響的是最終成形的角度,而不是弧長。您可能需要稍微過彎,但展開長度仍以目標角度來計算。
可以用在管材或扁鐵嗎?
弧長公式同樣適用,但不同斷面與材料的最佳 K 值各不相同,請調整 K 值並以試件驗證。