什麼是 CNC 車床進給速度計算機?
這款計算機可將 CNC 車床的基本車削參數,換算成師傅實際會寫進程式的數值:以 mm/min 表示的直線進給速度,以及以 m/min 表示的表面切削速度。同時也會提供英制換算(in/min 與 SFM),並依指定的切削長度估算單道加工所需時間。所用公式都是通用的幾何與運動學原理,適用於任何車床。
使用方式
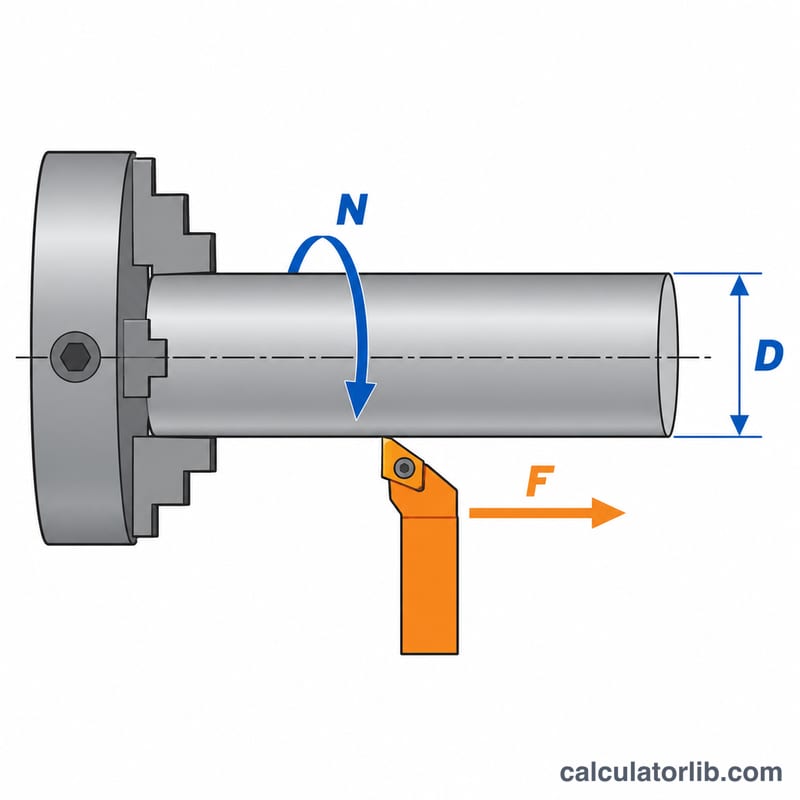
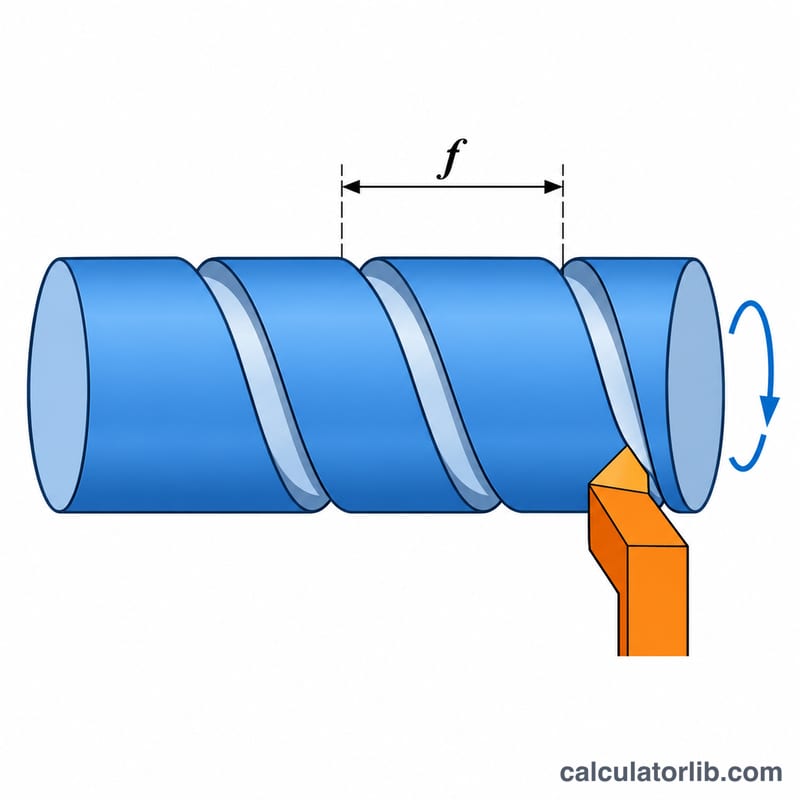
請輸入工件直徑(單位 mm)、主軸轉速(RPM)以及每轉進給量(mm/rev)。若想估算加工時間,可另外輸入切削長度。計算機會即時顯示進給速度、切削速度與加工時間。如果控制器使用 G99(每轉進給),直接在程式中指定 f 即可;若使用 G98(每分鐘進給),則需輸入計算出的進給速度。
公式說明
進給速度是刀具每分鐘移動的距離:
$$F = N \times f$$其中 \(N\) 為主軸轉速(RPM),\(f\) 為每轉進給量(mm/rev)。切削速度則是工件表面經過刀刃時的線速度:
$$V_c = \frac{\pi \times D \times N}{1000}$$其中 \(D\) 為直徑(mm),算出的 \(V_c\) 單位為 m/min。單道切削時間為 \(t = L / F\),其中 \(L\) 為切削長度(mm)。
計算範例
以 1200 RPM 車削直徑 50 mm 的棒材,每轉進給 0.2 mm/rev,切削長度 100 mm:
$$F = 1200 \times 0.2 = 240\,\text{mm/min}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{m/min}$$$$t = \frac{100}{240} \approx 0.417\,\text{min}$$換算成英制,約為 9.45 in/min 與 618 SFM。
依工件材料的典型切削速度
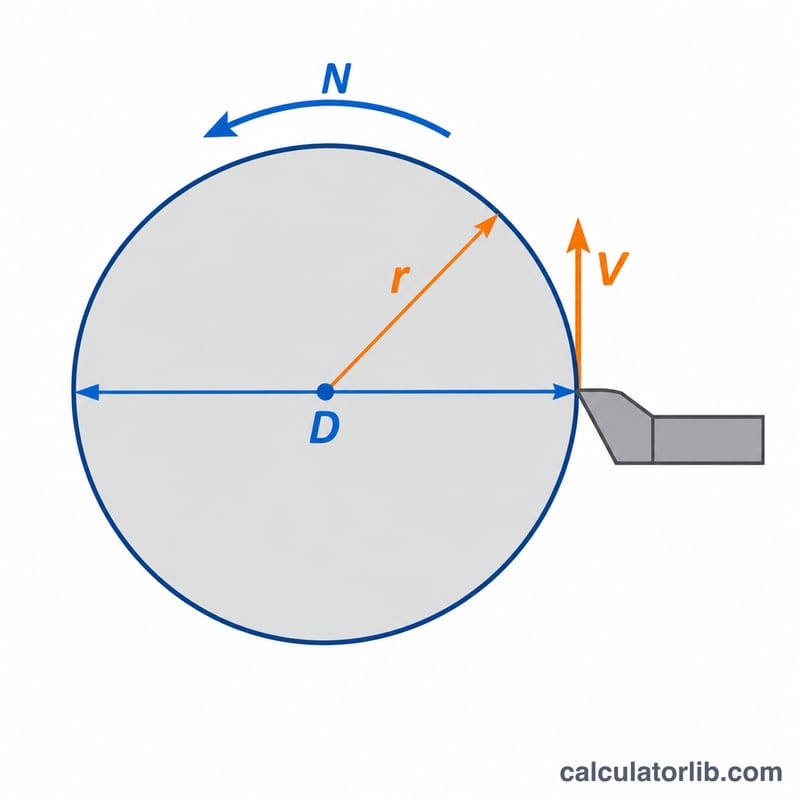
切削速度 \(V_c\) 是刀尖處的表面速度。它將直徑與主軸轉速連結起來:$$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ 其中 \(D\) 單位為 mm,\(N\) 單位為 RPM,\(V_c\) 單位為 m/min。若要換算為表面英尺/分鐘,請使用 SFM ≈ m/min × 3.281。下表列出一般車削中使用塗層硬質合金刀片的大致起始範圍。
| 材料 | Vc,硬質合金 (m/min) | Vc,硬質合金 (SFM) |
|---|---|---|
| 易切削鋼(例如 11SMn30、12L14) | 200–350 | 650–1150 |
| 低碳/中碳鋼(約 C15–C45) | 150–250 | 490–820 |
| 304 不銹鋼(奧氏體) | 100–180 | 330–590 |
| 灰鑄鐵 | 120–250 | 390–820 |
| 鋁合金 | 300–800 | 980–2620 |
| 黃銅(易切削) | 200–400 | 660–1310 |
| 鈦合金(例如 Ti-6Al-4V) | 40–80 | 130–260 |
註:這些為大致的一般起始值。請務必依刀片或刀具製造商針對特定牌號、幾何形狀、切削液與材料狀態所提供的目錄數據為準,因為該數據優先於任何通用表格。斷續切削、長懸伸或材料硬度較高的情況下,請使用較低的速度。
典型每轉進給範圍
每轉進給 \(f_r\)(mm/rev)是指主軸每轉一圈刀具前進的距離。下表列出一般車削中硬質合金刀具的典型範圍。
| 加工類型 | 每轉進給(mm/rev) |
|---|---|
| 粗加工 | 0.25–0.50 |
| 半精加工 | 0.15–0.25 |
| 精加工 | 0.05–0.15 |
| 切槽 | 0.03–0.15(窄槽時取較小值) |
| 切斷 | 0.05–0.15(接近中心時降低) |
- 精加工時,進給量請保持在刀尖圓弧半徑約 50–70% 以下。進給量較大會留下明顯的進給痕,並使表面粗糙度變差。
- 可用的進給量取決於刀片幾何形狀與牌號、工件材料、切削深度、切削液及機床剛性。細長或長懸伸的工件需要較低的進給量。
- 請查看您所使用刀片的刀具製造商建議範圍。
比較進給與速度情境
所有情境皆使用 0.2 mm/rev 的進給量與 100 mm 的切削長度。公式為 \(F = N \cdot f_r\)、\(V_c = \pi D N / 1000\)、\(N = 1000\,V_c/(\pi D)\),切削時間為 \(t = L / F\)。
| 情境 | 直徑 (mm) | 轉速 (RPM) | 進給速率 F (mm/min) | Vc (m/min) | 切削 100 mm 所需時間 |
|---|---|---|---|---|---|
| 固定轉速 | 20 | 2000 | 400 | 125.7 | 0.25 min (15 s) |
| 固定轉速 | 50 | 2000 | 400 | 314.2 | 0.25 min (15 s) |
| 固定轉速 | 100 | 2000 | 400 | 628.3 | 0.25 min (15 s) |
| 固定 Vc = 200 m/min | 20 | 3183 | 636.6 | 200 | 0.157 min (9.4 s) |
| 固定 Vc = 200 m/min | 50 | 1273 | 254.6 | 200 | 0.393 min (23.6 s) |
| 固定 Vc = 200 m/min | 100 | 637 | 127.3 | 200 | 0.785 min (47.1 s) |
以固定 Vc 列中 50 mm 的情況為例進行驗算:$$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{轉/分}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{mm/min}, \quad t = \frac{100}{254.6} = 0.393\ \text{分鐘}$$
重點說明:在固定轉速下,進給速率與切削時間不會隨直徑改變,但表面速度會與直徑成正比上升。300–600 m/min 的速度僅適用於鋁等材料。在固定表面速度下,直徑越大所需轉速越低,因此進給速率下降、切削時間增加。這就是為何 CNC 車床提供固定表面速度(CSS)模式,通常會設定最高轉速限制。
常見問題
為什麼切削速度會隨直徑改變?
在轉速固定的情況下,直徑越大,工件表面的線速度就越快。若使用恆線速(G96),控制器會在直徑變小時自動提高轉速,以維持相同的表面速度。
每轉進給量該設多少?
粗車通常採用 0.2 至 0.4 mm/rev,精車則約 0.05 至 0.15 mm/rev,實際數值還需視刀片刀尖圓弧半徑、工件材質以及刀具廠商的建議而定。
這個計算有包含加減速或快速移動嗎?
沒有。算出的時間只是以固定進給量進行切削的純切削時間,不含刀具趨近、退刀與換刀時間。