CNC torna ilerleme hızı hesaplayıcı nedir?
Bu hesaplayıcı, CNC tornanın temel tornalama parametrelerini operatörün programa gerçekten yazdığı değerlere çevirir: mm/dk cinsinden doğrusal ilerleme hızı ve m/dk cinsinden yüzey kesme hızı. Ayrıca inç tabanlı karşılıkları (in/dk ve SFM) ile belirli uzunluktaki bir paso için tahmini kesme süresini de verir. Formüller evrensel geometri ve kinematik kurallarına dayandığı için her torna tezgâhında geçerlidir.
Nasıl kullanılır?
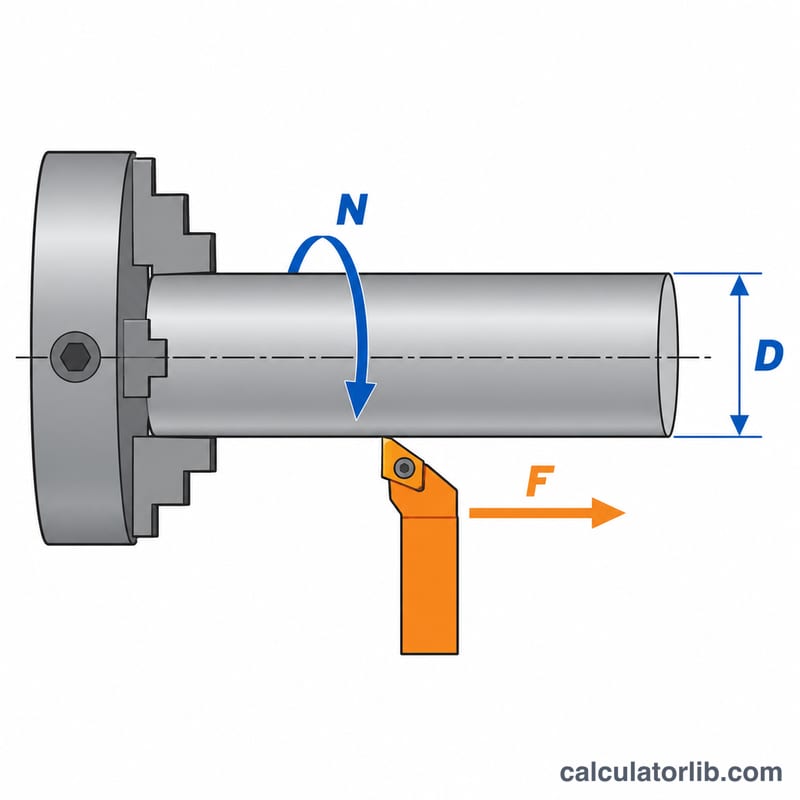
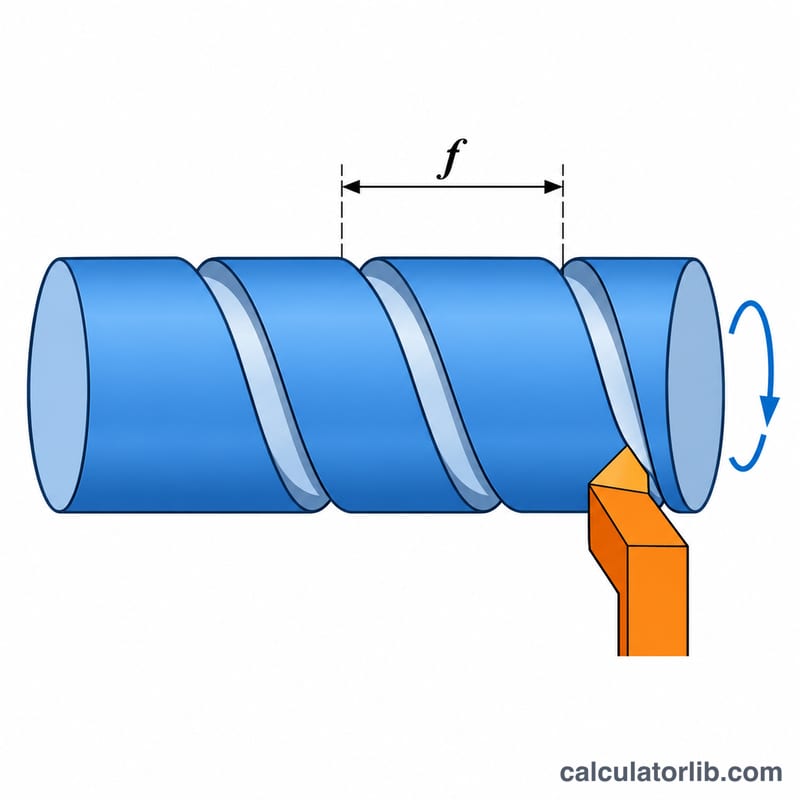
Parça çapını milimetre, iş mili devrini RPM ve devir başına ilerlemeyi mm/dev cinsinden girin. İşleme süresini görmek isterseniz isteğe bağlı olarak kesme uzunluğunu da yazın. Hesaplayıcı ilerleme hızını, kesme hızını ve süreyi anında verir. Kontrol ünitesi G99 (devir başına ilerleme) modundaysa f değerini doğrudan programlarsınız; G98 (dakika başına ilerleme) modunda ise hesaplanan ilerleme hızını yazarsınız.
Formüllerin açıklaması
İlerleme hızı, takımın bir dakikada kat ettiği mesafedir:
$$F = N \times f$$Burada \(N\) = RPM cinsinden iş mili devri, \(f\) = mm/dev cinsinden devir başına ilerlemedir. Kesme hızı ise yüzeyin kesici uçtan geçiş hızıdır:
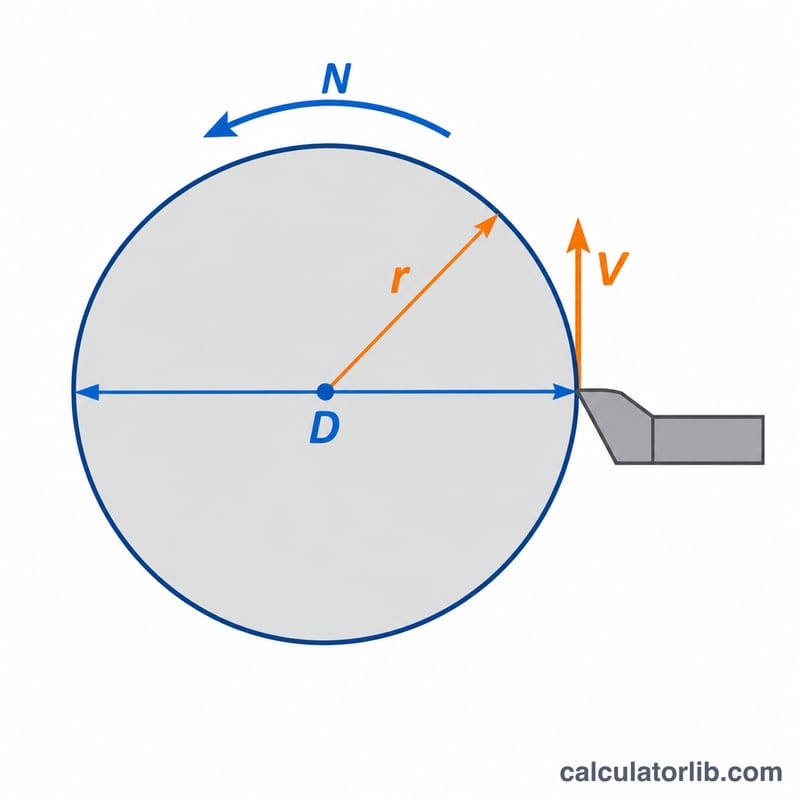
$$V_c = \frac{\pi \times D \times N}{1000}$$Burada \(D\) = mm cinsinden çap olup \(V_c\) m/dk olarak çıkar. Bir pasonun kesme süresi \(t = L / F\) formülüyle bulunur; \(L\) mm cinsinden kesme uzunluğudur.
Çözümlü örnek
50 mm çapında bir milin 1200 devirde, 0,2 mm/dev ilerleme ile 100 mm boyunca tornalandığını varsayalım:
$$F = 1200 \times 0.2 = 240\,\text{mm/dk}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{m/dk}$$$$t = \frac{100}{240} \approx 0.417\,\text{dk}$$İnç birimlerinde bu yaklaşık 9,45 in/dk ve 618 SFM eder.
Sık sorulan sorular
Kesme hızı neden çapa göre değişir?
Devir sabitken çap büyüdükçe yüzeydeki çevresel hız artar. Sabit yüzey hızı (G96) kullanıldığında kontrol ünitesi, çap küçüldükçe devri yükseltir.
Devir başına hangi ilerlemeyi seçmeliyim?
Kaba talaş için genellikle 0,2–0,4 mm/dev, finiş için 0,05–0,15 mm/dev kullanılır. Doğru değer; kesici uç köşe radyüsüne, malzemeye ve takım üreticisinin önerilerine bağlıdır.
Hesaplamaya ivmelenme veya hızlı hareketler dahil mi?
Hayır. Süre, sabit ilerlemede yalnızca saf kesme süresidir; takımın yaklaşması, geri çekilmesi ve takım değişimleri hesaba katılmaz.
Malzemeye Göre Tipik Kesme Hızları
Kesme hızı \(V_c\), takım ucundaki yüzey hızıdır. Çap ile iş mili devrini birbirine bağlar: $$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ Burada \(D\) mm, \(N\) dev/dk ve \(V_c\) m/dk cinsindendir. Dakikada yüzey feet (SFM) değerine çevirmek için SFM ≈ m/dk × 3.281 kullanın. Tablo, genel amaçlı torna işlemede kaplamalı karbür plakalar için yaklaşık başlangıç aralıklarını verir.
| Malzeme | Vc, karbür (m/dk) | Vc, karbür (SFM) |
|---|---|---|
| Talaşlı işlemeye uygun çelik (ör. 11SMn30, 12L14) | 200–350 | 650–1150 |
| Yumuşak / orta karbonlu çelik (yakl. C15–C45) | 150–250 | 490–820 |
| 304 paslanmaz çelik (östenitik) | 100–180 | 330–590 |
| Gri dökme demir | 120–250 | 390–820 |
| Alüminyum alaşımları | 300–800 | 980–2620 |
| Pirinç (talaşlı işlemeye uygun) | 200–400 | 660–1310 |
| Titanyum (ör. Ti-6Al-4V) | 40–80 | 130–260 |
Not: Bunlar yaklaşık, genel başlangıç değerleridir. Belirli kalite, geometri, soğutma sıvısı ve malzeme durumu için her zaman plaka veya takım üreticisinin katalog verilerini esas alın; bu veriler genel tablodan önceliklidir. Kesikli kesimler, uzun çıkıntılar veya sert malzeme durumlarında daha düşük hızlar kullanın.
Devir Başına Tipik İlerleme Aralıkları
Devir başına ilerleme \(f_r\) (mm/dev), her iş mili dönüşünde takımın ilerlediği mesafedir. Tablo, genel tornalamada karbür takımlar için tipik aralıkları verir.
| İşlem | Devir başına ilerleme (mm/dev) |
|---|---|
| Kaba işleme | 0.25–0.50 |
| Yarı bitirme | 0.15–0.25 |
| Bitirme | 0.05–0.15 |
| Oluk açma | 0.03–0.15 (dar oluklar için daha küçük) |
| Kesip ayırma | 0.05–0.15 (merkeze yaklaşırken azaltın) |
- Bitirme işlemlerinde ilerlemeyi kaba olarak uç yarıçapının %50–70’inin altında veya buna eşit tutun. Daha büyük ilerleme, görünür ilerleme izleri bırakır ve yüzey kalitesini bozar.
- Kullanılabilir ilerleme; plaka geometrisine ve kalitesine, iş parçası malzemesine, kesme derinliğine, soğutma sıvısına ve makine rijitliğine bağlıdır. İnce veya uzun çıkıntılı iş parçaları daha düşük ilerleme gerektirir.
- Kullandığınız plaka için takım üreticisinin önerdiği aralığı kontrol edin.
Besleme ve Hız Senaryolarının Karşılaştırılması
Tüm senaryolarda 0.2 mm/dev ilerleme ve 100 mm kesme uzunluğu kullanılır. Formüller \(F = N \cdot f_r\), \(V_c = \pi D N / 1000\), \(N = 1000\,V_c/(\pi D)\) ve kesme süresi \(t = L / F\) şeklindedir.
| Senaryo | Çap (mm) | Devir (dev/dk) | İlerleme hızı F (mm/dk) | Vc (m/dk) | 100 mm için süre |
|---|---|---|---|---|---|
| Sabit devir | 20 | 2000 | 400 | 125.7 | 0.25 dk (15 sn) |
| Sabit devir | 50 | 2000 | 400 | 314.2 | 0.25 dk (15 sn) |
| Sabit devir | 100 | 2000 | 400 | 628.3 | 0.25 dk (15 sn) |
| Sabit Vc = 200 m/dk | 20 | 3183 | 636.6 | 200 | 0.157 dk (9.4 sn) |
| Sabit Vc = 200 m/dk | 50 | 1273 | 254.6 | 200 | 0.393 dk (23.6 sn) |
| Sabit Vc = 200 m/dk | 100 | 637 | 127.3 | 200 | 0.785 dk (47.1 sn) |
50 mm çap, sabit Vc satırı için adım adım kontrol: $$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{dev/dk}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{mm/dk}, \quad t = \frac{100}{254.6} = 0.393\ \text{dk}$$
Önemli çıkarımlar: Sabit devirde ilerleme hızı ve kesme süresi çapla değişmez, ancak yüzey hızı çapla orantılı olarak artar. 300–600 m/dk hızlar yalnızca alüminyum gibi malzemeler için gerçekçidir. Sabit yüzey hızında daha büyük çaplar daha düşük devir gerektirir; bu nedenle ilerleme hızı düşer ve kesme süresi uzar. CNC tornalar bu yüzden genellikle bir maksimum devir sınırıyla birlikte sabit yüzey hızı (CSS) modu sunar.