Boru bükme payı nedir?
Bir boru bükülürken merkez hattı boyunca malzemenin uzunluğu değişmez; dış cidar uzar, iç cidar ise sıkışır. Bükme payı, büküm boyunca merkez hattının oluşturduğu yayın uzunluğudur. Bu değeri düz kısımların uzunluğuna eklediğinizde, bükmeden önce kesmeniz gereken boru boyunu bulursunuz.
Hesaplama aracı nasıl kullanılır?
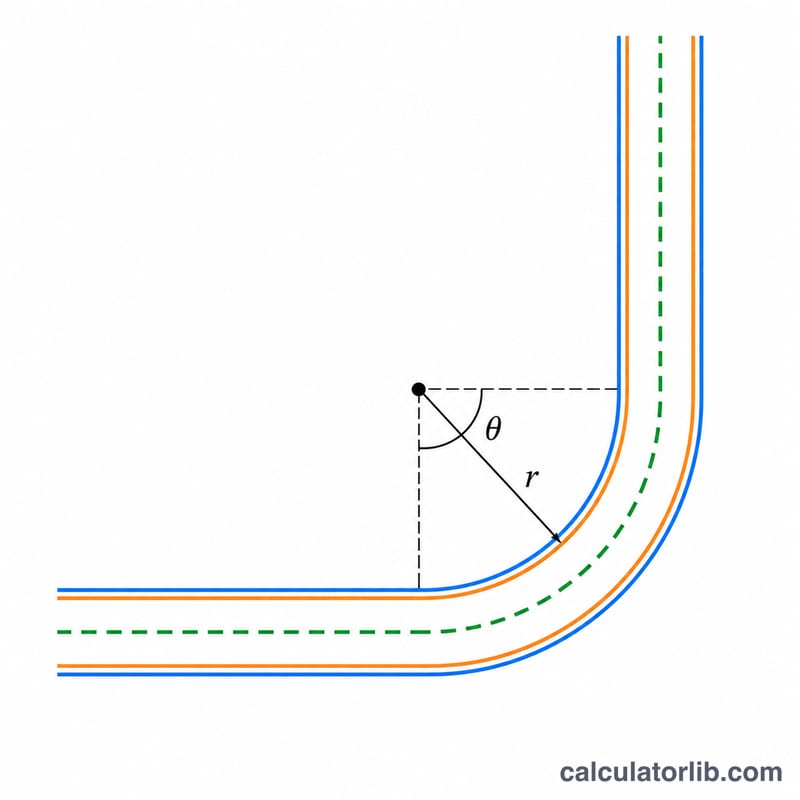
Borunun dış çapını, bükme açısını (derece cinsinden) ve büküm kalıbınızın merkez hattı yarıçapını (CLR) girin. Ardından, bükümün başladığı ve bittiği teğet noktalarına kadar ölçülen iki düz kol uzunluğunu yazın. Tüm değerlerde aynı birimi kullanın. Hesaplama aracı bükme payını, kesim boyunu ve dış ile iç cidar yay uzunluklarını verir.
Formül nasıl çalışır?
Merkez hattı yayı, bir dairenin belirli bir bölümüdür:
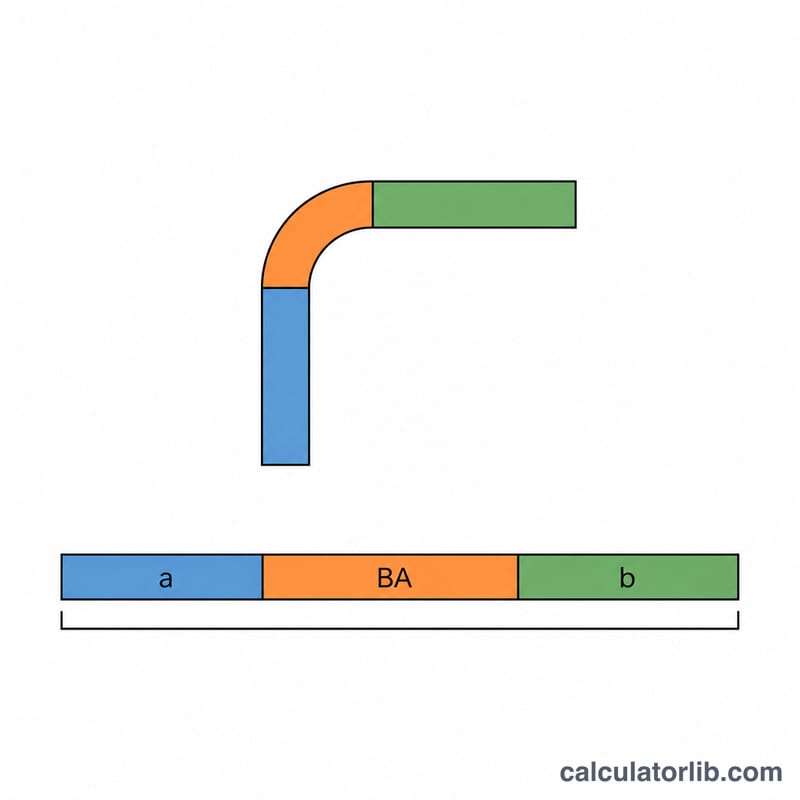
$$\text{BA} = \frac{\theta \times \pi}{180} \times R$$Burada \(\theta\) derece cinsinden bükme açısı, \(R\) ise merkez hattı yarıçapıdır. Kesim boyu şöyle bulunur:
$$L_{\text{cut}} = L_1 + L_2 + \text{BA}$$Dış yay \(R + \text{OD}/2\) yarıçapını, iç yay ise \(R - \text{OD}/2\) yarıçapını kullanır.
Çözümlü örnek
Dış çapı 1,5 in olan bir boru, 4,5 in CLR'li kalıpta 90° bükülüyor; düz kolların uzunlukları 10 in ve 8 in.
$$\text{BA} = \frac{90 \times \pi}{180} \times 4.5 = 7.069\,\text{in}$$$$L_{\text{cut}} = 10 + 8 + 7.069 = 25.069\,\text{in}$$Dış cidar yayı 8,247 in, iç cidar yayı ise 5,890 in olur.
CLR ve Büküm Açısının Bükme Payına Etkisi
Tablo, boruyu 1,5 in OD ile sabitler; uçları 10 in ve 8 in olan düz kollar kullanılır (toplam düz uzunluk 18 in). Ardından büküm açısı ve merkez hattı yarıçapı (CLR) değiştirilir. Her değer \(BA = \dfrac{\theta\pi}{180} \times R\) formülüyle hesaplanır; burada \(R\), bükme payı için CLR’dir; dış yay için \(R = \text{CLR} + \text{OD}/2\), iç yay için \(R = \text{CLR} - \text{OD}/2\) kullanılır. Kesim uzunluğu \(18 + BA\) olur. Tüm uzunluklar inç cinsindendir. CLR/OD oranı, 3 in CLR için 2,0; 4,5 in için 3,0; 6 in için 4,0’dır.
| Açı | CLR (in) | Bükme payı (in) | Kesim uzunluğu (in) | Dış yay (in) | İç yay (in) |
|---|---|---|---|---|---|
| 45° | 3,0 | 2,356 | 20,356 | 2,945 | 1,767 |
| 90° | 3,0 | 4,712 | 22,712 | 5,890 | 3,534 |
| 135° | 3,0 | 7,069 | 25,069 | 8,836 | 5,301 |
| 45° | 4,5 | 3,534 | 21,534 | 4,123 | 2,945 |
| 90° | 4,5 | 7,069 | 25.069 | 8,247 | 5,890 |
| 135° | 4,5 | 10,603 | 28,603 | 12,370 | 8,836 |
| 45° | 6,0 | 4,712 | 22,712 | 5,301 | 4,123 |
| 90° | 6,0 | 9,425 | 27,425 | 10,603 | 8,247 |
| 135° | 6,0 | 14,137 | 32.137 | 15,904 | 12,370 |
4,5 in CLR’de 90° için kontrol: \(\theta = 90\pi/180 = 1.5708\) radyan, dolayısıyla \(BA = 1.5708 \times 4.5 = 7.069\) in ve \(L_{cut} = 10 + 8 + 7.069 = 25.069\) in. Dış yay \(1.5708 \times (4.5 + 0.75) = 8.247\) in, iç yay ise \(1.5708 \times (4.5 - 0.75) = 5.890\) in’dir.
İki nokta dikkat çekiyor. Bükme payı hem açıyla hem de CLR ile doğrudan orantılıdır; dolayısıyla bunlardan birini ikiye katlamak bükme payını da ikiye katlar. Dış ve iç yay arasındaki fark \(\theta \times \text{OD}\) olup yalnızca açıya ve OD’ye bağlıdır, CLR’ye bağlı değildir. Buradaki fark 45°’de 1,178 in, 90°’de 2,356 in ve 135°’de 3,534 in’dir.
Tipik CLR-OD Oranları ve Minimum Bükme Yarıçapları
CLR/OD oranı (sıklıkla "D" ile yazılır; yani 2D, CLR = 2 × OD demektir), bir bükümün ne kadar sert olduğunu anlamanın en hızlı yoludur. Aşağıdaki aralıklar genel atölye pratiği kurallarıdır; resmi bir standart değildir.
| CLR/OD oranı | Büküm sertliği | Tipik açıklama |
|---|---|---|
| Yaklaşık 1D | Çok dar | Genellikle dorn (mandrel) ve sünek, ince-orta et kalınlıklı boru gerektirir. Daha fazla et incelmesi ve ovalleşme beklenir; kırışma veya çatlama riski daha yüksektir. |
| 1,5D – 2D | Dar; dorn ile bükmede yaygın | İyi takım, dorn ve uygun malzeme ile elde edilebilir. |
| 2D – 3D | Standart döner çekmeli büküm | Yaygın bir çalışma aralığıdır. Kalite genellikle iyidir ve takımlar yaygın olarak bulunur. |
| 3D ve üzeri | Kolay, kademeli | Düşük deformasyon; daha kalın duvarlı boruda genellikle dorn olmadan yapılabilir. Daha fazla yer kaplar ve daha büyük bir bükme payı verir. |
- Pratik minimum yarıçap; malzemenin (sünekliği ve temperi), et kalınlığına, dorn ve kanat kalıbının kullanılıp kullanılmadığına ve takım kalitesine bağlıdır. İnce duvarlı boru (büyük OD/et oranı) daha büyük bir CLR veya dorn gerektirir.
- Boru standartları ve büküm makinesi üreticileri, belirli boru boyutları ve malzemeler için kendi minimum yarıçaplarını yayımlar. Bu değerler mevcutsa genel bir oran yerine bunları kullanın.
- Örnek tabloda, 1,5 in OD borudaki 3 in, 4,5 in ve 6 in CLR değerleri 2D, 3D ve 4D’ye karşılık gelir.
Boru Bükme Terimleri ve Değişkenler
- Dış çap (OD)
- Borunun dış çapı; mm veya in gibi uzunluk birimlerinde. Hesaplayıcıdaki tüm uzunluklar için aynı birimi kullanın.
- Büküm açısı (θ)
- Borunun yönünün değiştiği derece cinsinden açı. Düz bir boru 0°, dik bir dirsek 90°’dir. Formül bunu \(\theta = \text{angle} \times \pi / 180\) ile radyana çevirir.
- Merkez hattı yarıçapı (CLR)
- Bükümün boru merkez hattına göre ölçülen yarıçapı; uzunluk birimindedir. Bükme payı için kullanılan yarıçaptır.
- Teğet noktaları
- Boru merkez hattının düz olmaktan çıkıp eğrilmeye başladığı ve bükümden sonra yeniden düz hale geldiği iki nokta.
- Düz kollar (Kol 1, Kol 2)
- Bükümün iki yanındaki, teğet noktalarına kadar ölçülen düz boru uzunlukları; uzunluk birimindedir.
- Bükme payı (BA)
- Bükümün merkez hattı yay uzunluğu; \(BA = \theta \times \text{CLR}\) ve θ radyandır. Bükümün harcadığı boru malzemesi miktarıdır.
- Kesim uzunluğu
- Bükmeden önce kesilecek düz boru uzunluğu: \(L_{cut} = \text{Kol 1} + \text{Kol 2} + BA\). Sıkıştırma veya kırpma için işleminiz gerektiriyorsa ek uzunluk ekleyin.
- Dış yay
- Bükümün dış tarafındaki yay uzunluğu, \(\theta \times (\text{CLR} + \text{OD}/2)\). Bu yüzey gerilir ve incelir.
- İç yay
- Bükümün iç tarafındaki yay uzunluğu, \(\theta \times (\text{CLR} - \text{OD}/2)\). Bu yüzey sıkışır. CLR, OD’nin yarısından küçükse hesaplayıcı yarıçapı en az 0 ile sınırlar.
- Geri esneme (springback)
- Bükme kuvveti bırakıldıktan sonra borunun küçük elastik geri dönüşü; bu, büküm açısını hafifçe açar. Operatörler genellikle malzemeye ve takıma bağlı bir miktarda fazla bükerek bunu telafi eder; bu miktar deneme bükümleriyle bulunur. Bu hesaplayıcı bunu modellemez.
Bu araç geometrik merkez hattı yöntemini kullanır. Bükme sırasında merkez hattı uzunluğunun değişmediğini varsayar; bu yaygın bir yaklaşımdır. Gerçek boru, malzeme esnemesi nedeniyle hafifçe farklılık gösterebilir; bu yüzden dar toleranslar için bir deneme bükümü yapılması önerilir.
Sıkça sorulan sorular
Boru çapı bükme payını değiştirir mi?
Merkez hattına göre yapılan hesapta değiştirmez. Çap yalnızca dış ve iç yay uzunluklarını ve uygulanabilecek en küçük yarıçapı etkiler.
Bükülen borum neden hesaptan biraz farklı çıkıyor?
Yaylanma, cidar uzaması ve kalıp toleransları gerçek sonucu kaydırır. Dar toleranslara ihtiyacınız varsa önce bir numune bükün, ardından açıyı veya boyu buna göre düzeltin.
Hangi CLR değerini seçmeliyim?
Birçok atölye CLR değerini boru dış çapının en az 2 ila 3 katı olarak seçer. Daha dar bükümlerde boruda kırışma veya yassılaşma riski vardır.