Độ dài uốn ống (bend allowance) là gì?
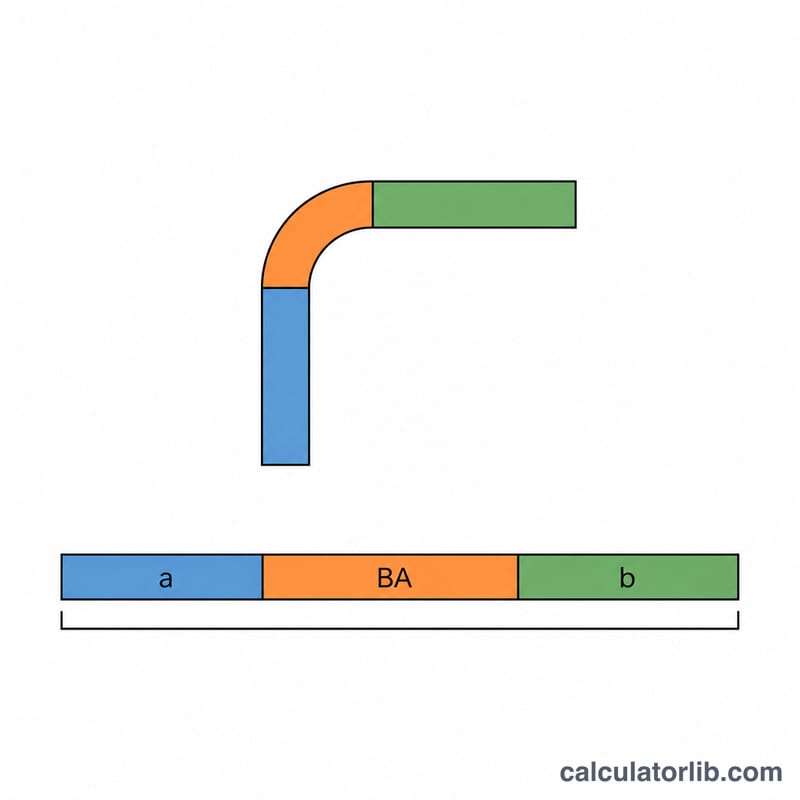
Khi uốn ống, vật liệu nằm dọc theo đường tâm vẫn giữ nguyên chiều dài, trong khi thành ngoài bị kéo giãn và thành trong bị nén lại. Độ dài uốn (bend allowance) chính là chiều dài cung tròn theo đường tâm của đoạn uốn. Cộng giá trị này với các đoạn thẳng, bạn sẽ có chiều dài ống cần cắt trước khi uốn.
Cách sử dụng máy tính
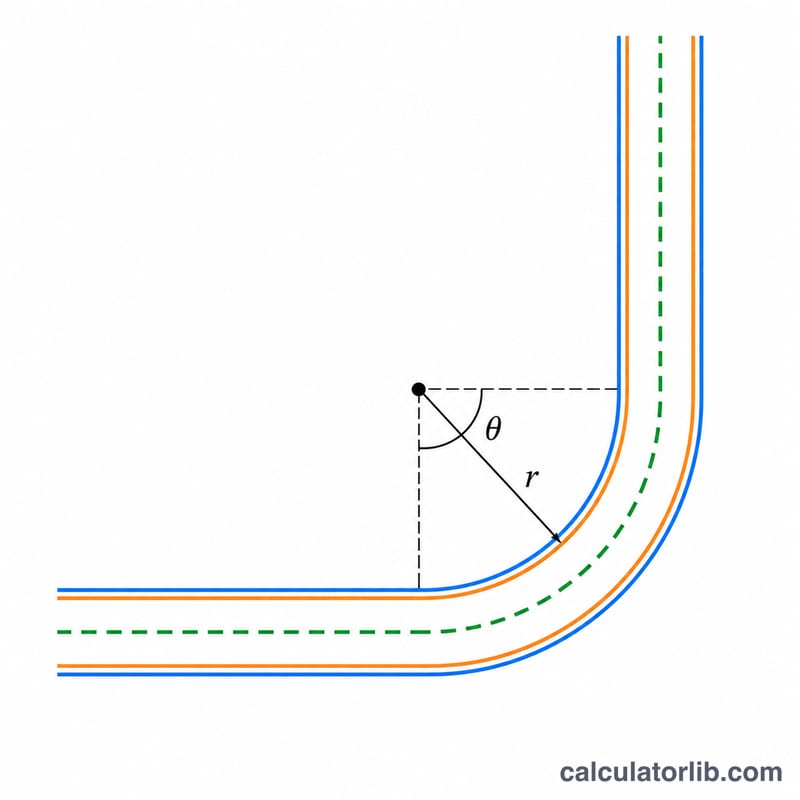
Nhập đường kính ngoài của ống, góc uốn tính bằng độ và bán kính tâm (CLR) của khuôn uốn. Sau đó nhập chiều dài hai đoạn thẳng, đo đến các điểm tiếp tuyến nơi khúc uốn bắt đầu và kết thúc. Hãy dùng cùng một đơn vị cho tất cả các giá trị. Máy tính sẽ trả về độ dài uốn, chiều dài cắt cùng chiều dài cung thành ngoài và thành trong.
Giải thích công thức
Cung theo đường tâm là một phần của hình tròn:
$$\text{BA} = \frac{\theta \times \pi}{180} \times R$$Trong đó \(\theta\) là góc uốn tính bằng độ và \(R\) là bán kính tâm. Chiều dài cắt được tính như sau:
$$L_{\text{cut}} = L_1 + L_2 + \text{BA}$$Cung ngoài dùng bán kính \(R + \text{OD}/2\) và cung trong dùng bán kính \(R - \text{OD}/2\).
Ví dụ minh họa
Một ống có đường kính ngoài 1,5 in được uốn 90° trên khuôn có CLR 4,5 in, với hai đoạn thẳng dài 10 in và 8 in.
$$\text{BA} = \frac{90 \times \pi}{180} \times 4.5 = 7.069\,\text{in}$$$$L_{\text{cut}} = 10 + 8 + 7.069 = 25.069\,\text{in}$$Cung thành ngoài dài 8,247 in và cung thành trong dài 5,890 in.
Cách CLR và góc uốn ảnh hưởng đến độ dài uốn
Bảng cố định ống có OD = 1,5 in với hai đoạn thẳng dài 10 in và 8 in (tổng chiều dài thẳng 18 in). Sau đó, bảng thay đổi góc uốn và bán kính đường tâm (CLR). Mỗi giá trị được tính theo \(BA = \dfrac{\theta\pi}{180} \times R\), trong đó \(R\) là CLR dùng cho độ dài uốn, \(R = \text{CLR} + \text{OD}/2\) đối với cung ngoài, và \(R = \text{CLR} - \text{OD}/2\) đối với cung trong. Chiều dài cắt là \(18 + BA\). Tất cả chiều dài tính bằng inch. Tỷ lệ CLR/OD là 2,0 với CLR 3 in, 3,0 với 4,5 in và 4,0 với 6 in.
| Góc | CLR (in) | Độ dài uốn (in) | Chiều dài cắt (in) | Cung ngoài (in) | Cung trong (in) |
|---|---|---|---|---|---|
| 45° | 3,0 | 2,356 | 20,356 | 2,945 | 1,767 |
| 90° | 3,0 | 4,712 | 22,712 | 5,890 | 3,534 |
| 135° | 3,0 | 7,069 | 25,069 | 8,836 | 5,301 |
| 45° | 4,5 | 3,534 | 21,534 | 4,123 | 2,945 |
| 90° | 4,5 | 7,069 | 25,069 | 8,247 | 5,890 |
| 135° | 4,5 | 10,603 | 28,603 | 12,370 | 8,836 |
| 45° | 6,0 | 4,712 | 22,712 | 5,301 | 4,123 |
| 90° | 6,0 | 9,425 | 27,425 | 10,603 | 8,247 |
| 135° | 6,0 | 14,137 | 32,137 | 15,904 | 12,370 |
Kiểm tra mẫu cho góc 90° với CLR 4,5 in: \(\theta = 90\pi/180 = 1.5708\) rad, nên \(BA = 1.5708 \times 4.5 = 7.069\) in và \(L_{cut} = 10 + 8 + 7.069 = 25.069\) in. Cung ngoài là \(1.5708 \times (4.5 + 0.75) = 8.247\) in và cung trong là \(1.5708 \times (4.5 - 0.75) = 5.890\) in.
Có hai điểm đáng chú ý. Độ dài uốn tỷ lệ thuận trực tiếp với cả góc và CLR, nên tăng gấp đôi một trong hai sẽ làm độ dài uốn tăng gấp đôi. Hiệu giữa cung ngoài và cung trong là \(\theta \times \text{OD}\), nên nó chỉ phụ thuộc vào góc và OD, không phụ thuộc vào CLR. Ở đây, hiệu là 1,178 in tại 45°, 2,356 in tại 90° và 3,534 in tại 135°.
Tỷ lệ CLR trên OD thông thường và bán kính uốn tối thiểu
Tỷ lệ CLR/OD (thường viết là "D", nên 2D nghĩa là CLR = 2 × OD) là cách nhanh nhất để đánh giá mức độ gấp của một chỗ uốn. Các khoảng dưới đây là quy tắc kinh nghiệm chung trong xưởng, không phải tiêu chuẩn chính thức.
| Tỷ lệ CLR/OD | Mức độ gấp | Nhận xét thông thường |
|---|---|---|
| Khoảng 1D | Rất gấp | Thường cần ruột gà (mandrel) và ống thành mỏng đến trung bình, có độ dẻo. Dự kiến thành ống mỏng đi nhiều, bầu dục nhiều hơn, và nguy cơ nhăn hoặc nứt cao hơn. |
| 1,5D – 2D | Gấp, phổ biến khi uốn có ruột gà | Đạt được với đồ gá tốt, ruột gà và vật liệu phù hợp. |
| 2D – 3D | Uốn kéo quay tiêu chuẩn | Phạm vi làm việc phổ biến. Chất lượng thường tốt và đồ gá có sẵn rộng rãi. |
| 3D trở lên | Dễ, uốn từ từ | Ít biến dạng, thường có thể uốn không cần ruột gà với ống thành dày. Chiếm nhiều không gian hơn và cho độ dài uốn lớn hơn. |
- Bán kính tối thiểu thực tế phụ thuộc vào vật liệu (độ dẻo và tình trạng xử lý), độ dày thành ống, việc có dùng ruột gà và khuôn gạt (wiper die) hay không, và chất lượng đồ gá. Ống thành mỏng (tỷ lệ OD/độ dày thành lớn) cần CLR lớn hơn hoặc cần ruột gà.
- Các tiêu chuẩn ống và nhà sản xuất máy uốn công bố bán kính tối thiểu riêng cho từng kích thước ống và vật liệu cụ thể. Hãy dùng các số liệu đó thay vì tỷ lệ chung khi có sẵn.
- Trong bảng ví dụ, các giá trị CLR 3 in, 4,5 in và 6 in trên ống OD 1,5 in tương ứng với 2D, 3D và 4D.
Thuật ngữ và biến số khi uốn ống
- Đường kính ngoài (OD)
- Đường kính ngoài của ống, tính bằng đơn vị chiều dài như mm hoặc in. Dùng cùng một đơn vị cho mọi chiều dài trong máy tính.
- Góc uốn (θ)
- Góc tính bằng độ mà hướng của ống thay đổi. Ống thẳng là 0° và co vuông góc là 90°. Công thức chuyển đổi sang radian theo \(\theta = \text{angle} \times \pi / 180\).
- Bán kính đường tâm (CLR)
- Bán kính của chỗ uốn đo đến đường tâm của ống, tính bằng đơn vị chiều dài. Đây là bán kính dùng để tính độ dài uốn.
- Điểm tiếp tuyến
- Hai điểm mà đường tâm ống ngừng thẳng và bắt đầu cong, và điểm mà nó trở lại thẳng sau chỗ uốn.
- Đoạn thẳng (Đoạn 1, Đoạn 2)
- Chiều dài thẳng của ống ở hai bên chỗ uốn, đo đến các điểm tiếp tuyến, tính bằng đơn vị chiều dài.
- Độ dài uốn (BA)
- Chiều dài cung theo đường tâm của chỗ uốn, \(BA = \theta \times \text{CLR}\) với θ tính bằng radian. Đây là lượng vật liệu ống bị tiêu tốn do uốn.
- Chiều dài cắt
- Chiều dài ống thẳng cần cắt trước khi uốn: \(L_{cut} = \text{Đoạn 1} + \text{Đoạn 2} + BA\). Thêm chiều dài dư để kẹp hoặc cắt tỉa nếu quy trình yêu cầu.
- Cung ngoài
- Chiều dài cung dọc theo mặt ngoài của chỗ uốn, \(\theta \times (\text{CLR} + \text{OD}/2)\). Bề mặt này bị kéo giãn và mỏng đi.
- Cung trong
- Chiều dài cung dọc theo mặt trong của chỗ uốn, \(\theta \times (\text{CLR} - \text{OD}/2)\). Bề mặt này bị nén lại. Máy tính giới hạn bán kính tối thiểu là 0 nếu CLR nhỏ hơn một nửa OD.
- Đàn hồi ngược (springback)
- Sự phục hồi đàn hồi nhỏ của ống sau khi lực uốn được nhả ra, làm góc uốn mở ra một chút. Người vận hành thường uốn dư một lượng phụ thuộc vào vật liệu và đồ gá, xác định bằng các lần uốn thử. Máy tính này không mô phỏng yếu tố này.
Công cụ này dùng phương pháp đường tâm hình học. Nó giả định chiều dài đường tâm không thay đổi trong quá trình uốn, đây là một phép xấp xỉ phổ biến. Ống thực tế có thể khác đôi chút do vật liệu giãn ra, vì vậy nên uốn thử khi cần dung sai chặt.
Câu hỏi thường gặp
Đường kính ống có làm thay đổi độ dài uốn không?
Không, nếu tính theo đường tâm. Đường kính chỉ ảnh hưởng đến chiều dài cung ngoài và cung trong, cũng như bán kính uốn nhỏ nhất có thể áp dụng trong thực tế.
Vì sao ống sau khi uốn hơi lệch so với kết quả tính?
Hiện tượng đàn hồi ngược (springback), thành ống bị giãn và dung sai của khuôn đều làm kết quả thực tế thay đổi. Hãy uốn thử một mẫu và điều chỉnh góc hoặc chiều dài nếu bạn cần dung sai chặt.
Nên chọn CLR bao nhiêu?
Nhiều xưởng chọn CLR tối thiểu bằng 2 đến 3 lần đường kính ngoài của ống. Uốn gắt hơn dễ khiến ống bị nhăn hoặc bẹp.