什么是弯管余量?
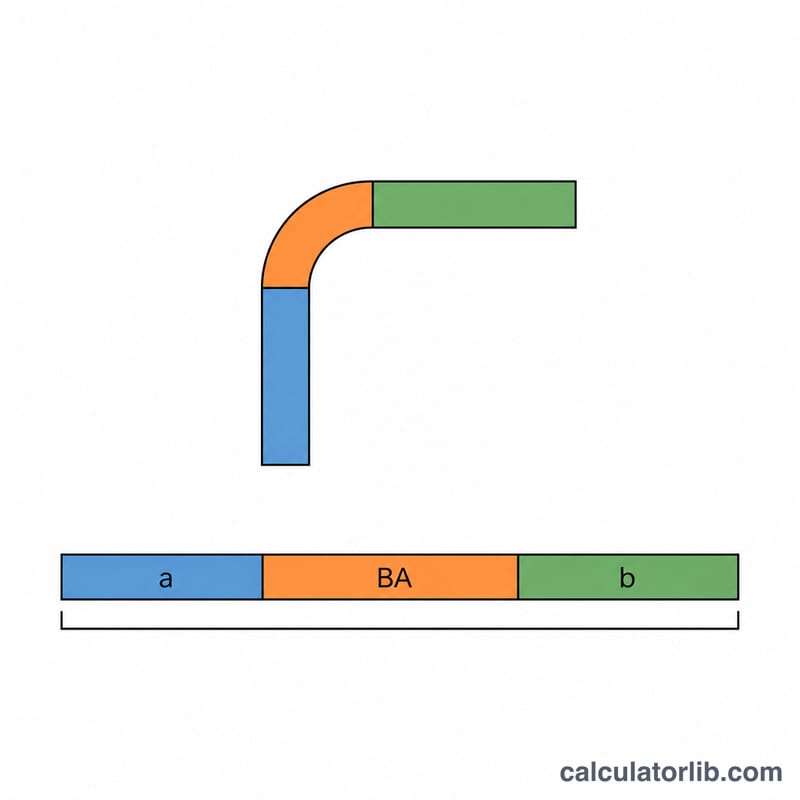
管材弯曲时,中心线上的材料长度基本不变,外侧管壁被拉伸,内侧管壁被压缩。弯管余量就是弯曲部分中心线圆弧的长度。把它与各直段长度相加,就得到弯管前需要切断的管材下料长度。
如何使用本计算器
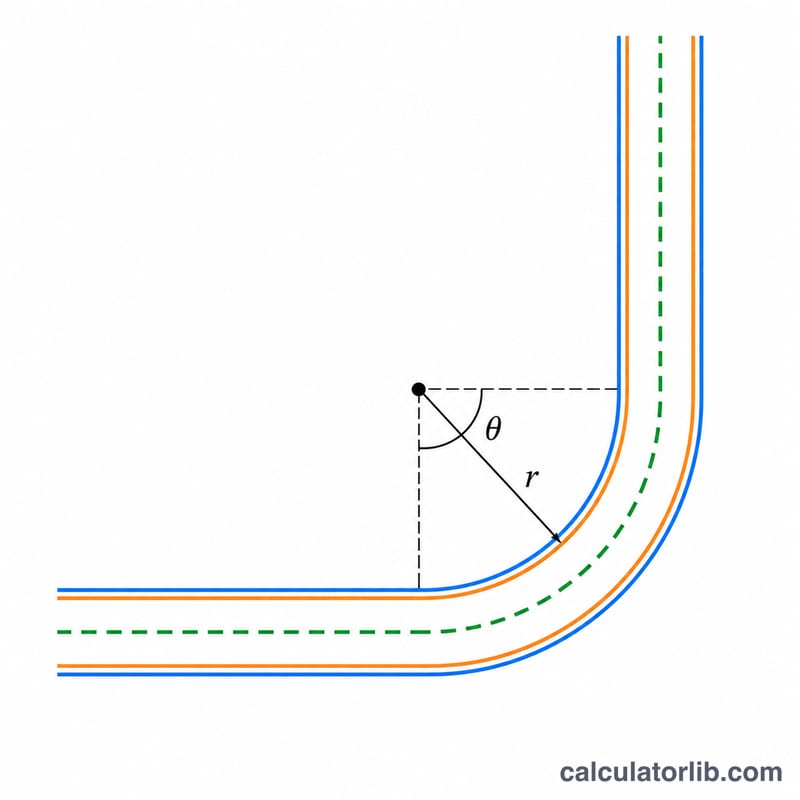
依次输入管材外径、弯曲角度(单位:度)以及弯管模具的中心线半径(CLR),再输入两段直管长度,即弯曲起点和终点(切点)之外的直段长度。所有长度请使用同一单位。计算器会给出弯管余量、下料长度,以及外侧和内侧管壁的弧长。
公式说明
中心线圆弧是整圆的一部分:
$$\text{BA} = \frac{\theta \times \pi}{180} \times R$$其中 \(\theta\) 为弯曲角度(度),\(R\) 为中心线半径。下料长度为:
$$L_{\text{cut}} = L_1 + L_2 + \text{BA}$$外侧弧的半径为 \(R + \text{OD}/2\),内侧弧的半径为 \(R - \text{OD}/2\)。
计算示例
一根外径 1.5 in 的管材,在 CLR 为 4.5 in 的模具上弯 90°,两段直管长度分别为 10 in 和 8 in。
$$\text{BA} = \frac{90 \times \pi}{180} \times 4.5 = 7.069\,\text{in}$$$$L_{\text{cut}} = 10 + 8 + 7.069 = 25.069\,\text{in}$$外侧管壁弧长为 8.247 in,内侧管壁弧长为 5.890 in。
CLR 和弯曲角度如何改变弯曲余量
表格将管材固定为外径 OD = 1.5 in,直段长度分别为 10 in 和 8 in(直段总长 18 in)。随后改变弯曲角度和中心线半径(CLR)。每个值按 \(BA = \dfrac{\theta\pi}{180} \times R\) 计算,其中 \(R\) 为弯曲余量所用的 CLR;外弧使用 \(R = \text{CLR} + \text{OD}/2\),内弧使用 \(R = \text{CLR} - \text{OD}/2\)。切割长度为 \(18 + BA\)。所有长度单位均为英寸(in)。CLR/OD 比值在 CLR 为 3 in 时为 2.0,在 4.5 in 时为 3.0,在 6 in 时为 4.0。
| 角度 | CLR (in) | 弯曲余量 (in) | 切割长度 (in) | 外弧 (in) | 内弧 (in) |
|---|---|---|---|---|---|
| 45° | 3.0 | 2.356 | 20.356 | 2.945 | 1.767 |
| 90° | 3.0 | 4.712 | 22.712 | 5.890 | 3.534 |
| 135° | 3.0 | 7.069 | 25.069 | 8.836 | 5.301 |
| 45° | 4.5 | 3.534 | 21.534 | 4.123 | 2.945 |
| 90° | 4.5 | 7.069 | 25.069 | 8.247 | 5.890 |
| 135° | 4.5 | 10.603 | 28.603 | 12.370 | 8.836 |
| 45° | 6.0 | 4.712 | 22.712 | 5.301 | 4.123 |
| 90° | 6.0 | 9.425 | 27.425 | 10.603 | 8.247 |
| 135° | 6.0 | 14.137 | 32.137 | 15.904 | 12.370 |
90°、CLR 4.5 in 的验算:\(\theta = 90\pi/180 = 1.5708\) 弧度,因此 \(BA = 1.5708 \times 4.5 = 7.069\) in,\(L_{cut} = 10 + 8 + 7.069 = 25.069\) in。外弧为 \(1.5708 \times (4.5 + 0.75) = 8.247\) in,内弧为 \(1.5708 \times (4.5 - 0.75) = 5.890\) in。
有两点值得注意。弯曲余量与角度和 CLR 都成正比,因此把其中任一项加倍,弯曲余量也会加倍。外弧与内弧之差为 \(\theta \times \text{OD}\),因此它只取决于角度和 OD,而与 CLR 无关。这里,45° 时差值为 1.178 in,90° 时为 2.356 in,135° 时为 3.534 in。
常见 CLR 与 OD 比值及最小弯曲半径
CLR/OD 比值(常写作“D”,因此 2D 表示 CLR = 2 × OD)是判断弯曲剧烈程度最快捷的方法。下表范围是一般车间经验值,并非正式标准。
| CLR/OD 比值 | 弯曲剧烈程度 | 典型说明 |
|---|---|---|
| 约 1D | 非常紧 | 通常需要芯棒,并且需要延展性好的薄至中等壁厚管材。预计会出现更明显的壁厚减薄和椭圆变形,起皱或开裂的风险也更高。 |
| 1.5D – 2D | 紧,常见于芯棒弯曲 | 在工装良好、配有芯棒并选用合适材料的条件下可以实现。 |
| 2D – 3D | 标准旋转压弯 | 常见的工作范围。质量通常较好,工装也易于获得。 |
| 3D 及以上 | 容易,弯曲平缓 | 变形小,厚壁管材通常无需芯棒即可实现。但占用空间更大,弯曲余量也更大。 |
- 实际最小半径取决于材料(其延展性和状态)、壁厚、是否使用芯棒和防皱模,以及工装质量。薄壁管(外径与壁厚之比较大)需要更大的 CLR 或使用芯棒。
- 管材标准和弯管机制造商会为特定管径和材料公布其自身的最小半径。如有这些数据,应优先采用,而不是通用比值。
- 在示例表中,外径 1.5 in 的管材,3 in、4.5 in 和 6 in 的 CLR 值分别对应 2D、3D 和 4D。
管材弯曲术语和变量
- 外径(OD)
- 管材的外直径,单位为长度单位,如 mm 或 in。计算器中所有长度应使用同一单位。
- 弯曲角度(θ)
- 管材方向改变的角度,以度为单位。直管为 0°,直角弯头为 90°。公式通过 \(\theta = \text{angle} \times \pi / 180\) 将其转换为弧度。
- 中心线半径(CLR)
- 从弯曲中心到管材中心线测得的半径,单位为长度单位。它是计算弯曲余量所用的半径。
- 切点
- 管材中心线停止为直线并开始弯曲的两个点,以及弯曲后重新变为直线的点。
- 直段(直段 1、直段 2)
- 弯曲两侧的直管长度,测量至切点处,单位为长度单位。
- 弯曲余量(BA)
- 弯曲的中心线弧长,\(BA = \theta \times \text{CLR}\),其中 θ 以弧度计。它是弯曲过程中消耗的管材长度。
- 切割长度
- 弯曲前需要切割的直管长度:\(L_{cut} = \text{直段 1} + \text{直段 2} + BA\)。如工艺需要夹持或修整,应额外预留长度。
- 外弧
- 沿弯曲外侧的弧长,\(\theta \times (\text{CLR} + \text{OD}/2)\)。该表面会被拉伸并变薄。
- 内弧
- 沿弯曲内侧的弧长,\(\theta \times (\text{CLR} - \text{OD}/2)\)。该表面会被压缩。如果 CLR 小于 OD 的一半,计算器会将半径限制为最小 0。
- 回弹
- 弯曲力释放后,管材发生的微小弹性恢复,使弯曲角度略微张开。操作人员通常会根据材料和工装情况过弯一定角度,该数值需通过试弯确定。本计算器不对回弹进行建模。
本工具采用几何中心线法。它假设弯曲过程中中心线长度不变,这是一种常见的近似。实际管材可能因材料拉伸而略有不同,因此对于严格公差,建议进行试弯。
常见问题
管径会影响弯管余量吗?
按中心线计算时不会。管径只影响外侧和内侧弧长,以及实际可用的最小弯曲半径。
为什么弯好的管子与计算结果略有出入?
回弹、管壁拉伸和模具公差都会让实际结果产生偏差。如果对公差要求严格,建议先试弯一件样品,再据此调整角度或长度。
CLR 应该怎么选?
不少加工厂会把 CLR 取为管材外径的 2 到 3 倍以上。弯得更紧,管子就有起皱或压扁的风险。