什麼是彎管展開長度?
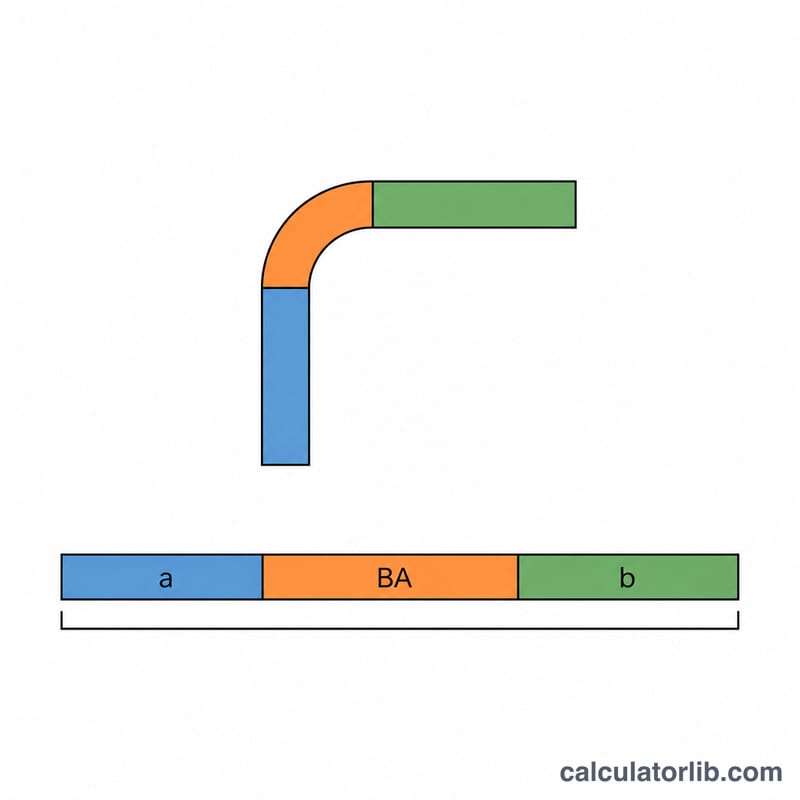
管材彎曲時,中心線上的材料長度維持不變,外側管壁會被拉長,內側管壁則被壓縮。彎管展開長度(Bend Allowance)指的就是彎曲段中心線的弧長。把它和兩端直管段相加,就是折彎前需要裁切的管材長度。
計算機使用方式
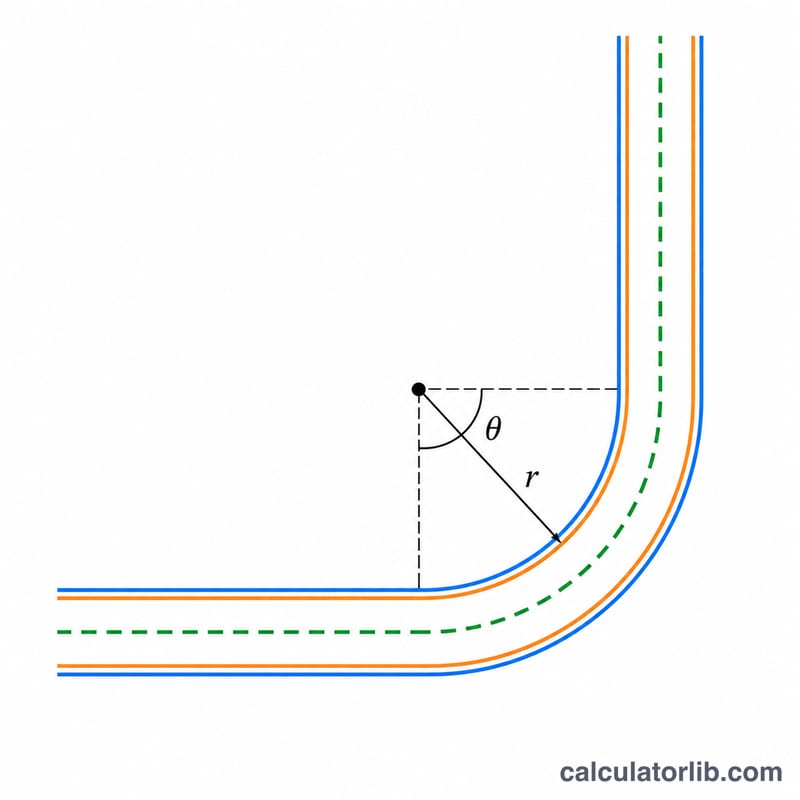
請輸入管子外徑、彎曲角度(單位為度),以及彎管模具的中心線半徑(CLR)。接著輸入兩段直管長度,量測位置是從管端到彎曲起點與終點的切點。所有長度請使用同一種單位。計算機會列出彎管展開長度、下料總長,以及外側與內側管壁的弧長。
公式說明
中心線弧長就是圓周的一部分:
$$\text{BA} = \frac{\theta \times \pi}{180} \times R$$其中 \(\theta\) 為彎曲角度(度),\(R\) 為中心線半徑。下料長度為:
$$L_{\text{cut}} = L_1 + L_2 + \text{BA}$$外側弧長使用半徑 \(R + \text{OD}/2\),內側弧長則使用 \(R - \text{OD}/2\)。
計算範例
外徑 1.5 in 的管材,在 CLR 為 4.5 in 的模具上彎 90°,兩段直管長度分別為 10 in 與 8 in。
$$\text{BA} = \frac{90 \times \pi}{180} \times 4.5 = 7.069\,\text{in}$$$$L_{\text{cut}} = 10 + 8 + 7.069 = 25.069\,\text{in}$$外側管壁弧長為 8.247 in,內側管壁弧長為 5.890 in。
CLR 與彎曲角度如何改變彎曲餘量
表格固定管材外徑 OD = 1.5 in,直段長度為 10 in 與 8 in(直段總長 18 in)。接著改變彎曲角度與中心線半徑(CLR)。每個數值使用 \(BA = \dfrac{\theta\pi}{180} \times R\) 計算,其中 \(R\) 為計算彎曲餘量所用的 CLR,外側弧線為 \(R = \text{CLR} + \text{OD}/2\),內側弧線為 \(R = \text{CLR} - \text{OD}/2\)。切割長度為 \(18 + BA\)。所有長度單位皆為英寸。CLR/OD 比值在 CLR 為 3 in 時為 2.0,4.5 in 時為 3.0,6 in 時為 4.0。
| 角度 | CLR (in) | 彎曲餘量 (in) | 切割長度 (in) | 外側弧長 (in) | 內側弧長 (in) |
|---|---|---|---|---|---|
| 45° | 3.0 | 2.356 | 20.356 | 2.945 | 1.767 |
| 90° | 3.0 | 4.712 | 22.712 | 5.890 | 3.534 |
| 135° | 3.0 | 7.069 | 25.069 | 8.836 | 5.301 |
| 45° | 4.5 | 3.534 | 21.534 | 4.123 | 2.945 |
| 90° | 4.5 | 7.069 | 25.069 | 8.247 | 5.890 |
| 135° | 4.5 | 10.603 | 28.603 | 12.370 | 8.836 |
| 45° | 6.0 | 4.712 | 22.712 | 5.301 | 4.123 |
| 90° | 6.0 | 9.425 | 27.425 | 10.603 | 8.247 |
| 135° | 6.0 | 14.137 | 32.137 | 15.904 | 12.370 |
90°、CLR 4.5 in 的驗算:\(\theta = 90\pi/180 = 1.5708\) 弧度,因此 \(BA = 1.5708 \times 4.5 = 7.069\) in,\(L_{cut} = 10 + 8 + 7.069 = 25.069\) in。外側弧長為 \(1.5708 \times (4.5 + 0.75) = 8.247\) in,內側弧長為 \(1.5708 \times (4.5 - 0.75) = 5.890\) in。
有兩點值得注意。彎曲餘量與角度和 CLR both 成正比,因此任一者加倍,彎曲餘量就加倍。外側與內側弧長之差為 \(\theta \times \text{OD}\),因此只取決於角度與 OD,與 CLR 無關。此處在 45° 時差值為 1.178 in,90° 時為 2.356 in,135° 時為 3.534 in。
常見 CLR 與 OD 比值及最小彎曲半徑
CLR/OD 比值(常寫為「D」,因此 2D 表示 CLR = 2 × OD)是判斷彎曲嚴苛程度最快的方法。以下範圍為一般工廠經驗法則,並非正式標準。
| CLR/OD 比值 | 彎曲嚴苛程度 | 一般說明 |
|---|---|---|
| 約 1D | 非常緊 | 通常需要芯棒,且需為延展性佳、壁厚薄至中等的管材。預期會有較多壁厚變薄與橢圓變形,並且起皺或破裂的風險較高。 |
| 1.5D – 2D | 緊,常見於芯棒彎曲 | 使用良好工具、芯棒及合適材料即可達成。 |
| 2D – 3D | 標準旋轉拉伸彎曲 | 常見的作業範圍。品質通常良好,且工具普遍可得。 |
| 3D 以上 | 容易、漸進 | 變形小,厚壁管材通常可不用芯棒。但佔用空間較大,且彎曲餘量較大。 |
- 實際最小半徑取決於材料(其延展性與回火狀態)、壁厚、是否使用芯棒與防皺模,以及工具品質。薄壁管材(OD/壁厚比值大)需要較大的 CLR 或使用芯棒。
- 管材標準與彎管機製造商會針對特定管徑與材料公布其最小半徑。若有提供,應優先採用這些數據,而非一般比值。
- 在範例表中,外徑 1.5 in 管材的 3 in、4.5 in 與 6 in CLR 值分別對應 2D、3D 與 4D。
管材彎曲術語與變數
- 外徑 (OD)
- 管材的外直徑,單位為 mm 或 in 等長度單位。計算機中所有長度須使用相同單位。
- 彎曲角度 (θ)
- 管材方向改變的角度,以度為單位。直管為 0°,直角彎頭為 90°。公式以 \(\theta = \text{angle} \times \pi / 180\) 將其換算為弧度。
- 中心線半徑 (CLR)
- 從彎曲中心量至管材中心線的半徑,單位為長度單位。此半徑即用於計算彎曲餘量。
- 切點
- 管材中心線停止為直線並開始彎曲的兩個點,以及彎曲後恢復為直線的點。
- 直段(段 1、段 2)
- 彎曲兩側的直管長度,量至切點為止,單位為長度單位。
- 彎曲餘量 (BA)
- 彎曲的中心線弧長,\(BA = \theta \times \text{CLR}\),其中 θ 以弧度計。它是彎曲所消耗的管材長度。
- 切割長度
- 彎曲前需切割的直管長度:\(L_{cut} = \text{段 1} + \text{段 2} + BA\)。若製程需要夾持或修剪,請另外加上額外長度。
- 外側弧長
- 沿彎曲外側的弧長,\(\theta \times (\text{CLR} + \text{OD}/2)\)。此表面會拉伸並變薄。
- 內側弧長
- 沿彎曲內側的弧長,\(\theta \times (\text{CLR} - \text{OD}/2)\)。此表面會受壓縮。若 CLR 小於 OD 的一半,計算機會將半徑限制為最小 0。
- 回彈
- 彎曲力釋放後管材的微小彈性回復,會使彎曲角度略為張開。操作人員通常需要過度彎曲,其量取決於材料與工具,並須透過試彎求得。本計算機並未模擬此效應。
本工具採用幾何中心線法。它假設彎曲過程中中心線長度不變,這是常見的近似做法。實際管材可能因材料延展而略有差異,因此對於嚴格公差,建議進行試彎。
常見問題
管徑會影響彎管展開長度嗎?
以中心線計算時不會。管徑只影響外側與內側的弧長,以及實務上可用的最小彎曲半徑。
為什麼實際彎出來的管子和計算結果有些落差?
回彈、管壁拉伸與模具公差都會讓實際結果產生偏差。若公差要求嚴格,建議先試彎一支樣品,再微調角度或長度。
CLR 該怎麼選?
許多加工廠會採用至少為管外徑 2 到 3 倍的 CLR。彎曲半徑過小,管子容易起皺或被壓扁。