Yuvarlak çubuk bükme payı nedir?
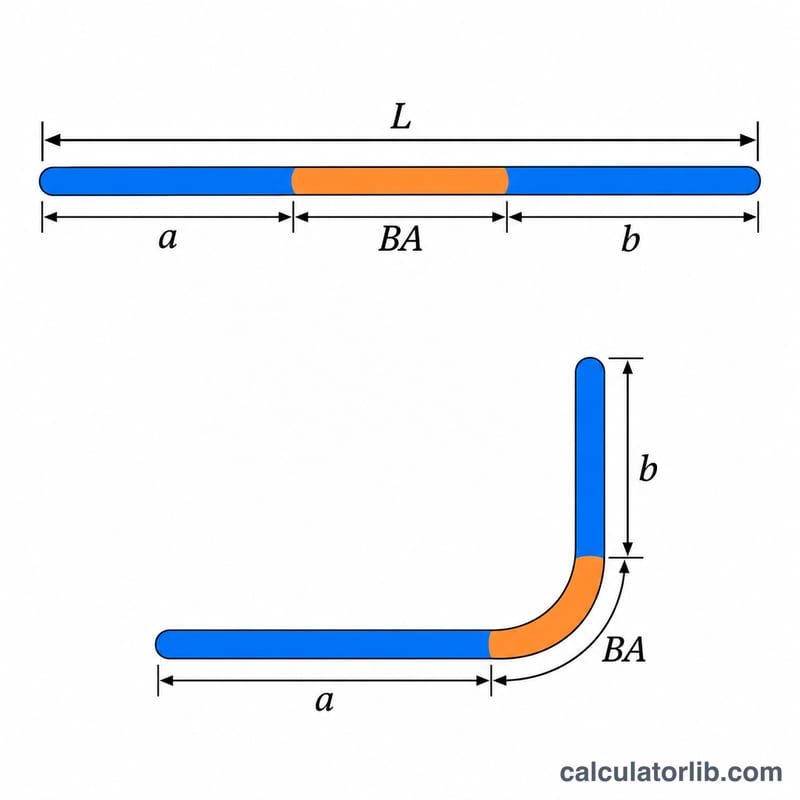
Yuvarlak bir çubuk bükülürken bükümün dış tarafı uzar, iç tarafı ise sıkışır. Bu ikisinin arasında ilk uzunluğunu koruyan bir tarafsız eksen bulunur. Bükme payı, bu tarafsız eksenin büküm boyunca çizdiği yayın uzunluğudur; yani eğri bölüm için harcanan düz malzeme miktarıdır. Bu değeri düz kolların uzunluğuna eklediğinizde bükmeden önceki kesim boyunu elde edersiniz.
Hesaplayıcı nasıl kullanılır?
Çubuk çapını, çubuğun döndüğü açıyı (dik açılı bir köşe için 90°) ve çubuğun iç yüzeyine kadar ölçülen iç bükme yarıçapını girin. Tüm uzunlukları aynı birimde tutun; örneğin milimetre veya inç. Tarafsız eksen katsayısı K varsayılan olarak 0,5'tir; bu, tarafsız ekseni çubuğun merkez çizgisine yerleştirir ve geniş yarıçaplı dolu yuvarlak çubuklar için yaygın bir kabuldür. Toplam kesim boyunu bulmak için çubuk uçlarından bükümün başladığı noktaya kadar ölçülen iki düz kol uzunluğunu da girin.
Formülün açıklaması
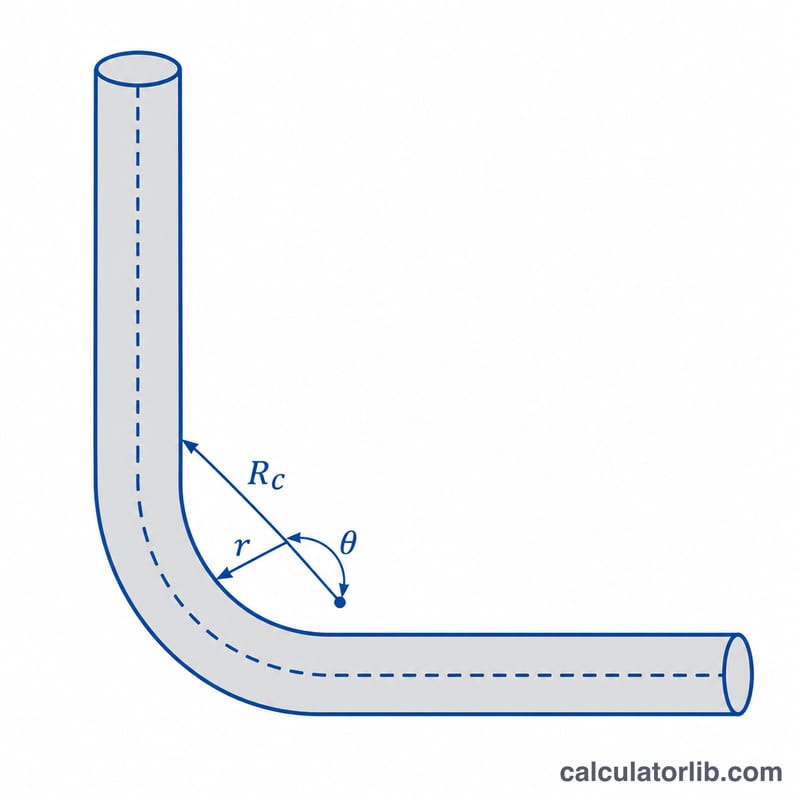
Tarafsız eksen yarıçapı, iç yarıçap ile K çarpı çapın toplamıdır. Yay uzunluğu ise bu yarıçapın radyan cinsinden bükme açısıyla çarpımıdır.
$$BA = \frac{\pi \, \theta}{180} \times (R + K \times d)$$Burada \(\theta\) derece cinsinden bükme açısı, \(R\) iç yarıçap, \(d\) çubuk çapı ve \(K\) tarafsız eksen katsayısıdır. Kesim boyu ise şöyle bulunur:
$$L = L_1 + L_2 + BA$$Çok dar bükümlerde tarafsız eksen iç tarafa kayar; bu nedenle 0,5'in altında bir K değeri kullandığınız takıma daha iyi uyabilir. Mutlaka bir deneme bükümüyle doğrulayın.
Çözümlü örnek
10 mm'lik bir çubuk, 15 mm iç yarıçap etrafında 90° bükülüyor ve iki kolun uzunluğu 100 mm. Tarafsız eksen yarıçapı:
$$R_n = 15 + 0.5 \times 10 = 20\,\text{mm}$$Bükme payı:
$$BA = \frac{\pi \times 90}{180} \times 20 = 31.416\,\text{mm}$$Buna göre kesim boyu:
$$L = 100 + 100 + 31.416 = 231.416\,\text{mm}$$Sık sorulan sorular
Bükme açısı, iki kol arasındaki açı mıdır?
Hayır. Bükme açısı, çubuğun döndüğü açıdır. Dik açılı köşe şeklinde bükülmüş çubuğun bükme açısı 90°'dir, düz bir çubuğunki ise 0°'dir.
Geri yaylanma sonucu etkiler mi?
Geri yaylanma yay uzunluğunu değil, elde ettiğiniz son açıyı değiştirir. Bu yüzden biraz fazla bükmeniz gerekebilir, ancak bükme payı hesabında yine hedef açı kullanılır.
Boru veya lama için de kullanabilir miyim?
Aynı yay formülü geçerlidir; ancak en uygun K katsayısı kesite ve malzemeye göre değişir. K değerini ayarlayın ve bir deneme parçasıyla doğrulayın.
Yuvarlak Çubuk için Tipik K-Faktörü Değerleri ve Minimum Bükme Yarıçapı
Bu hesap makinesinde K-faktörü, nötr eksenin (ne uzayan ne de sıkışan lifin) çubuk çapı \(d\) oranı olarak konumunu belirler; ölçüm bükümün iç tarafından yapılır. Nötr yarıçap \(R_c = R + K\cdot d\) ile verilir; burada \(R\) iç yarıçaptır. Yuvarlak çubukta, bükme hafif olduğunda K değeri 0,5'e (çubuk merkezi) yakındır. Bükme sıkılaştıkça değer iç tarafa doğru kayar.
R/d oranına göre başlangıç K değeri önerileri
| İç yarıçap / çap (R/d) | Önerilen K | Açıklama |
|---|---|---|
| 2 veya daha fazla | yaklaşık 0,50 | Hafif bükme; nötr eksen çubuk merkezine yakın kalır |
| 1 ile 2 arası | yaklaşık 0,45 | Hafif iç tarafa kayma |
| 0,5 ile 1 arası | yaklaşık 0,40 | Orta düzeyde kayma |
| 0,5'in altında (sıkı) | yaklaşık 0,33 ile 0,35 arası | Güçlü kayma; malzemeler ve takımlar arasında en fazla farklılık |
Bunlar yalnızca başlangıç tahminleridir. Malzeme, sertlik derecesi, takımlar ve bükme yöntemi gerçek değeri değiştirir. Deneme bükümü ile doğrulayın: bir test parçası bükün, gerçek toplam uzunluğu ölçün ve hesaplanan kesim uzunluğu tutana kadar K değerini ayarlayın.
Malzemeye göre gösterge niteliğinde minimum iç yarıçap
| Malzeme | Tipik minimum iç yarıçap (soğuk bükme) |
|---|---|
| Yumuşak / düşük karbonlu çelik | yaklaşık 1 ile 2 × d |
| Paslanmaz çelik (östenitik) | Daha büyük, genellikle yaklaşık 2 ile 3 × d; pekleşme ve geri yaylanma nedeniyle |
| Alüminyum, yumuşak sertlik derecesi (ör. tavlanmış) | yaklaşık 1 ile 2 × d |
| Alüminyum, ısıl işlemli veya sert sertlik derecesi | belirgin şekilde daha büyük, genellikle birkaç × d; çok sıkı bükülürse çatlama riski yüksek |
Bu değerler yalnızca göstergedir. Gerçek sınır; alaşıma ve sertlik derecesine, çubuk kalitesine, takımlara, bükme hızına, sıcaklığa ve geçerli şartnameye veya tedarikçi verilerine bağlıdır. Her zaman malzeme tedarikçisinin veya geçerli yönetmeliğin gereksinimine uyun. Örneğin, ABD donatı çeliği uygulaması (ACI 318), standart kancalar için minimum bükme çapını çubuk çapına göre belirler; diğer ülkelerin yönetmelikleri farklıdır.
Hızlı kontrol
\(d = 10\) mm, 90° bükme, iç yarıçap 20 mm (R/d = 2) ve K = 0,5 için: \(R_c = 20 + 0.5\cdot 10 = 25\) mm. Bu durumda \(BA = \frac{\pi\cdot 90}{180}\cdot 25 \approx 39.27\) mm. İki adet 100 mm kenar ile \(L = 100 + 100 + 39.27 =\) 239.27 mm.