ما هي حاسبة معدل التغذية لمخرطة CNC؟
تحوّل هذه الحاسبة معاملات الخراطة الأساسية في مخرطة CNC إلى القيم التي يبرمجها الفني فعليًا: معدل التغذية الخطي بوحدة مم/دقيقة وسرعة القطع السطحية بوحدة م/دقيقة. كما تعطيك ما يعادلها بالنظام الإنجليزي (بوصة/دقيقة وSFM) وتقديرًا لزمن القطع لشوط بطول معيّن. المعادلات المستخدمة هندسية وحركية عامة، لذا تصلح لأي مخرطة.
طريقة الاستخدام
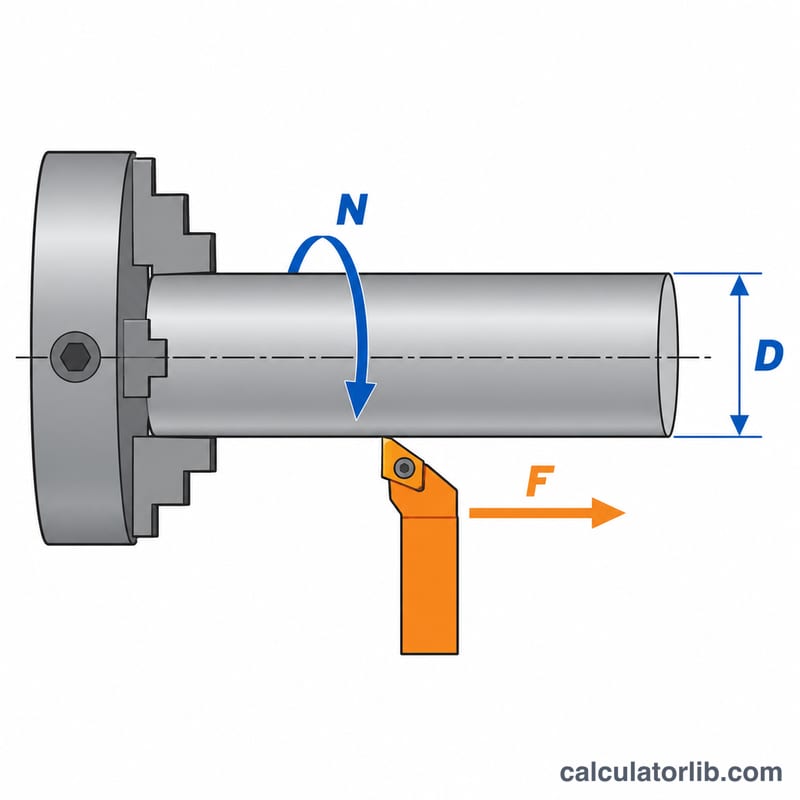
أدخل قطر الشغلة بالمليمتر، وسرعة المغزل بعدد الدورات في الدقيقة (RPM)، والتغذية لكل دورة بوحدة مم/دورة. ويمكنك اختياريًا إدخال طول القطع لتقدير زمن التشغيل. ستعرض الحاسبة فورًا معدل التغذية وسرعة القطع والزمن. إذا كان نظام التحكم يعمل بالنمط G99 (تغذية لكل دورة) فإنك تبرمج قيمة f مباشرة، أما في النمط G98 (تغذية لكل دقيقة) فتبرمج معدل التغذية المحسوب.
شرح المعادلات
معدل التغذية هو المسافة التي تقطعها أداة القطع في الدقيقة:
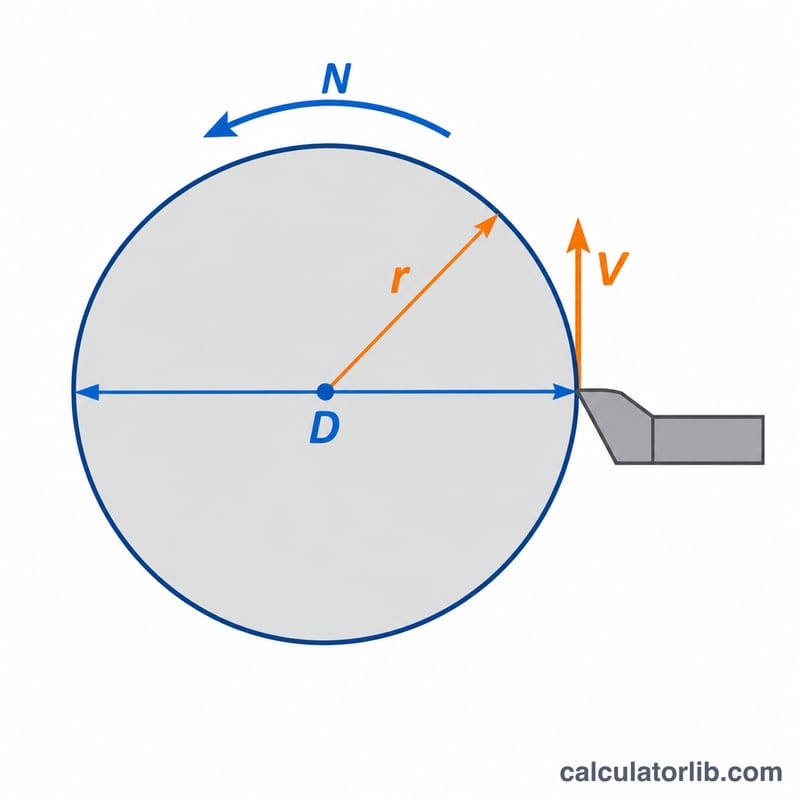
$$F = N \times f$$حيث \(N\) = سرعة المغزل بالدورة في الدقيقة و\(f\) = التغذية لكل دورة بوحدة مم/دورة. أما سرعة القطع فهي سرعة السطح المارّ أمام حافة الأداة:
$$V_c = \frac{\pi \times D \times N}{1000}$$حيث \(D\) = القطر بالمليمتر، وتكون \(V_c\) بوحدة م/دقيقة. ويُحسب زمن القطع للشوط الواحد من العلاقة \(t = L / F\)، حيث \(L\) طول القطع بالمليمتر.
مثال محلول
خراطة قضيب قطره 50 مم بسرعة 1200 دورة/دقيقة وتغذية 0.2 مم/دورة على طول 100 مم:
$$F = 1200 \times 0.2 = 240\,\text{مم/دقيقة}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{م/دقيقة}$$$$t = \frac{100}{240} \approx 0.417\,\text{دقيقة}$$وبالوحدات الإنجليزية يعادل ذلك نحو 9.45 بوصة/دقيقة و618 SFM.
سرعات القطع النموذجية حسب مادة قطعة العمل
سرعة القطع \(V_c\) هي السرعة السطحية عند رأس الأداة. وهي تربط بين القطر وسرعة المغزل: $$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ حيث \(D\) بالملم، و\(N\) بالدورة في الدقيقة (RPM)، و\(V_c\) بالمتر في الدقيقة. للتحويل إلى قدم سطحية في الدقيقة، استخدم SFM (قدم سطحية في الدقيقة) ≈ م/دقيقة × 3.281. يعرض الجدول نطاقات بداية تقريبية لرؤوس الكربيد المطلية في الخراطة العامة.
| المادة | Vc، كربيد (م/دقيقة) | Vc، كربيد (SFM) |
|---|---|---|
| الفولاذ سهل التشغيل (مثل 11SMn30، 12L14) | 200–350 | 650–1150 |
| الفولاذ منخفض الكربون إلى متوسطه (تقريباً C15–C45) | 150–250 | 490–820 |
| الفولاذ المقاوم للصدأ 304 (أوستنيتي) | 100–180 | 330–590 |
| حديد الزهر الرمادي | 120–250 | 390–820 |
| سبائك الألومنيوم | 300–800 | 980–2620 |
| النحاس (قابل للتشغيل الحر) | 200–400 | 660–1310 |
| التيتانيوم (مثل Ti-6Al-4V) | 40–80 | 130–260 |
ملاحظة: هذه قيم بداية تقريبية عامة. اتبع دائماً بيانات كتالوج الشركة المصنعة للرأس أو الأداة للدرجة والهندسة والمبرد وحالة المادة المحددة، لأن تلك البيانات تأخذ الأولوية على أي جدول عام. استخدم سرعات أقل للقطع المتقطع، أو للأذرع الطويلة الممتدة، أو لحالات المادة الصلبة.
نطاقات معدل التغذية لكل دورة النموذجية
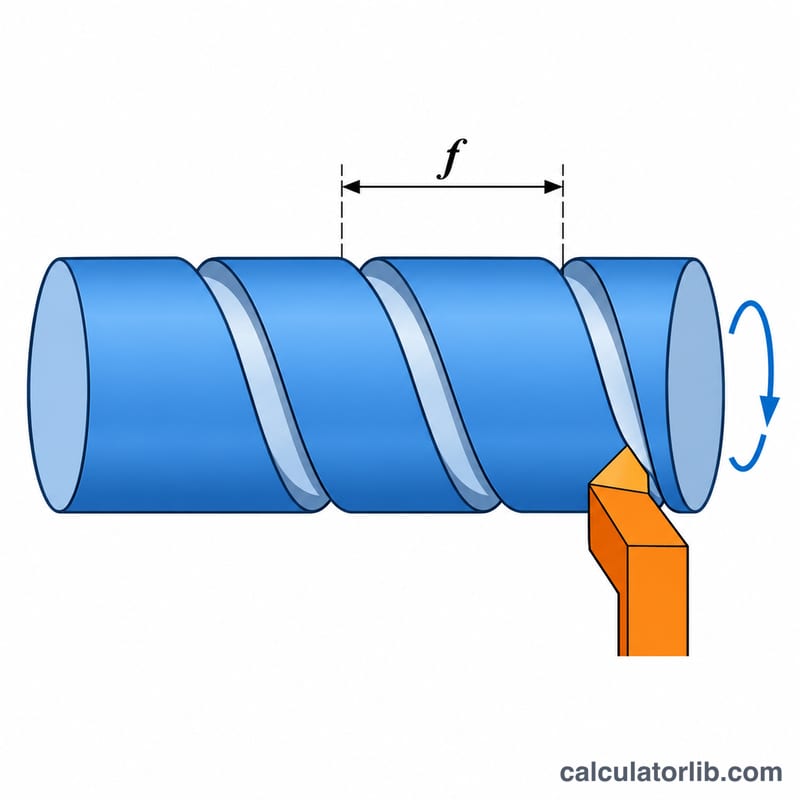
معدل التغذية لكل دورة \(f_r\) (ملم/دورة) هو المسافة التي تتقدمها الأداة مع كل دورة للمغزل. يعرض الجدول نطاقات نموذجية لأدوات الكربيد في الخراطة العامة.
| العملية | معدل التغذية لكل دورة (ملم/دورة) |
|---|---|
| التخشين | 0.25–0.50 |
| شبه التشطيب | 0.15–0.25 |
| التشطيب | 0.05–0.15 |
| التخديد | 0.03–0.15 (أصغر للتخاديد الضيقة) |
| القطع الفاصل | 0.05–0.15 (يقلل بالقرب من المركز) |
- في التشطيب، أبقِ التغذية عند أو دون نحو 50–70% من نصف قطر رأس الإدخال. التغذية الأكبر تترك علامات تغذية مرئية وتسوء جودة السطح.
- تعتمد التغذية القابلة للاستخدام على هندسة الإدخال ودرجته، ومادة قطعة العمل، وعمق القطع، والمبرد، وصلابة الماكينة. قطع العمل النحيلة أو ذات الأذرع الطويلة تحتاج تغذية أقل.
- راجع نطاق التغذية الموصى به من الشركة المصنعة للأداة للإدخال الذي تستخدمه.
مقارنة سيناريوهات التغذية والسرعة
تستخدم جميع السيناريوهات تغذية قدرها 0.2 ملم/دورة وطول قطع 100 ملم. الصيغ هي \(F = N \cdot f_r\)، و\(V_c = \pi D N / 1000\)، و\(N = 1000\,V_c/(\pi D)\)، وزمن القطع \(t = L / F\).
| السيناريو | القطر (ملم) | RPM | معدل التغذية F (ملم/دقيقة) | Vc (م/دقيقة) | الزمن لـ 100 ملم |
|---|---|---|---|---|---|
| سرعة دوران ثابتة | 20 | 2000 | 400 | 125.7 | 0.25 دقيقة (15 ثانية) |
| سرعة دوران ثابتة | 50 | 2000 | 400 | 314.2 | 0.25 دقيقة (15 ثانية) |
| سرعة دوران ثابتة | 100 | 2000 | 400 | 628.3 | 0.25 دقيقة (15 ثانية) |
| Vc ثابتة = 200 م/دقيقة | 20 | 3183 | 636.6 | 200 | 0.157 دقيقة (9.4 ثانية) |
| Vc ثابتة = 200 م/دقيقة | 50 | 1273 | 254.6 | 200 | 0.393 دقيقة (23.6 ثانية) |
| Vc ثابتة = 200 م/دقيقة | 100 | 637 | 127.3 | 200 | 0.785 دقيقة (47.1 ثانية) |
التحقق المحسوب للصف 50 ملم ذي Vc الثابتة: $$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{دورة/دقيقة}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{ملم/دقيقة}, \quad t = \frac{100}{254.6} = 0.393\ \text{دقيقة}$$
الخلاصات الرئيسية: عند سرعة دوران ثابتة لا يتغير معدل التغذية وزمن القطع مع القطر، لكن السرعة السطحية تزداد بنسبة القطر. السرعات 300–600 م/دقيقة واقعية فقط لمواد مثل الألومنيوم. عند سرعة سطحية ثابتة، تحتاج الأقطار الأكبر إلى سرعة دوران أقل، فينخفض معدل التغذية ويزداد زمن القطع. لهذا تقدم مخارط CNC وضع السرعة السطحية الثابتة (CSS)، عادةً مع حد أقصى لسرعة الدوران.
الأسئلة الشائعة
لماذا تتغير سرعة القطع مع القطر؟
عند ثبات عدد الدورات، يتحرك السطح الأكبر قطرًا بسرعة أعلى. أما مع سرعة السطح الثابتة (G96) فيرفع نظام التحكم عدد الدورات كلما صغر القطر.
ما قيمة التغذية لكل دورة التي ينبغي استخدامها؟
تتراوح التغذية عادةً بين 0.2 و0.4 مم/دورة في التخشين، وبين 0.05 و0.15 مم/دورة في التشطيب، وذلك بحسب نصف قطر رأس الإنسرت ونوع المادة وتوصيات الشركة المصنّعة للأداة.
هل يشمل الحساب التسارع أو الحركات السريعة؟
لا. الزمن المحسوب هو زمن القطع الفعلي فقط بتغذية ثابتة، ولا يشمل اقتراب الأداة ولا الارتداد ولا تغيير الأدوات.