Máy tính tốc độ tiến dao máy tiện CNC là gì?
Công cụ này chuyển các thông số tiện cơ bản của máy tiện CNC thành những con số mà người vận hành thực sự dùng khi lập trình: tốc độ tiến dao tuyến tính (mm/phút) và tốc độ cắt tại bề mặt (m/phút). Ngoài ra, công cụ còn cho giá trị theo hệ inch (in/phút và SFM) cùng thời gian cắt ước tính cho một lượt cắt có chiều dài cho trước. Các công thức dựa trên hình học và động học nên áp dụng được cho mọi loại máy tiện.
Cách sử dụng
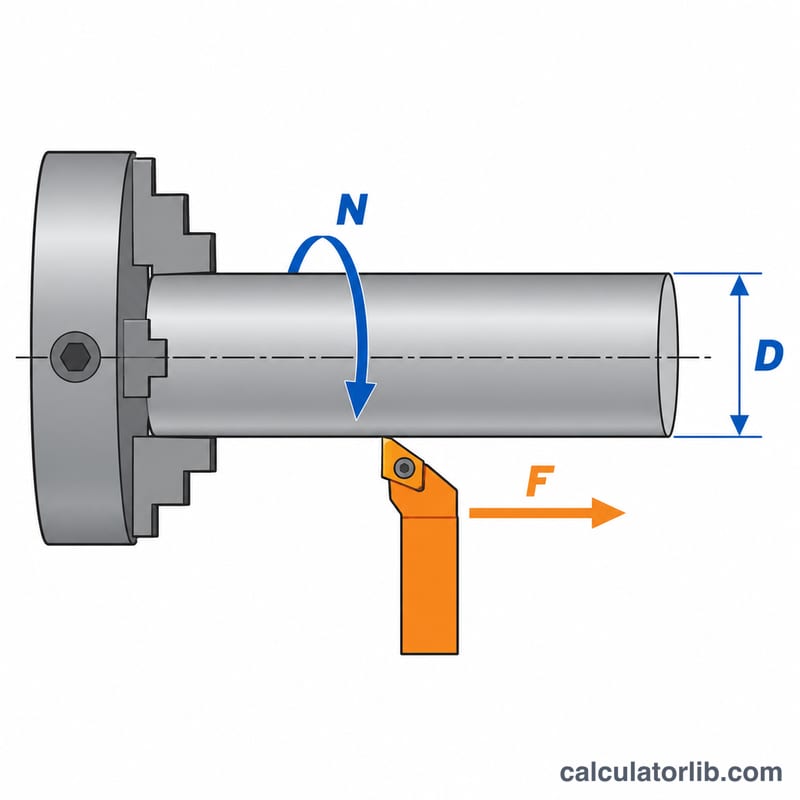
Nhập đường kính phôi (mm), tốc độ trục chính (vòng/phút, RPM) và lượng chạy dao mỗi vòng (mm/vòng). Bạn có thể nhập thêm chiều dài đoạn cắt để ước tính thời gian gia công. Máy tính sẽ trả về ngay tốc độ tiến dao, tốc độ cắt và thời gian. Nếu hệ điều khiển chạy ở chế độ G99 (tiến dao theo vòng quay), bạn lập trình trực tiếp giá trị f; còn ở chế độ G98 (tiến dao theo phút), bạn lập trình giá trị tốc độ tiến dao đã tính.
Giải thích công thức
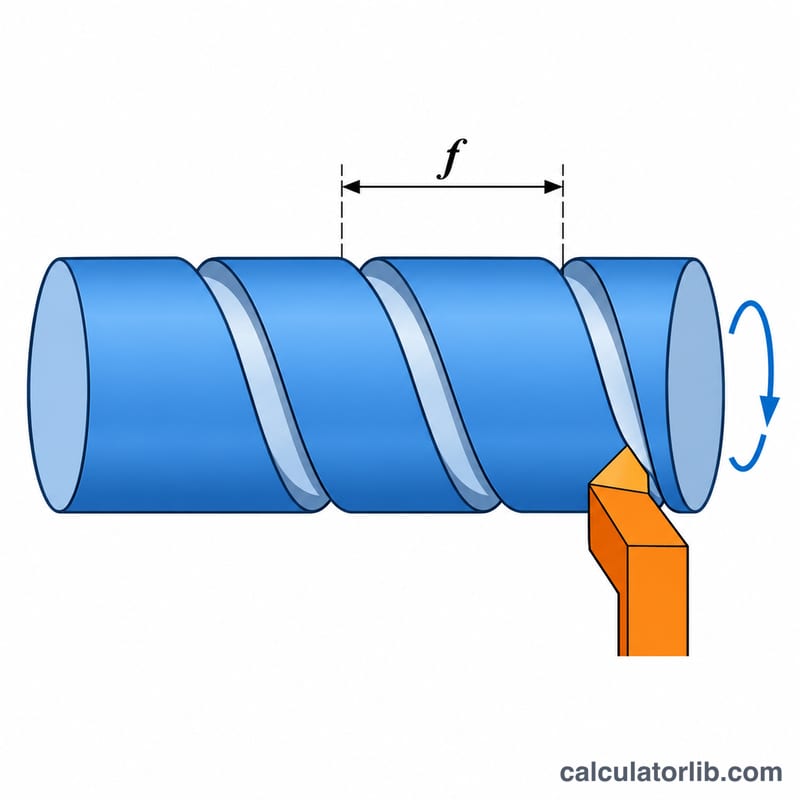
Tốc độ tiến dao là quãng đường dao dịch chuyển trong một phút:
$$F = N \times f$$trong đó \(N\) = tốc độ trục chính (vòng/phút) và \(f\) = lượng chạy dao mỗi vòng (mm/vòng). Tốc độ cắt là tốc độ của bề mặt phôi đi qua lưỡi cắt:
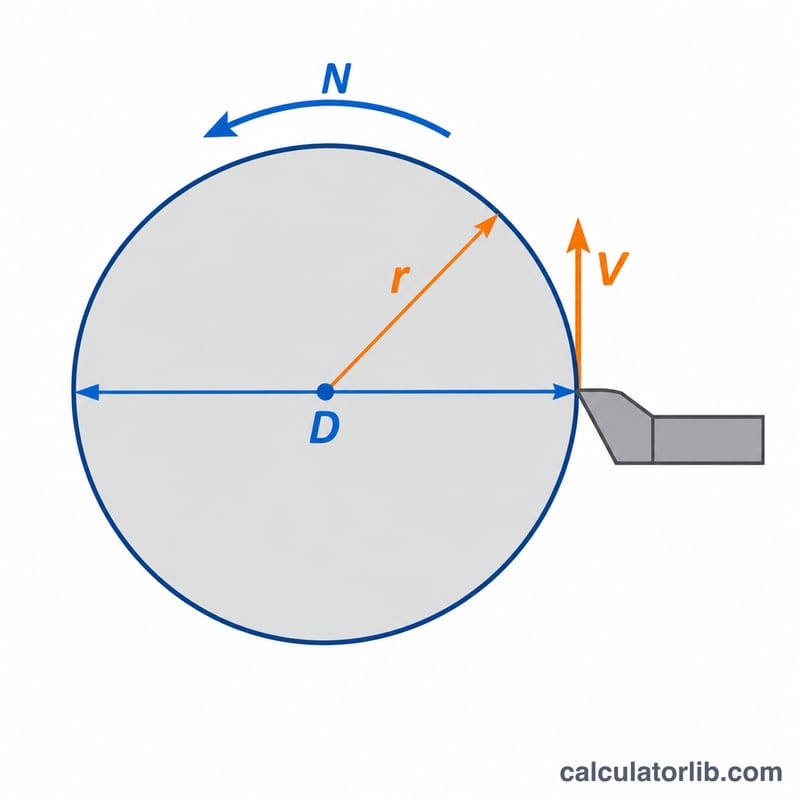
$$V_c = \frac{\pi \times D \times N}{1000}$$trong đó \(D\) = đường kính (mm), cho ra \(V_c\) theo m/phút. Thời gian cắt của một lượt là \(t = L / F\), với \(L\) là chiều dài đoạn cắt (mm).
Ví dụ minh họa
Tiện thanh phôi đường kính 50 mm ở 1200 vòng/phút, lượng chạy dao 0,2 mm/vòng, trên chiều dài 100 mm:
$$F = 1200 \times 0.2 = 240\,\text{mm/min}$$$$V_c = \frac{\pi \times 50 \times 1200}{1000} \approx 188.5\,\text{m/min}$$$$t = \frac{100}{240} \approx 0.417\,\text{min}$$Quy đổi sang hệ inch, kết quả khoảng 9,45 in/phút và 618 SFM.
Tốc độ cắt điển hình theo vật liệu gia công
Tốc độ cắt \(V_c\) là tốc độ bề mặt tại đầu dao. Nó liên hệ đường kính và tốc độ trục chính: $$V_c = \frac{\pi \cdot D \cdot N}{1000}$$ với \(D\) tính bằng mm, \(N\) tính bằng RPM (vòng/phút) và \(V_c\) tính bằng m/phút. Để đổi sang feet bề mặt mỗi phút, dùng SFM ≈ m/phút × 3.281. Bảng cho các khoảng giá trị khởi đầu gần đúng cho mảnh dao cacbua phủ trong tiện đa dụng.
| Vật liệu | Vc, cacbua (m/phút) | Vc, cacbua (SFM) |
|---|---|---|
| Thép dễ gia công (ví dụ 11SMn30, 12L14) | 200–350 | 650–1150 |
| Thép cacbon thấp / trung bình (xấp xỉ C15–C45) | 150–250 | 490–820 |
| Thép không gỉ 304 (austenit) | 100–180 | 330–590 |
| Gang xám | 120–250 | 390–820 |
| Hợp kim nhôm | 300–800 | 980–2620 |
| Đồng thau (dễ gia công) | 200–400 | 660–1310 |
| Titan (ví dụ Ti-6Al-4V) | 40–80 | 130–260 |
Lưu ý: đây là các giá trị khởi đầu gần đúng, mang tính tổng quát. Luôn tuân theo dữ liệu trong catalogue của nhà sản xuất mảnh dao hoặc dụng cụ cho mác, hình học, dung dịch làm mát và tình trạng vật liệu cụ thể, vì dữ liệu đó ưu tiên hơn bất kỳ bảng tổng quát nào. Dùng tốc độ thấp hơn khi cắt gián đoạn, khi đồ gá vươn dài hoặc khi vật liệu ở trạng thái cứng.
Lượng tiến dao mỗi vòng điển hình
Lượng tiến dao mỗi vòng \(f_r\) (mm/vòng) là quãng đường dao di chuyển sau mỗi vòng quay trục chính. Bảng cho các khoảng điển hình khi dùng dụng cụ cacbua trong tiện tổng quát.
| Nguyên công | Lượng tiến dao mỗi vòng (mm/vòng) |
|---|---|
| Gia công thô | 0.25–0.50 |
| Bán tinh | 0.15–0.25 |
| Tinh | 0.05–0.15 |
| Cắt rãnh | 0.03–0.15 (nhỏ hơn cho rãnh hẹp) |
| Cắt đứt | 0.05–0.15 (giảm khi gần tâm) |
- Khi gia công tinh, giữ lượng tiến dao ở mức hoặc thấp hơn khoảng 50–70% bán kính mũi mảnh dao. Lượng tiến dao lớn hơn sẽ để lại vết dao rõ và làm xấu độ nhám bề mặt.
- Lượng tiến dao khả dụng phụ thuộc hình học và mác mảnh dao, vật liệu gia công, chiều sâu cắt, dung dịch làm mát và độ cứng vững của máy. Chi tiết mảnh, hoặc chi tiết vươn dài, cần lượng tiến dao thấp hơn.
- Kiểm tra khoảng khuyến nghị của nhà sản xuất dụng cụ cho mảnh dao bạn đang dùng.
So sánh các kịch bản tốc độ và lượng tiến dao
Tất cả các kịch bản dùng lượng tiến dao 0.2 mm/vòng và chiều dài cắt 100 mm. Các công thức là \(F = N \cdot f_r\), \(V_c = \pi D N / 1000\), \(N = 1000\,V_c/(\pi D)\) và thời gian cắt \(t = L / F\).
| Kịch bản | Đường kính (mm) | RPM | Tốc độ tiến dao F (mm/phút) | Vc (m/phút) | Thời gian cho 100 mm |
|---|---|---|---|---|---|
| RPM cố định | 20 | 2000 | 400 | 125.7 | 0.25 phút (15 s) |
| RPM cố định | 50 | 2000 | 400 | 314.2 | 0.25 phút (15 s) |
| RPM cố định | 100 | 2000 | 400 | 628.3 | 0.25 phút (15 s) |
| Vc không đổi = 200 m/phút | 20 | 3183 | 636.6 | 200 | 0.157 phút (9.4 s) |
| Vc không đổi = 200 m/phút | 50 | 1273 | 254.6 | 200 | 0.393 phút (23.6 s) |
| Vc không đổi = 200 m/phút | 100 | 637 | 127.3 | 200 | 0.785 phút (47.1 s) |
Kiểm tra mẫu cho dòng 50 mm, Vc không đổi: $$N = \frac{1000 \times 200}{\pi \times 50} = 1273.2\ \text{vòng/phút}, \quad F = 1273.2 \times 0.2 = 254.6\ \text{mm/phút}, \quad t = \frac{100}{254.6} = 0.393\ \text{phút}$$
Các điểm chính: ở RPM cố định, tốc độ tiến dao và thời gian cắt không đổi theo đường kính, nhưng tốc độ bề mặt tăng tỷ lệ thuận với đường kính. Tốc độ 300–600 m/phút chỉ thực tế với các vật liệu như nhôm. Ở tốc độ bề mặt không đổi, đường kính lớn hơn cần RPM thấp hơn, nên tốc độ tiến dao giảm và thời gian cắt tăng. Đây là lý do máy tiện CNC có chế độ tốc độ bề mặt không đổi (CSS), thường kèm giới hạn RPM tối đa.
Câu hỏi thường gặp
Vì sao tốc độ cắt thay đổi theo đường kính?
Khi số vòng quay không đổi, đường kính càng lớn thì bề mặt phôi chuyển động càng nhanh. Với chế độ tốc độ cắt không đổi (G96), hệ điều khiển sẽ tăng số vòng quay khi đường kính giảm dần.
Nên chọn lượng chạy dao mỗi vòng bao nhiêu?
Tiện thô thường dùng 0,2 đến 0,4 mm/vòng, tiện tinh khoảng 0,05 đến 0,15 mm/vòng, tùy bán kính mũi dao, vật liệu gia công và khuyến nghị của nhà sản xuất dao.
Kết quả có tính đến gia tốc hay chạy dao nhanh không?
Không. Thời gian tính ở đây là thời gian cắt thuần túy với tốc độ tiến dao không đổi, chưa bao gồm quãng dao tiến tới, lùi dao và thời gian thay dao.