Công cụ này làm gì
Mọi catalogue dao cắt đều ghi một tốc độ cắt khuyến nghị (tốc độ bề mặt) cho từng cặp dao – vật liệu gia công: ví dụ 120 m/min cho dao phay ngón hợp kim khi phay thép các-bon thấp, hay 350 SFM nếu tra theo hệ inch. Nhưng máy CNC lại nhận lệnh bằng số vòng quay mỗi phút. Công cụ này quy đổi tốc độ bề mặt khuyến nghị cùng đường kính dao của bạn thành tốc độ trục chính, rồi lấy số me dao và chiều dày phoi mỗi răng để tính ra lượng chạy dao bàn máy. Bạn có thể dùng hệ mét (mm, m/min) hoặc hệ inch (inch, SFM); công thức thuần vật lý nên áp dụng được cho mọi máy, ở bất kỳ đâu.
Giải thích công thức
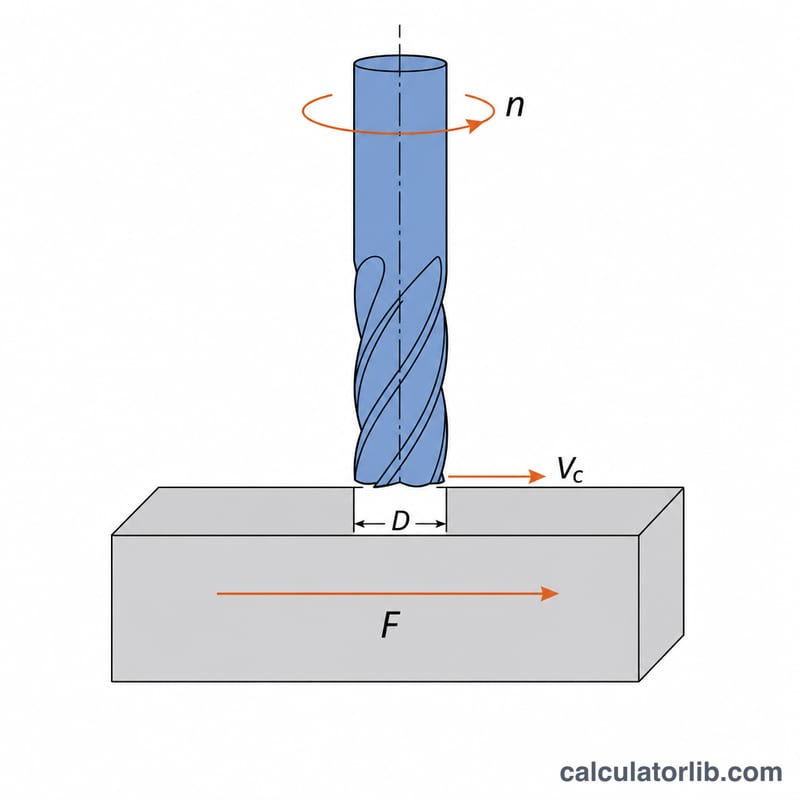
Mỗi vòng quay, lưỡi cắt đi hết một chu vi \(\pi D\), nên tốc độ bề mặt bằng chu vi nhân số vòng quay. Rút ra tốc độ trục chính:
$$n = \frac{1000 \times v_c}{\pi \times D}$$trong đó \(n\) = tốc độ trục chính (vòng/phút), \(v_c\) = tốc độ cắt (m/min), \(D\) = đường kính dao (mm), còn hệ số 1000 dùng để đổi mét sang milimét. Với hệ inch, hằng số là 12 (số inch trong một foot): \(n = 12\,\text{SFM} / (\pi D_{in})\). Lượng chạy dao suy ra từ chiều dày phoi mỗi răng \(f_z\) và số me \(z\):
$$v_f = n \times z \times f_z$$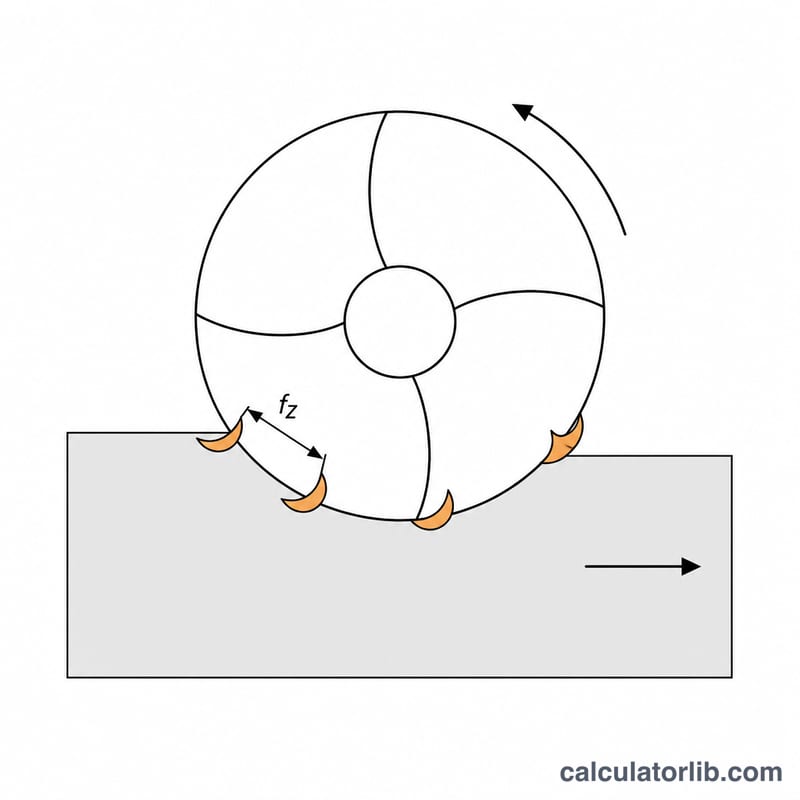
Ví dụ tính cụ thể
Dao phay ngón hợp kim Ø12 mm, 4 me, tốc độ cắt khuyến nghị 120 m/min, chạy 0,05 mm mỗi răng:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$Nếu trục chính của máy không lên nổi tốc độ đó, công cụ sẽ giới hạn vòng quay ở mức tối đa của máy và báo lại tốc độ bề mặt thực tế bạn đạt được — chính con số này mới quyết định tuổi bền dao và độ bóng bề mặt.
Tốc độ cắt và Bảng tham chiếu Tải chip theo Vật liệu và Dụng cụ
Hai con số mà máy tính này cần từ bạn là tốc độ cắt \(V_c\) (tốc độ bề mặt của chu vi dao cắt) và tải chip trên mỗi răng \(f_z\) (tải chip). Bảng dưới đây cung cấp các điểm bắt đầu bảo thủ, có tính chung của dao phay cuối tự do trong các điều kiện từ khô đến ngập nước. Chúng không được lấy từ bất kỳ tiêu chuẩn quốc gia nào — các nhóm lợi trường cacbua được mô tả bằng hệ thống chữ cái ISO 513 (N cho kim loại không sắt, P cho thép, M cho thép không gỉ, K cho gang, S cho các hợp kim chịu nhiệt) thuần túy như một quy ước đặt tên. Luôn so sánh với bảng dữ liệu của dụng cụ cụ thể bạn đang cầm; một dao phay hiệu năng cao hiện đại có thể chạy ở tốc độ gấp hai đến ba lần những tốc độ này, và một dụng cụ mòn hoặc có độ dài tiếp cận lớn ít hơn đáng kể.
| Vật liệu mảnh ghép | HSS / HSS-Co | Cacbua không phủ | Cacbua phủ (TiAlN, AlCrN…) |
|---|---|---|---|
| Hợp kim nhôm (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| Thép nhẹ / thép carbon thấp (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| Thép hợp kim & dụng cụ (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| Thép không gỉ 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| Gang xám | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| Đồng / đồng thau | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| Titani Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| Chất dẻo (axetal, ABS, nylon, PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | phủ hiếm khi cần; được ưu tiên không phủ và đánh bóng |
| Vật liệu mảnh ghép | HSS | Cacbua (phủ hoặc không phủ) |
|---|---|---|
| Hợp kim nhôm | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Thép nhẹ / thép carbon thấp | 0.03–0.06 mm/tooth (0.001–0.0025 in) | 0.05–0.10 mm/tooth (0.002–0.004 in) |
| Thép hợp kim & dụng cụ | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Thép không gỉ 304 / 316 | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Gang xám | 0.04–0.08 mm/tooth (0.0015–0.003 in) | 0.06–0.12 mm/tooth (0.0025–0.005 in) |
| Đồng / đồng thau | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Titani Ti-6Al-4V | 0.02–0.04 mm/tooth (0.0008–0.0015 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Chất dẻo | 0.05–0.12 mm/tooth (0.002–0.005 in) | 0.08–0.20 mm/tooth (0.003–0.008 in) |
Cách sử dụng những phạm vi này
- Tải chip thay đổi theo đường kính dao cắt. Bảng \(f_z\) ở trên được viết cho dao cắt 10–12 mm. Như một hướng dẫn sơ bộ, dao cắt 2–3 mm chiếm khoảng một phần ba những giá trị đó (thường 0.01–0.03 mm/tooth), dao cắt 6 mm khoảng một nửa đến hai phần ba, và dao cắt 20 mm hoặc lớn hơn gấp 1.5–2 lần. Một dao phay cuối nhỏ được cấp ở tải chip dao cắt lớn sẽ gãy đơn giản.
- Bắt đầu từ phần dưới của phạm vi tốc độ cho các dụng cụ có độ dài tiếp cận lớn, túi sâu, định vị yếu, các trục có công suất thấp hoặc dẫn động bằng dây đai, và máy móc thủ công; chuyển sang phần trên chỉ với các bộ thiết lập cứng, dụng cụ ngắn và chất lỏng làm mát hoặc phun khí đáng tin cậy.
- Tốc độ làm hư hỏng dụng cụ, tải làm chip. Nếu dụng cụ cháy hoặc mòn nhanh, hãy giảm \(V_c\) trước tiên. Nếu chip giống như bụi và dụng cụ đang chà xát thay vì cắt, hãy tăng \(f_z\).
- Sâu của mũi cắt không nằm trong công thức RPM nhưng giới hạn những gì các phạm vi ở trên sẽ sống sót. Các lần cắt lỗ đầy đủ (độ tiếp xúc xuyên tâm \(a_e = D\)) nói chung cần \(f_z\) giảm 30–50% so với một lần phay bên nhẹ.
- Nhôm và chất dẻo cần sơ tán chip, không chỉ tốc độ. Sử dụng 2–3 cánh để chip có thể thoát ra; 4+ cánh trong vật liệu mềm ở tải cao sẽ làm chặt cánh và hàn chip vào dao cắt.
Đây là những hướng dẫn gia công chung, không phải là thông số kỹ thuật cho bất kỳ dụng cụ, máy móc hoặc mã an toàn cụ thể nào. Xác minh với dữ liệu của nhà sản xuất dụng cụ của bạn và các giới hạn công suất và độ cứng của máy trước khi cắt.
Các Thuật ngữ Chính và Biến số
- Tốc độ cắt, \(V_c\) (m/min; SFM = feet bề mặt mỗi phút)
- Tốc độ tiếp tuyến mà cạnh cắt đi qua mảnh ghép — tốc độ của một điểm trên chu vi ngoài của dao cắt. Đây là con số được điều khiển bởi vật liệu: nó được đặt bởi cặp vật liệu mảnh ghép/dao cắt và chất lỏng làm mát, không phải bởi máy móc. \(V_c = \pi D n / 1000\) trong hệ mét.
- Tốc độ trục chính, \(n\) (RPM, vòng/phút)
- Trục chính quay nhanh như thế nào. Nó là một đầu ra, xuất phát từ \(V_c\) và \(D\), và bị giới hạn bởi máy móc: máy tính này áp dụng \(n = \min(1000 V_c / \pi D,\ n_{\max})\), vì vậy một dao cắt nhỏ trên máy phay đầu gối 6000 RPM trả về giới hạn máy thay vì một RPM không thể 20000.
- Đường kính dao cắt, \(D\) (mm; in)
- Đường kính ngoài danh nghĩa của phần cắt của dụng cụ — không phải shank. Đối với máy phay mặt có chỉ số có thể hoán đổi, nó là đường kính vòng cắt chèn, thường lớn hơn đường kính thân.
- Đường kính cắt hiệu dụng, \(D_{\mathrm{eff}}\) (mm; in)
- Đường kính thực tế tham gia vào lần cắt khi đường kính danh nghĩa đầy đủ không chạm vào công việc. Rất quan trọng đối với các dao cắt mũi bóng ở độ sâu trục nông \(a_p\): cho \(a_p < D/2\),
Sử dụng \(D\) thay vì \(D_{\mathrm{eff}}\) trong công thức RPM làm cho mũi bóng chạy chậm hơn nhiều — tốc độ bề mặt thực tế ở bán kính nhỏ tham gia sụp đổ, và dụng cụ chà xát thay vì cắt. Đối với mũi bóng 10 mm ở \(a_p = 0.5\) mm, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm, ít hơn một nửa danh nghĩa.
- Số cánh / chiếc răng, \(z\) (không thứ nguyên)
- Có bao nhiêu cạnh cắt đi qua công việc mỗi vòng quay. Điển hình: 2–3 cho nhôm và chất dẻo (phòng chip), 4 cho thép chung, 5–8+ cho hoàn thiện và công việc thép tải cao. Số cánh ảnh hưởng trực tiếp đến tốc độ cấp và không ảnh hưởng đến tốc độ cắt.
- Tải chip trên mỗi răng / tải chip, \(f_z\) (mm/tooth; in/tooth)
- Độ dày của vật liệu mà mỗi chiếc răng riêng lẻ loại bỏ mỗi vòng quay — thước đo thực tế của mức độ khó khăn mà mỗi cạnh đang làm việc. Quá thấp gây ra chà xát, nhiệt và mòn cạnh nhanh chóng; quá cao gây ra gợn sóng hoặc phá vỡ dụng cụ.
- Tải mỗi vòng quay, \(f_n\) (mm/rev; IPR)
- Bàn tiến bao xa trong một vòng quay trục: \(f_n = z \cdot f_z\). Hữu ích để so sánh các dụng cụ có số cánh khác nhau trên cùng một công việc.
- Tốc độ cấp bàn, \(v_f\) (mm/min; IPM)
- Tốc độ tuyến tính được lập trình là từ F trong mã G. Nó là đầu ra thứ hai của máy tính này: \(v_f = n \cdot z \cdot f_z\). Vì nó phụ thuộc vào \(n\), bất kỳ giới hạn RPM nào phải được áp dụng trước khi tính toán tải, hoặc tải chip sẽ cao hơn nhiều so với dự định.
- Sâu cắt xuyên tâm, \(a_e\) — còn gọi là "bước sang" hoặc WOC (mm; in)
- Dao cắt được tham gia bao xa vào vật liệu theo hướng bên, được đo vuông góc với hướng cấp. \(a_e = D\) là một lỗ đầy đủ; \(a_e = 0.05D\) là một lần hoàn thiện nhẹ hoặc lần quét xoắn.
- Sâu cắt trục, \(a_p\) — còn gọi là DOC (mm; in)
- Dao cắt được tham gia sâu bao nhiêu theo trục của nó, được đo song song với trục dụng cụ. Cùng nhau \(a_e\) và \(a_p\) đặt tốc độ loại bỏ vật liệu: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), và do đó công suất trục chính và lực cắt.
- Làm mỏng chip (xuyên tâm)
- Khi độ tiếp xúc xuyên tâm nhỏ hơn một nửa đường kính (\(a_e < D/2\)), cung tiếp xúc của mỗi chiếc răng là ngắn và chip tối đa mà nó cắt mỏng hơn so với \(f_z\) được lập trình:
Để khôi phục độ dày chip dự định trên một lần phay xuyên tâm nhẹ, tải chip được lập trình sẽ tăng theo hệ số nghịch đảo:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$Ví dụ: dao cắt 12 mm ở \(a_e = 1.2\) mm (bước 10%) cho hệ số \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\), vì vậy 0.05 mm/tooth sẽ được lập trình khoảng 0.083 mm/tooth. Bỏ qua làm mỏng chip là lý do tại sao các lần phay bước nhẹ thường làm mòn dụng cụ nhanh hơn các dụng cụ nặng — cạnh chà xát và tạo ra nhiệt thay vì tạo thành chip.
- Phay leo vs phay thông thường
- Phay leo (quay dao cắt và cấp trong cùng một hướng ở điểm tiếp xúc) bắt đầu mỗi chip dày và kết thúc mỏng; nó cung cấp kết thúc tốt hơn và tuổi thọ dụng cụ trên máy móc cứng, không dư xung. Phay thông thường an toàn hơn trên các máy móc có leadscrews lỏng. Không ai thay đổi tính toán RPM, nhưng phay leo nói chung dung nạp phần trên của các phạm vi \(f_z\).
Câu hỏi thường gặp
Nhập đường kính nào mới đúng? Hãy nhập đường kính cắt hiệu dụng. Với dao phay ngón đầu bằng, đó chính là đường kính danh nghĩa; còn với dao phay cầu ăn nông, đường kính hiệu dụng tại chiều sâu cắt nhỏ hơn nhiều, nên tốc độ trục chính phải cao hơn tương ứng.
Vì sao RPM tính ra cao đến mức phi lý? Dao càng nhỏ càng đòi hỏi vòng quay cực lớn. Dao Ø3 mm ở 100 m/min cần hơn 10.000 vòng/phút; nếu máy không đạt tới, bạn phải giảm lượng ăn dao mỗi răng và chấp nhận dao có xu hướng chà miết bề mặt thay vì bóc phoi dứt khoát.
Có bắt buộc nhập chiều dày phoi không? Không. Cứ để bằng 0 nếu bạn chỉ cần biết tốc độ trục chính và tốc độ bề mặt; khi đó các dòng kết quả về lượng chạy dao sẽ hiển thị 0.