この計算ツールでできること
工具メーカーのカタログには、工具と被削材の組み合わせごとに推奨切削速度(周速)が記載されています。たとえば「軟鋼を超硬エンドミルで加工するなら 120 m/min」、インチ系のカタログなら「350 SFM」といった具合です。しかし工作機械に指令できるのは、あくまで毎分回転数(min⁻¹)です。本ツールは、推奨周速と工具径から主軸回転数を割り出し、さらに刃数と1刃あたりの送り(チップロード)を使ってテーブル送り速度まで求めます。メートル法(mm・m/min)とインチ法(inch・SFM)のどちらにも対応。計算はすべて幾何学的・物理的な関係に基づくものなので、国やメーカーを問わずどの機械にもそのまま使えます。
計算式の解説
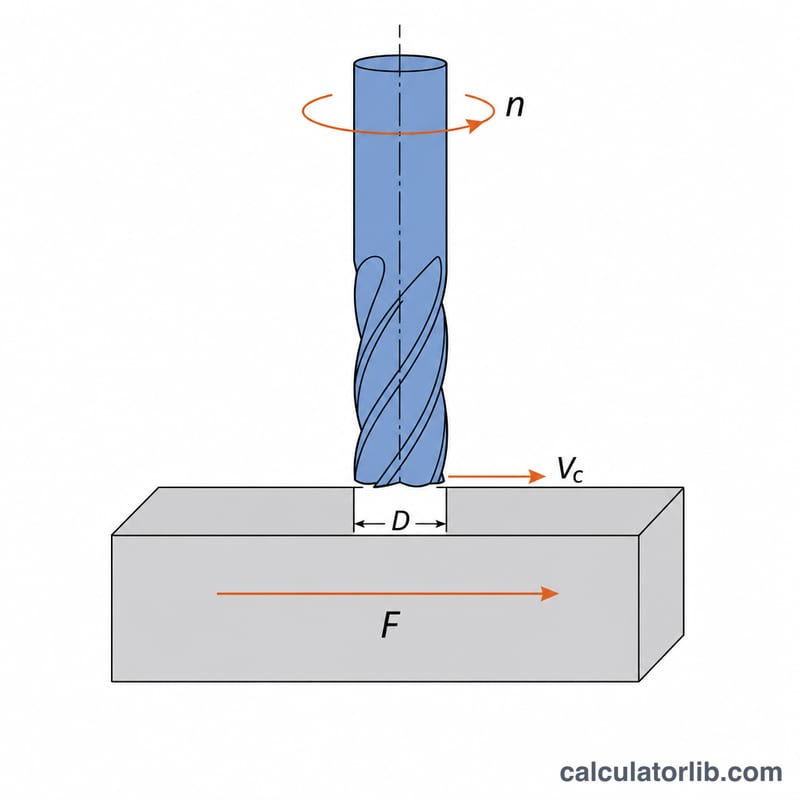
切れ刃は1回転で円周 \(\pi D\) の距離を進むため、周速は「円周 × 回転数」で表されます。これを回転数について解くと次の式になります。
$$n = \frac{1000 \times v_c}{\pi \times D}$$ここで \(n\) は主軸回転数(min⁻¹)、\(v_c\) は切削速度(m/min)、\(D\) は工具径(mm)で、係数の 1000 はメートルをミリメートルに換算するためのものです。インチ系では係数が 12(1フィート=12インチ)に変わり、\(n = 12\,\text{SFM} / (\pi D_{in})\) となります。送り速度は、1刃あたりの送り \(f_z\) と刃数 \(z\) から次のように求まります。
$$v_f = n \times z \times f_z$$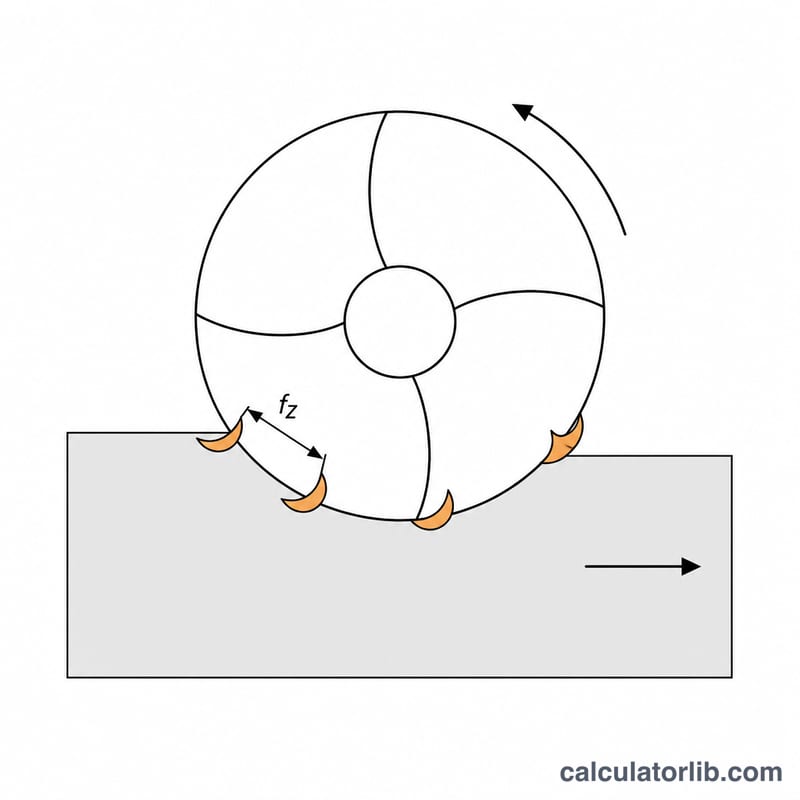
計算例
φ12 mm・4枚刃の超硬エンドミル、推奨切削速度 120 m/min、1刃あたりの送り 0.05 mm の場合:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$機械の最高回転数がこの値に届かない場合、本ツールは主軸回転数を上限値でクランプし、そのとき実際に得られる周速を表示します。工具寿命や仕上げ面粗さを左右するのは、指令回転数ではなくこの「実際の周速」です。
材料および工具別の切削速度とチップロード参照
このカリキュレータが必要とする2つの数値は、切削速度 \(V_c\)(カッタ周囲の表面速度)とチップロード \(f_z\)(歯あたりの送り)です。以下の表は、ドライ~水溶性冷却液条件での固定エンドミルの保守的で汎用的な開始値を示しています。これらは国家標準から引用したものではありません。炭化物グレードグループはISO 513文字システムを使用して説明されており(非鉄金属用N、鋼用P、ステンレス用M、鋳鉄用K、耐熱合金用S)、純粋に命名規則として使用されています。常にお持ちの特定工具のデータシートと比較してください。最新の高性能エンドミルは、これらの速度の2~3倍で動作でき、摩耗していたり長いリーチの工具は大幅に低速になります。
| 工作物材料 | HSS / HSS-Co | コーティングなし炭化物 | コーティング炭化物(TiAlN、AlCrN…) |
|---|---|---|---|
| アルミニウム合金(6061、7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| 軟鋼/低炭素鋼(1018、S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| 合金鋼・工具鋼(4140、~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| ステンレス鋼 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| 灰鋳鉄 | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| 真鍮/青銅 | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| チタン Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| プラスチック(アセタール、ABS、ナイロン、PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | コーティングはほぼ不要。光沢のあるコーティングなしを推奨 |
| 工作物材料 | HSS | 炭化物(コーティング有無) |
|---|---|---|
| アルミニウム合金 | 0.05–0.10 mm/歯 (0.002–0.004 in) | 0.08–0.15 mm/歯 (0.003–0.006 in) |
| 軟鋼/低炭素鋼 | 0.03–0.06 mm/歯 (0.001–0.0025 in) | 0.05–0.10 mm/歯 (0.002–0.004 in) |
| 合金鋼・工具鋼 | 0.025–0.05 mm/歯 (0.001–0.002 in) | 0.04–0.08 mm/歯 (0.0015–0.003 in) |
| ステンレス 304 / 316 | 0.025–0.05 mm/歯 (0.001–0.002 in) | 0.04–0.08 mm/歯 (0.0015–0.003 in) |
| 灰鋳鉄 | 0.04–0.08 mm/歯 (0.0015–0.003 in) | 0.06–0.12 mm/歯 (0.0025–0.005 in) |
| 真鍮/青銅 | 0.05–0.10 mm/歯 (0.002–0.004 in) | 0.08–0.15 mm/歯 (0.003–0.006 in) |
| チタン Ti-6Al-4V | 0.02–0.04 mm/歯 (0.0008–0.0015 in) | 0.04–0.08 mm/歯 (0.0015–0.003 in) |
| プラスチック | 0.05–0.12 mm/歯 (0.002–0.005 in) | 0.08–0.20 mm/歯 (0.003–0.008 in) |
これらの範囲の使い方
- チップロードはカッタ径に応じてスケールします。 上記の \(f_z\) 表は10~12 mm のカッタ用に書かれています。大まかなガイドとして、2~3 mm のカッタは約3分の1の値(通常 0.01~0.03 mm/歯)を使用し、6 mm のカッタは約半分から3分の2、20 mm 以上のカッタは1.5~2倍を使用します。大カッタ用チップロードで給送された小さなエンドミルは単に折損します。
- 速度範囲の低端から始めてください。長リーチ工具、深いポケット、弱い固定、低出力またはベルト駆動スピンドル、手動機械に該当する場合は低端から始めます。剛性の高いセットアップ、短い工具、信頼性の高い冷却液またはエアブラストがある場合のみ高端に進みます。
- 速度が工具を傷める、送りがチップを作る。工具が焼けたり摩耗が速い場合は、まず \(V_c\) を減らします。チップがほこりのような場合、工具が切削ではなく摩擦している場合は、\(f_z\) を増やします。
- 切り込み深さはRPM公式には含まれていませんが、上記の範囲が生き残るものを制限します。フルスロット切削(半径方向被切削量 \(a_e = D\))は通常、軽いサイドミーリングパスと比較して \(f_z\) を30~50% 削減する必要があります。
- アルミニウムとプラスチックは速度だけでなくチップ排出が必要です。チップが逃げるように2~3フルートを使用します。高い送りで軟質材料の4+ フルートはフルートを詰め、チップをカッタに溶接します。
これらは一般的な機械加工ガイドラインであり、特定の工具、機械または安全コードの仕様ではありません。切削前に、お持ちの工具メーカーのデータシートと機械の電力と剛性制限に対して検証してください。
主要用語と変数
- 切削速度、\(V_c\)(m/min; SFM = 表面フィート/分)
- 切削刃が工作物を通過する接線速度—カッタ外周上の点の速度です。これは材料による数値です:工作物/工具材料ペアと冷却液によって設定され、機械によってではありません。メートル法では \(V_c = \pi D n / 1000\)。
- スピンドル速度、\(n\)(RPM、回転/分)
- スピンドルが回転する速度です。これは出力で、\(V_c\) と \(D\) から導出され、機械によって上限が設定されます。このカリキュレータは \(n = \min(1000 V_c / \pi D,\ n_{\max})\) を適用するため、6000 RPM ニー・ミルの小さなカッタは不可能な20000 RPM ではなく機械制限を返します。
- カッタ径、\(D\)(mm; in)
- 工具の切削部分の公称外径—シャンクではありません。インデックス可能フェースミルの場合、それはインサート切削円直径であり、通常、ボディ径より大きいです。
- 実効切削径、\(D_{\mathrm{eff}}\)(mm; in)
- 公称径全体が工作物に接触していない場合に実際に切削に従事している直径。浅い軸方向切り込み深さ \(a_p\) でのボール・ノーズ・カッタに重要:\(a_p < D/2\) の場合、
RPM公式で \(D_{\mathrm{eff}}\) の代わりに \(D\) を使用すると、ボール・ノーズが非常に低速で動作します—小さな従事半径での実際の表面速度が低下し、工具は切削ではなく摩擦します。10 mm ボール・ノーズで \(a_p = 0.5\) mm の場合、\(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm、公称の半分未満です。
- フルート/歯数、\(z\)(無次元)
- 1回転あたり工作物を通過する切削刃の数。典型的:アルミニウムとプラスチックは2~3(チップルーム)、一般的な鋼は4、仕上げと高送り鋼加工は5~8+。フルート数は送り速度に直接影響し、切削速度にはまったく影響しません。
- 歯あたり送り/チップロード、\(f_z\)(mm/歯; in/歯)
- 各個別の歯が1回転あたり削除する材料の厚さ—各エッジがどの程度硬く機能しているかの真の尺度。低すぎると摩擦、熱、急速なエッジ摩耗が発生します。高すぎるとチッピングまたは工具破損が発生します。
- 1回転あたりの送り、\(f_n\)(mm/回転; IPR)
- 1スピンドル回転でテーブルが前進する距離:\(f_n = z \cdot f_z\)。異なるフルート数の工具を同じジョブで比較するのに便利です。
- テーブル送り速度、\(v_f\)(mm/分; IPM)
- G-コード内のFワードとしてプログラムされた直線速度。これはこのカリキュレータの2番目の出力です:\(v_f = n \cdot z \cdot f_z\)。\(n\) に依存するため、RPM上限は送りが計算される前に適用する必要があります。そうしないと、チップロードは意図したものより大幅に高くなります。
- 半径方向切り込み深さ、\(a_e\) —また「段送り」またはWOC(mm; in)
- カッタが材料に横方向にどの程度従事しているか、送り方向に垂直に測定されます。\(a_e = D\) は完全なスロット;\(a_e = 0.05D\) は軽い仕上げまたはトロコイドパスです。
- 軸方向切り込み深さ、\(a_p\) —またDOC(mm; in)
- カッタが軸に沿ってどの程度深く従事しているか、工具軸に平行に測定されます。\(a_e\) と \(a_p\) は一緒に材料除去速度を設定します:\(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\)、したがってスピンドル電力と切削力です。
- チップシンニング(半径方向)
- 半径方向従事が直径の半分未満(\(a_e < D/2\))の場合、各歯の接触弧は短く、それが切削する最大チップはプログラムされた \(f_z\) より薄いです:
軽い半径方向パスで意図されたチップ厚さを復元するために、プログラムされた歯あたり送りは逆係数で増加します:
$$f_{z,\text{プログラム}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$例:12 mm カッタで \(a_e = 1.2\) mm(10% 段送り)は \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\) の係数を与えます。したがって0.05 mm/歯は約0.083 mm/歯としてプログラムされます。チップシンニングを無視することが、軽い段送りパスがより重いものより工具を速く摩耗させる理由です—エッジは摩擦し、チップを形成する代わりに熱を発生させます。
- 登り切り対従来の切削
- 登り切り(カッタ回転と送りが接触点で同じ方向)は各チップを厚く開始し、薄く終了します。剛性が高く、バックラッシュのない機械ではより良い仕上げと工具寿命をもたらします。従来の切削はリードスクリューがゆるい機械ではより安全です。どちらもRPM計算を変更しませんが、登り切りは一般的に \(f_z\) 範囲の上限を許容します。
よくある質問
入力する工具径はどの寸法ですか。 実際に切削に関与する有効径です。一般的なスクエアエンドミルなら呼び径そのままで構いませんが、ボールエンドミルで浅く削る場合は切込み深さ位置での有効径が呼び径より小さくなるため、その分だけ回転数を高める必要があります。
計算結果の回転数が現実離れして高いのはなぜですか。 小径工具ほど、同じ周速を得るのに非常に高い回転数が必要になるためです。φ3 mm の工具を 100 m/min で回すには 10,000 min⁻¹ を超えます。機械がそこまで回らない場合は1刃あたりの送りも相応に下げてください。ただしその状態では切りくずが正しく生成されず、刃先が擦れる(ラビング)傾向になります。
1刃あたりの送りは必ず入力が必要ですか。 いいえ。主軸回転数と周速だけ知りたい場合は 0 のままで構いません。その場合、送り関連の項目は 0 と表示されます。