Что считает этот калькулятор
В каталоге любого инструментального бренда для каждой пары «инструмент — обрабатываемый материал» указана рекомендованная скорость резания (окружная скорость на режущей кромке) — например, 120 м/мин для твердосплавной концевой фрезы по конструкционной стали или 350 SFM в дюймовой системе. Станок же управляется оборотами в минуту. Этот калькулятор пересчитывает рекомендованную скорость резания и диаметр вашей фрезы в частоту вращения шпинделя, а затем по числу зубьев и подаче на зуб выдаёт минутную подачу стола. Работает в метрических (мм, м/мин) и дюймовых (дюйм, SFM) единицах. Расчёт чисто физический, поэтому применим к любому станку — от универсального фрезерного до современного обрабатывающего центра с ЧПУ.
Разбираем формулу
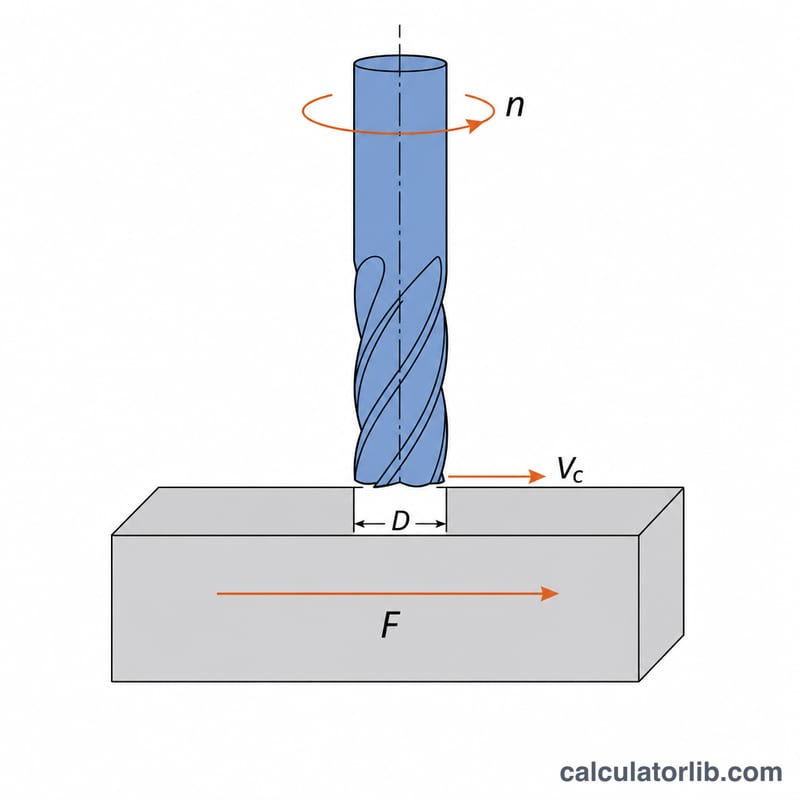
За один оборот режущая кромка проходит длину окружности \(\pi D\), то есть скорость резания — это длина окружности, умноженная на число оборотов. Выражая обороты, получаем:
$$n = \frac{1000 \times v_c}{\pi \times D}$$где \(n\) — частота вращения шпинделя, об/мин; \(v_c\) — скорость резания, м/мин; \(D\) — диаметр фрезы, мм; коэффициент 1000 переводит метры в миллиметры. В дюймовой системе вместо 1000 стоит 12 (дюймов в футе): \(n = 12\,\text{SFM} / (\pi D_{in})\). Минутная подача считается через подачу на зуб \(f_z\) и число зубьев \(z\):
$$v_f = n \times z \times f_z$$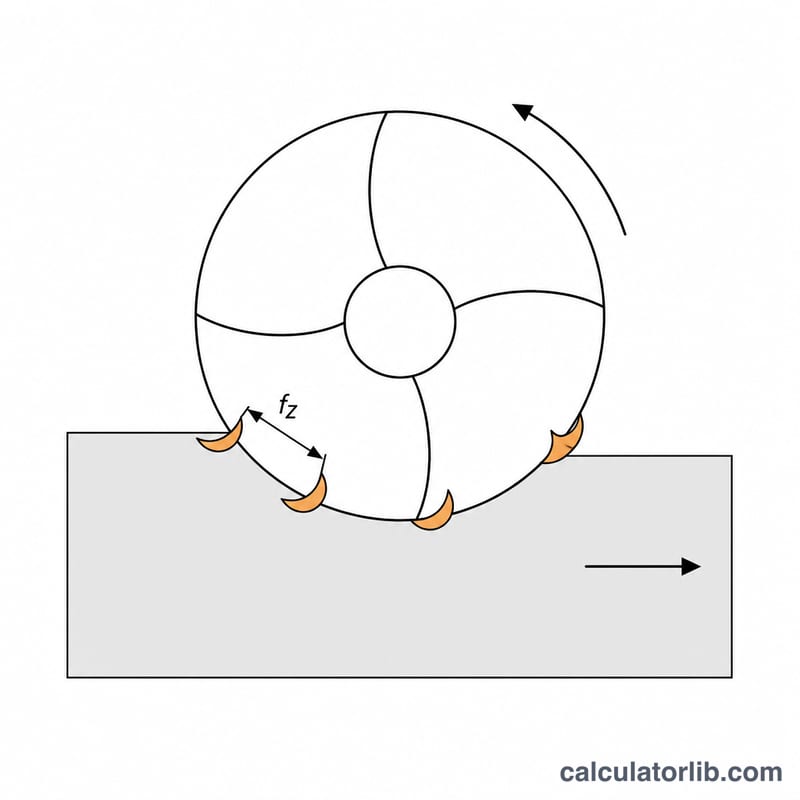
Пример расчёта
Твердосплавная концевая фреза Ø12 мм с четырьмя зубьями, рекомендованная скорость резания 120 м/мин, подача 0,05 мм на зуб:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{об/мин}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{мм/мин}$$Если максимальные обороты вашего станка ниже расчётных, калькулятор ограничивает шпиндель этим пределом и показывает скорость резания, которая получается фактически, — именно она определяет стойкость инструмента и качество поверхности.
Частые вопросы
Какой диаметр вводить? Эффективный диаметр резания. У обычной концевой фрезы он совпадает с номинальным; у сферической (радиусной) фрезы при малой глубине резания эффективный диаметр в зоне контакта меньше номинального, поэтому обороты нужно поднимать.
Почему расчётные обороты получились нереально большими? Мелкий инструмент требует очень высоких оборотов. Фрезе Ø3 мм при 100 м/мин нужно больше 10 000 об/мин; если станок столько не даёт, пропорционально снижайте подачу на зуб и будьте готовы к тому, что вместо нормального стружкообразования кромка начнёт «затирать» материал.
Обязательно ли задавать подачу на зуб? Нет. Оставьте ноль, если вам нужны только обороты шпинделя и скорость резания, — строки с подачей просто покажут нули.
Скорость резания и нагрузка на зуб – справочные данные по материалам и инструменту
Этот калькулятор требует от вас два числа: скорость резания \(V_c\) (окружная скорость режущего края) и подача на зуб \(f_z\) (нагрузка на зуб). Таблица ниже содержит консервативные, универсальные начальные значения для твёрдых концевых фрез в условиях сухого резания и с охлаждением. Эти данные не взяты из национального стандарта — группы твёрдых сплавов описаны с использованием буквенной системы ISO 513 (N для цветных металлов, P для стали, M для нержавеющей стали, K для чугуна, S для жаропрочных сплавов) исключительно как соглашение об обозначениях. Всегда сравнивайте со спецификацией конкретного инструмента, который вы используете; современная высокопроизводительная концевая фреза может работать в два-три раза быстрее этих скоростей, а изношенный или длинный инструмент – значительно медленнее.
| Материал заготовки | HSS / HSS-Co | Твёрдый сплав без покрытия | Твёрдый сплав с покрытием (TiAlN, AlCrN…) |
|---|---|---|---|
| Алюминиевые сплавы (6061, 7075) | 70–150 м/мин (230–490 SFM) | 200–500 м/мин (660–1640 SFM) | 300–800 м/мин (980–2620 SFM) |
| Мягкая / низкоуглеродистая сталь (1018, S235) | 20–35 м/мин (65–115 SFM) | 60–120 м/мин (200–390 SFM) | 120–200 м/мин (390–660 SFM) |
| Легированная и инструментальная сталь (4140, ~30 HRC) | 12–20 м/мин (40–65 SFM) | 40–80 м/мин (130–260 SFM) | 80–150 м/мин (260–490 SFM) |
| Нержавеющая сталь 304 / 316 | 12–20 м/мин (40–65 SFM) | 40–70 м/мин (130–230 SFM) | 70–120 м/мин (230–390 SFM) |
| Серый чугун | 18–30 м/мин (60–100 SFM) | 50–100 м/мин (165–330 SFM) | 100–180 м/мин (330–590 SFM) |
| Латунь / бронза | 45–90 м/мин (150–300 SFM) | 120–250 м/мин (390–820 SFM) | 150–300 м/мин (490–980 SFM) |
| Титан Ti-6Al-4V | 8–12 м/мин (26–40 SFM) | 20–40 м/мин (65–130 SFM) | 30–60 м/мин (100–200 SFM) |
| Пластмассы (ацеталь, ABS, нейлон, PC) | 100–250 м/мин (330–820 SFM) | 200–600 м/мин (660–1970 SFM) | покрытие редко требуется; отполированный твёрдый сплав без покрытия предпочтителен |
| Материал заготовки | HSS | Твёрдый сплав (с покрытием или без) |
|---|---|---|
| Алюминиевые сплавы | 0.05–0.10 мм/зуб (0.002–0.004 in) | 0.08–0.15 мм/зуб (0.003–0.006 in) |
| Мягкая / низкоуглеродистая сталь | 0.03–0.06 мм/зуб (0.001–0.0025 in) | 0.05–0.10 мм/зуб (0.002–0.004 in) |
| Легированная и инструментальная сталь | 0.025–0.05 мм/зуб (0.001–0.002 in) | 0.04–0.08 мм/зуб (0.0015–0.003 in) |
| Нержавеющая сталь 304 / 316 | 0.025–0.05 мм/зуб (0.001–0.002 in) | 0.04–0.08 мм/зуб (0.0015–0.003 in) |
| Серый чугун | 0.04–0.08 мм/зуб (0.0015–0.003 in) | 0.06–0.12 мм/зуб (0.0025–0.005 in) |
| Латунь / бронза | 0.05–0.10 мм/зуб (0.002–0.004 in) | 0.08–0.15 мм/зуб (0.003–0.006 in) |
| Титан Ti-6Al-4V | 0.02–0.04 мм/зуб (0.0008–0.0015 in) | 0.04–0.08 мм/зуб (0.0015–0.003 in) |
| Пластмассы | 0.05–0.12 мм/зуб (0.002–0.005 in) | 0.08–0.20 мм/зуб (0.003–0.008 in) |
Как использовать эти диапазоны
- Нагрузка на зуб зависит от диаметра фрезы. Таблица \(f_z\) выше рассчитана для фрезы диаметром 10–12 мм. Как общее руководство: фреза диаметром 2–3 мм требует примерно одну треть этих значений (часто 0.01–0.03 мм/зуб), фреза диаметром 6 мм – около половины или двух третей, а фреза диаметром 20 мм или более – в 1.5–2 раза больше. Малая концевая фреза, подаваемая с нагрузкой на зуб как для большой фрезы, просто ломается.
- Начните с нижней границы диапазона скоростей для длинных инструментов, глубоких карманов, слабых зажимов, маломощных или ременных шпинделей и ручных станков; переходите к верхней границе только при жёстких установках, коротких инструментах и надёжном охлаждении или обдуве сжатым воздухом.
- Скорость убивает инструмент, подача формирует стружку. Если инструмент горит или быстро изнашивается, в первую очередь снизьте \(V_c\). Если стружка превращается в пыль и инструмент скорее трётся, чем режет, увеличьте \(f_z\).
- Глубина резания не входит в формулу оборотов но ограничивает возможности диапазонов выше. При прорезании пазов в полный размер (радиальное вовлечение \(a_e = D\)) обычно требуется снизить \(f_z\) на 30–50% по сравнению с лёгким боковым фрезерованием.
- Алюминий и пластмассы требуют хорошей эвакуации стружки, а не только скорости. Используйте 2–3 зуба, чтобы стружка могла выходить; 4+ зубьев в мягком материале при высокой подаче забьют канавки и припечатают стружку к фрезе.
Это общие рекомендации по обработке, а не спецификация для какого-либо конкретного инструмента, станка или норм безопасности. Проверьте соответствие данным производителя вашего инструмента и пределам мощности и жёсткости вашего станка перед началом обработки.
Ключевые термины и переменные
- Скорость резания, \(V_c\) (м/мин; SFM = поверхностные футы в минуту)
- Касательная скорость, с которой режущее ребро проходит через заготовку — скорость точки на наружной окружности фрезы. Это число, зависящее от материала: оно определяется парой материал заготовки/инструмента и охлаждающей жидкостью, а не станком. \(V_c = \pi D n / 1000\) в метрической системе.
- Частота вращения шпинделя, \(n\) (об/мин, оборотов в минуту)
- Как быстро вращается шпиндель. Это результат, полученный из \(V_c\) и \(D\), и ограничен станком: этот калькулятор применяет \(n = \min(1000 V_c / \pi D,\ n_{\max})\), поэтому малая фреза на консольном станке с 6000 об/мин вернёт предел станка, а не невозможные 20000 об/мин.
- Диаметр фрезы, \(D\) (мм; дюйма)
- Номинальный наружный диаметр режущей части инструмента — не хвостовика. Для торцевой пластинчатой фрезы это диаметр режущей окружности пластины, который обычно больше диаметра корпуса.
- Эффективный диаметр резания, \(D_{\mathrm{eff}}\) (мм; дюйма)
- Диаметр, который фактически участвует в резании, когда полный номинальный диаметр не касается заготовки. Критично для сферических фрез при малой осевой глубине \(a_p\): при \(a_p < D/2\),
Использование \(D\) вместо \(D_{\mathrm{eff}}\) в формуле оборотов заставляет сферическую фрезу работать слишком медленно — реальная окружная скорость на малом радиусе резания резко снижается, и инструмент трётся вместо резания. Для сферической фрезы диаметром 10 мм при \(a_p = 0.5\) мм получаем \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) мм, менее половины номинального.
- Количество зубьев / кромок, \(z\) (безразмерно)
- Сколько режущих кромок проходит мимо заготовки за один оборот. Типично: 2–3 для алюминия и пластмасс (место для стружки), 4 для обычной стали, 5–8+ для отделочной работы и высокопроизводительной обработки стали. Количество зубьев прямо влияет на подачу и совсем не влияет на скорость резания.
- Подача на зуб / нагрузка на зуб, \(f_z\) (мм/зуб; дюйм/зуб)
- Толщина материала, которую каждый отдельный зуб удаляет за один оборот — истинная мера нагрузки на каждую режущую кромку. Слишком низкое значение вызывает трение, нагрев и быстрый износ кромки; слишком высокое – выкрошивание или поломку инструмента.
- Подача за один оборот, \(f_n\) (мм/об; дюйм/оборот)
- Расстояние, на которое стол подвигается за один оборот шпинделя: \(f_n = z \cdot f_z\). Полезна для сравнения инструментов с разным количеством зубьев при выполнении одной работы.
- Скорость подачи стола, \(v_f\) (мм/мин; дюйм/мин)
- Линейная скорость, программируемая как код F в G-коде. Это второй результат этого калькулятора: \(v_f = n \cdot z \cdot f_z\). Поскольку она зависит от \(n\), любое ограничение на обороты должно быть применено до вычисления подачи, иначе нагрузка на зуб будет намного выше намеченной.
- Радиальная глубина резания, \(a_e\) — также «шаг боковой подачи» или WOC (мм; дюйма)
- Расстояние, на которое фреза вовлечена сбоку в материал, измеренное перпендикулярно направлению подачи. \(a_e = D\) – прорезание паза в полный размер; \(a_e = 0.05D\) – лёгкая отделочная или циклоидальная подача.
- Осевая глубина резания, \(a_p\) — также DOC (мм; дюйма)
- Как глубоко фреза вовлечена вдоль своей оси, измеренное параллельно оси инструмента. Вместе \(a_e\) и \(a_p\) определяют объём снимаемого материала: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), и, следовательно, мощность шпинделя и силы резания.
- Поутончение стружки (радиальное)
- Когда радиальное вовлечение меньше половины диаметра (\(a_e < D/2\)), дуга контакта каждого зуба короткая, и максимальная стружка, которую он снимает, тоньше программируемой \(f_z\):
Для восстановления требуемой толщины стружки при лёгкой боковой подаче программируемая подача на зуб увеличивается на обратный коэффициент:
$$f_{z,\text{прог}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$Пример: фреза диаметром 12 мм при \(a_e = 1.2\) мм (10% шаг боковой подачи) дает коэффициент \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\), поэтому 0.05 мм/зуб будет запрограммирована как примерно 0.083 мм/зуб. Игнорирование поутончения стружки – вот почему проходы с малым шагом боковой подачи часто изнашивают инструмент быстрее, чем тяжелые – кромка трется и генерирует тепло вместо формирования стружки.
- Попутное фрезерование против встречного
- Попутное фрезерование (вращение фрезы и подача в одном направлении в точке контакта) начинает каждую стружку толстой и заканчивает тонкой; оно дает лучшую чистоту поверхности и долговечность инструмента на жестких станках без люфта. Встречное фрезерование безопаснее на станках с люфтом в ходовых винтах. Ни то, ни другое не изменяет расчет оборотов, но попутное фрезерование обычно переносит верхний предел диапазонов \(f_z\).