这个计算器能做什么
每一本刀具样本上,都会针对特定刀具和工件材料给出推荐的切削速度(也就是切削线速度)——例如硬质合金立铣刀加工低碳钢时推荐 120 m/min,英制体系下则写成 350 SFM。可是机床只认「每分钟多少转」。这个计算器把推荐的线速度和你手上的刀具直径换算成主轴转速,再结合刃数和每齿进给量算出工作台进给速度。公制(mm、m/min)和英制(inch、SFM)都支持,算的是纯粹的物理关系,因此在任何国家、任何机床上都通用。
公式详解
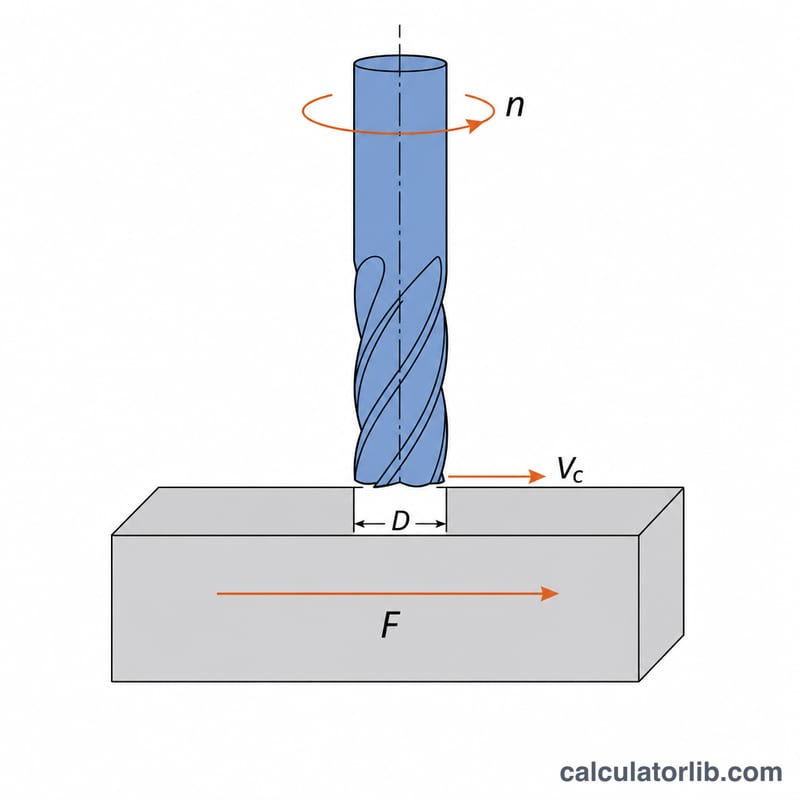
刀刃每转一圈走过一个圆周 \(\pi D\),所以切削线速度等于圆周长乘以转速。反解出转速即为:
$$n = \frac{1000 \times v_c}{\pi \times D}$$式中 \(n\) 为主轴转速(RPM),\(v_c\) 为切削速度(m/min),\(D\) 为刀具直径(mm),系数 1000 用于把米换算成毫米。在英制单位下,这个常数变成 12(1 英尺 = 12 英寸):\(n = 12\,\text{SFM} / (\pi D_{in})\)。进给速度则由每齿进给量 \(f_z\) 和刃数 \(z\) 决定:
$$v_f = n \times z \times f_z$$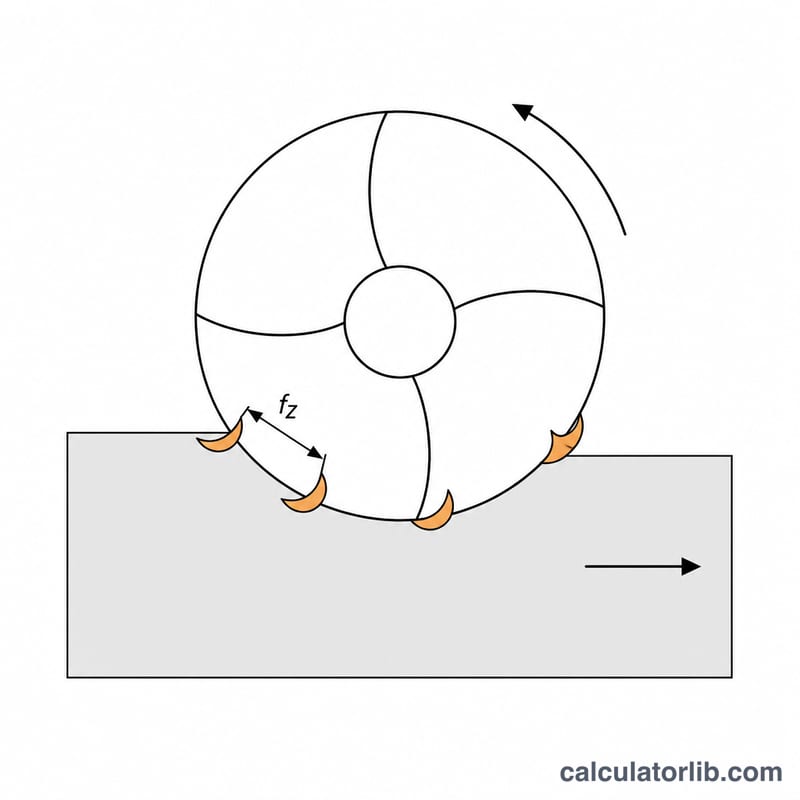
实例演算
一把 φ12 mm 的四刃硬质合金立铣刀,推荐切削速度 120 m/min,每齿进给量取 0.05 mm:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$如果你的机床最高转速达不到这个数值,计算器会把主轴转速限制在机床上限,并给出你实际能达到的切削线速度——真正决定刀具寿命和表面质量的,正是这个实际线速度。
切削速度和进给参考表(按材料和刀具分类)
此计算器需要您提供两个数字:切削速度 \(V_c\)(刀具周边的表面速度)和每齿进给量 \(f_z\)(切屑厚度)。下表为整体立铣刀在干式至充分冷却条件下的保守通用起点。这些数据并非来自任何国家标准——硬质合金等级组采用 ISO 513 字母系统描述(N 代表有色金属、P 代表钢、M 代表不锈钢、K 代表铸铁、S 代表耐热合金),仅作为命名约定。始终与您持有的具体刀具的数据手册进行对比;现代高性能立铣刀的运行速度可能是这些速度的两到三倍,而磨损或长悬伸刀具的速度则要低得多。
| 工件材料 | 高速钢 / 高速钢钴合金 | 无涂层硬质合金 | 涂层硬质合金(TiAlN、AlCrN…) |
|---|---|---|---|
| 铝合金(6061、7075) | 70–150 m/min(230–490 SFM) | 200–500 m/min(660–1640 SFM) | 300–800 m/min(980–2620 SFM) |
| 低碳钢 / 软钢(1018、S235) | 20–35 m/min(65–115 SFM) | 60–120 m/min(200–390 SFM) | 120–200 m/min(390–660 SFM) |
| 合金钢和工具钢(4140、~30 HRC) | 12–20 m/min(40–65 SFM) | 40–80 m/min(130–260 SFM) | 80–150 m/min(260–490 SFM) |
| 不锈钢 304 / 316 | 12–20 m/min(40–65 SFM) | 40–70 m/min(130–230 SFM) | 70–120 m/min(230–390 SFM) |
| 灰铸铁 | 18–30 m/min(60–100 SFM) | 50–100 m/min(165–330 SFM) | 100–180 m/min(330–590 SFM) |
| 黄铜 / 青铜 | 45–90 m/min(150–300 SFM) | 120–250 m/min(390–820 SFM) | 150–300 m/min(490–980 SFM) |
| 钛 Ti-6Al-4V | 8–12 m/min(26–40 SFM) | 20–40 m/min(65–130 SFM) | 30–60 m/min(100–200 SFM) |
| 塑料(乙缩醛、ABS、尼龙、聚碳酸酯) | 100–250 m/min(330–820 SFM) | 200–600 m/min(660–1970 SFM) | 涂层较少需要;倾向使用抛光无涂层刀具 |
| 工件材料 | 高速钢 | 硬质合金(涂层或无涂层) |
|---|---|---|
| 铝合金 | 0.05–0.10 mm/tooth(0.002–0.004 英寸) | 0.08–0.15 mm/tooth(0.003–0.006 英寸) |
| 低碳钢 / 软钢 | 0.03–0.06 mm/tooth(0.001–0.0025 英寸) | 0.05–0.10 mm/tooth(0.002–0.004 英寸) |
| 合金钢和工具钢 | 0.025–0.05 mm/tooth(0.001–0.002 英寸) | 0.04–0.08 mm/tooth(0.0015–0.003 英寸) |
| 不锈钢 304 / 316 | 0.025–0.05 mm/tooth(0.001–0.002 英寸) | 0.04–0.08 mm/tooth(0.0015–0.003 英寸) |
| 灰铸铁 | 0.04–0.08 mm/tooth(0.0015–0.003 英寸) | 0.06–0.12 mm/tooth(0.0025–0.005 英寸) |
| 黄铜 / 青铜 | 0.05–0.10 mm/tooth(0.002–0.004 英寸) | 0.08–0.15 mm/tooth(0.003–0.006 英寸) |
| 钛 Ti-6Al-4V | 0.02–0.04 mm/tooth(0.0008–0.0015 英寸) | 0.04–0.08 mm/tooth(0.0015–0.003 英寸) |
| 塑料 | 0.05–0.12 mm/tooth(0.002–0.005 英寸) | 0.08–0.20 mm/tooth(0.003–0.008 英寸) |
如何使用这些范围
- 切屑厚度随刀具直径变化。上面的 \(f_z\) 表格是针对 10–12 mm 刀具编写的。根据粗略指南,2–3 mm 刀具大约采用这些值的三分之一(通常 0.01–0.03 mm/tooth),6 mm 刀具约为二分之一至三分之二,而 20 mm 或更大刀具则为 1.5–2 倍。小型立铣刀以大刀具的切屑厚度进给会断裂。
- 对长悬伸刀具、深腔、弱夹紧、低功率或皮带驱动主轴以及手动机床,从速度范围的低端开始;仅在刚性好的装置、短刀具和可靠冷却液或气流辅助下向高端移动。
- 速度伤害刀具,进给产生切屑。如果刀具烧焦或磨损快速,首先降低 \(V_c\)。如果切屑呈粉末状且刀具摩擦而不是切削,增加 \(f_z\)。
- 切削深度不在转速公式中但限制了上述范围能够承受的。全槽切削(径向吃刀 \(a_e = D\))通常需要将 \(f_z\) 相比浅表面铣削通路降低 30–50%。
- 铝和塑料需要排屑,而不仅仅是速度。使用 2–3 个刃瓣以便切屑能清除;在软材料下以高进给使用 4 个以上刃瓣会使刃瓣堵塞且将切屑焊接到刀具上。
这些是通用机械加工准则,不是任何特定刀具、机床或安全代码的规范。在切削前针对您的刀具制造商数据和您的机床功率与刚性极限进行核实。
关键术语和变量
- 切削速度,\(V_c\)(m/min;SFM = 表面英尺/分钟)
- 切削刃通过工件的切线速度——刀具外周圆上一点的速度。这是由材料驱动的数字:由工件/刀具材料对和冷却液设定,而不是由机床设定。\(V_c = \pi D n / 1000\)(公制)。
- 主轴转速,\(n\)(RPM,转/分钟)
- 主轴旋转的快慢。它是一个输出,从 \(V_c\) 和 \(D\) 导出,并受机床限制:此计算器应用 \(n = \min(1000 V_c / \pi D,\ n_{\max})\),因此小刀具在 6000 RPM 的膝式铣床上返回机床极限而不是不可能的 20000 RPM。
- 刀具直径,\(D\)(mm;英寸)
- 刀具切削部分的标称外径——不是柄部。对于可转位面铣刀,它是插片切割圆直径,通常大于刀体直径。
- 有效切削直径,\(D_{\mathrm{eff}}\)(mm;英寸)
- 当标称直径未完全接触工件时,实际参与切削的直径。对于浅轴向切削深度 \(a_p\) 的球头刀至关重要:当 \(a_p < D/2\) 时,
在转速公式中使用 \(D\) 而非 \(D_{\mathrm{eff}}\) 会使球头刀运行太慢——小吃刀半径处的实际表面速度崩溃,刀具摩擦而不切削。对于在 \(a_p = 0.5\) mm 处的 10 mm 球头刀,\(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm,小于标称的一半。
- 刃瓣数 / 齿数,\(z\)(无量纲)
- 每转一圈通过工件多少个切削刃。典型值:铝和塑料 2–3(排屑空间)、通用钢 4、精加工和高进给钢加工 5–8+。刃瓣数直接影响进给速率,对切削速度没有影响。
- 每齿进给量 / 切屑厚度,\(f_z\)(mm/tooth;英寸/tooth)
- 每转一圈每个单独齿去除的材料厚度——衡量每条刃承受多大硬度的真正指标。太低会导致摩擦、发热和刃快速磨损;太高会导致崩刃或刀具断裂。
- 每转进给量,\(f_n\)(mm/rev;IPR)
- 工作台在一次主轴转圈中推进的距离:\(f_n = z \cdot f_z\)。用于比较相同工作上不同刃瓣数刀具的效用。
- 工作台进给速率,\(v_f\)(mm/min;IPM)
- 在 G 代码中编程为 F 字的线性速度。这是此计算器的第二个输出:\(v_f = n \cdot z \cdot f_z\)。因为它依赖于 \(n\),任何转速上限必须在计算进给之前应用,否则切屑厚度会远高于预期。
- 径向切削深度,\(a_e\) ——也称"步进"或 WOC(mm;英寸)
- 刀具侧向进入材料的距离,垂直于进给方向测量。\(a_e = D\) 是全槽;\(a_e = 0.05D\) 是浅精加工或摆线通路。
- 轴向切削深度,\(a_p\) ——也称 DOC(mm;英寸)
- 刀具沿其轴线进入的深度,平行于刀具轴线测量。\(a_e\) 和 \(a_p\) 一起设定材料去除率:\(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\),因此设定主轴功率和切削力。
- 切屑变薄(径向)
- 当径向吃刀小于直径的一半(\(a_e < D/2\))时,每齿接触的圆弧较短,它切削的最大切屑比编程的 \(f_z\) 更薄:
为在浅径向通路上恢复预期的切屑厚度,编程的每齿进给增加了逆因子:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$示例:在 \(a_e = 1.2\) mm(10% 步进)处的 12 mm 刀具给出的因子为 \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\),因此 0.05 mm/tooth 将编程为约 0.083 mm/tooth。忽视切屑变薄是为什么浅步进通路经常比重通路更快磨损刀具的原因——刃摩擦并产生热量而不是形成切屑。
- 顺铣与逆铣
- 顺铣(刀具转向和进给在接触点相同方向)开始每个切屑厚重结束薄;它在刚性、无间隙的机床上提供更好的表面质量和刀具寿命。逆铣在有松动丝杠的机床上更安全。两者都不改变转速计算,但顺铣通常容许 \(f_z\) 范围的上限。
常见问题
直径该填哪一个?填有效切削直径。普通立铣刀就是公称直径;球头刀在小切深下切削时,切削点处的有效直径要小于公称直径,因此转速应相应提高。
为什么算出来的转速高得离谱?小直径刀具本来就需要极高的转速。φ3 mm 刀具要达到 100 m/min,需要一万转以上;机床若达不到,就要相应降低每齿进给量,并做好「刀刃在挤压摩擦而非顺利成屑」的心理准备。
每齿进给量是必填项吗?不是。如果你只想知道主轴转速和线速度,把它留成 0 即可,进给相关的结果行会显示为 0。