Bu hesaplayıcı ne işe yarar?
Her takım kataloğu, belirli bir kesici ve iş parçası malzemesi için tavsiye edilen bir kesme hızı (çevresel hız) verir — örneğin düşük karbonlu çelikte karbür parmak freze için 120 m/dak ya da inç sisteminde 350 SFM. Oysa tezgâha verdiğiniz komut dakikadaki devir sayısıdır. Bu hesaplayıcı, tavsiye edilen çevresel hızı ve kesicinizin çapını iş mili devrine çevirir; ardından ağız sayısı ile diş başına talaş miktarını kullanarak tabla ilerleme hızını verir. Metrik (mm, m/dak) veya inç (inç, SFM) birimleriyle çalışır ve tamamen fiziksel bir hesaptır; dolayısıyla dünyanın neresinde olursanız olun, hangi tezgâhı kullanırsanız kullanın geçerlidir.
Formülün mantığı
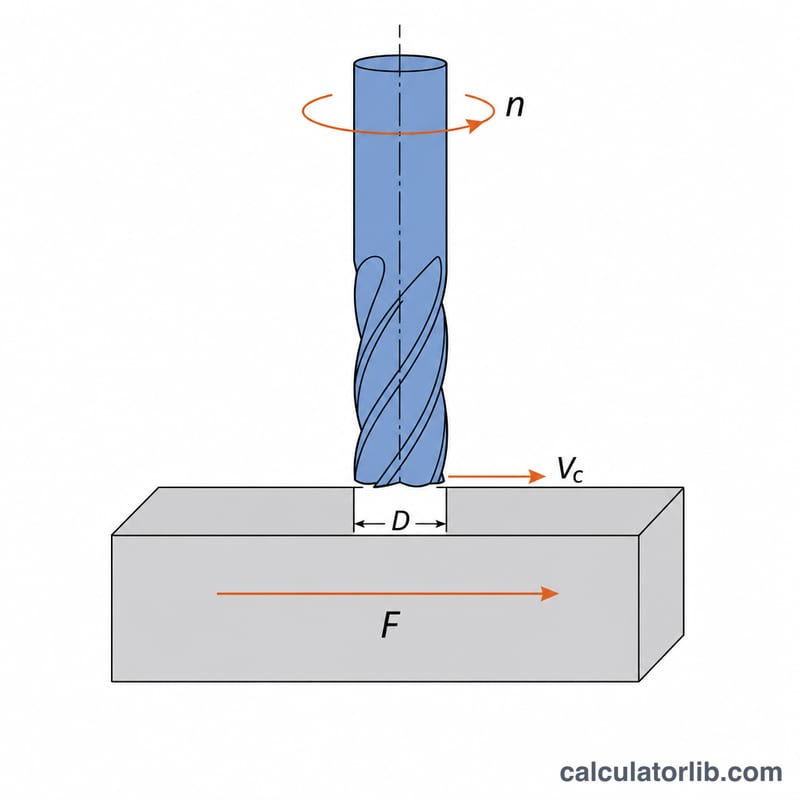
Kesici ağız, her devirde bir çevre uzunluğu \(\pi D\) kadar yol alır; yani çevresel hız, çevre uzunluğu ile devir sayısının çarpımıdır. Devri yalnız bırakırsak:
$$n = \frac{1000 \times v_c}{\pi \times D}$$Burada \(n\) = iş mili devri (dev/dak), \(v_c\) = kesme hızı (m/dak), \(D\) = kesici çapı (mm) ve 1000 katsayısı metreyi milimetreye çevirir. İnç sisteminde bu katsayı 12'dir (bir fitteki inç sayısı): \(n = 12\,\text{SFM} / (\pi D_{in})\). İlerleme hızı ise diş başına talaş \(f_z\) ve ağız sayısı \(z\) ile bulunur:
$$v_f = n \times z \times f_z$$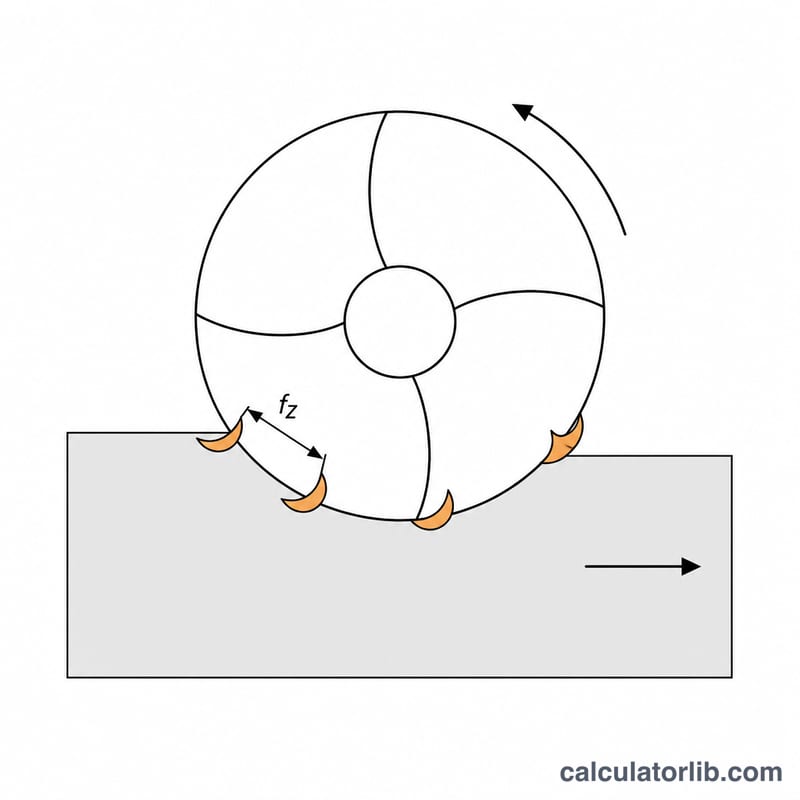
Örnek hesap
120 m/dak kesme hızı için uygun, 12 mm çapında dört ağızlı karbür bir parmak freze, diş başına 0,05 mm talaşla çalıştırılsın:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{dev/dak}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/dak}$$Tezgâhınızın azami devri bu değerin altındaysa hesaplayıcı iş milini o sınıra sabitler ve gerçekte ulaştığınız çevresel hızı gösterir. Takım ömrünü ve yüzey kalitesini belirleyen de zaten bu gerçek çevresel hızdır.
Sık sorulan sorular
Hangi çapı girmeliyim? Efektif kesme çapını. Düz bir parmak frezede bu, nominal çaptır; küresel (küre burunlu) bir kesiciyle sığ paso alıyorsanız kesme derinliğindeki efektif çap daha küçüktür, dolayısıyla devrin daha yüksek olması gerekir.
Hesaplanan devir neden bu kadar yüksek çıkıyor? Küçük çaplı kesiciler çok yüksek devir ister. 3 mm'lik bir takım 100 m/dak için 10.000 dev/dak'ın üzerine ihtiyaç duyar; tezgâh bu devre çıkamıyorsa diş başı ilerlemeyi de aynı oranda düşürün ve düzgün talaş oluşumu yerine sürtünme (ovalama) yaşanacağını hesaba katın.
Diş başı talaş girmek zorunlu mu? Hayır. Yalnızca devri ve çevresel hızı öğrenmek istiyorsanız bu alanı sıfır bırakabilirsiniz; ilerlemeyle ilgili satırlar sıfır görünür.
Kesme Hızı ve Malzeme ile Takıma Göre Yonga Yükü Referansı
Bu hesaplayıcının sizden ihtiyaç duyduğu iki sayı kesme hızıdır \(V_c\) (takının çevresinin yüzey hızı) ve diş başına ilerleme \(f_z\) (yonga yükü). Aşağıdaki tablo, kuru-sel koşullarında düz son frezelerin için muhafazakar, genel amaçlı başlangıç noktalarını verir. Bunlar herhangi bir ulusal standarttan alınmamıştır — karbür sınıf grupları ISO 513 harf sistemi kullanılarak açıklanmıştır (N demir dışı, P çelik, M paslanmaz, K dökme demir, S ısıya dayanıklı alaşımlar için) tamamen bir adlandırma kuralı olarak. Her zaman elinizde tuttuğunuz belirli takının veri sayfasıyla karşılaştırın; modern yüksek performanslı bir son frez bu hızların iki ila üç katında çalışabilir, ve aşınmış veya uzun ulaş araçları çok daha az.
| İş parçası malzemesi | HSS / HSS-Co | Kaplanmamış karbür | Kaplı karbür (TiAlN, AlCrN…) |
|---|---|---|---|
| Alüminyum alaşımları (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| Hafif / düşük karbonlu çelik (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| Alaşım ve takı çeliği (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| Paslanmaz çelik 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| Gri dökme demir | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| Pirinç / bronz | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| Titanyum Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| Plastikler (asetil, ABS, naylon, PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | kaplama nadiren gerekir; cilalı kaplanmamış tercih edilir |
| İş parçası malzemesi | HSS | Karbür (kaplı veya kaplanmamış) |
|---|---|---|
| Alüminyum alaşımları | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Hafif / düşük karbonlu çelik | 0.03–0.06 mm/tooth (0.001–0.0025 in) | 0.05–0.10 mm/tooth (0.002–0.004 in) |
| Alaşım ve takı çeliği | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Paslanmaz 304 / 316 | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Gri dökme demir | 0.04–0.08 mm/tooth (0.0015–0.003 in) | 0.06–0.12 mm/tooth (0.0025–0.005 in) |
| Pirinç / bronz | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Titanyum Ti-6Al-4V | 0.02–0.04 mm/tooth (0.0008–0.0015 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Plastikler | 0.05–0.12 mm/tooth (0.002–0.005 in) | 0.08–0.20 mm/tooth (0.003–0.008 in) |
Bu aralıklar nasıl kullanılır
- Yonga yükü kesici çapıyla ölçeklenir. Yukarıdaki \(f_z\) tablosu 10–12 mm kesici için yazılmıştır. Kabaca bir kılavuz olarak, 2–3 mm kesici bu değerlerin kabaca üçte birini alır (genellikle 0.01–0.03 mm/tooth), 6 mm kesici yaklaşık yarısı ila üçte ikisi, ve 20 mm veya daha büyük kesici 1.5–2 kez onları alır. Büyük kesici yonga yükünde beslenen küçük bir son frez basitçe kırılır.
- Hız aralığının düşük ucundan başlayın uzun ulaş araçları, derin cepler, zayıf sabitleme, düşük güçlü veya kayışla tahrik edilen iğneler ve manuel makineler için; katı kurulumlar, kısa araçlar ve güvenilir soğutma sıvısı veya hava patlamasıyla yalnızca yüksek uca doğru hareket edin.
- Hız araçları öldürür, besleme yongalar yapar. Takı yanırsa veya hızlı aşınırsa, önce \(V_c\) azaltın. Yongalar toz benzeri ve takı kesme yerine sürtünürse, \(f_z\) artırın.
- Kesme derinliği RPM formülünde değil ancak yukarıdaki aralıkların neleri tolere edeceğini sınırlar. Tam yuva kesmeleri (radyal katılım \(a_e = D\)) genellikle hafif yan freze geçişine kıyasla \(f_z\) %30–50 azaltılması gerekir.
- Alüminyum ve plastikler yalnızca hızı değil, yonga tahliyesine ihtiyaç duyar. Yongaların temizlenmesi için 2–3 kanat kullanın; yumuşak bir malzemede yüksek beslemede 4+ kanat kanatları paketler ve yongaları kesiciye kaynaklar.
Bunlar belirli bir araç, makine veya güvenlik kodu için bir spesifikasyon değil, genel işleme yönergelerine sahiptir. Kesme yapmadan önce takı üreticisinin verilerine ve makinenizin güç ve rijitlik sınırlarına karşı doğrulayın.
Anahtar Terimler ve Değişkenler
- Kesme hızı, \(V_c\) (m/min; SFM = yüzey ayak/dakika)
- Kesici kenarın iş parçasından geçtiği teğetsel hız — kesicinin dış çevresinde bir noktanın hızı. Bu malzeme tarafından yönlendirilen sayıdır: iş parçası/takı-malzeme çifti ve soğutma sıvısı tarafından ayarlanır, makine tarafından değil. Metrik olarak \(V_c = \pi D n / 1000\).
- İğne hızı, \(n\) (RPM, dev/dak)
- İğnenin ne kadar hızlı döndüğü. Bir çıktıdır, \(V_c\) ve \(D\) türetilmiş ve makine tarafından sınırlandırılır: bu hesaplayıcı \(n = \min(1000 V_c / \pi D,\ n_{\max})\) uygular, bu nedenle 6000 RPM diz tezgahında küçük bir kesici imkansız 20000 RPM yerine makine sınırını döndürür.
- Kesici çapı, \(D\) (mm; in)
- Takının kesme kısmının nominal dış çapı — sap değil. Değiştirilebilir yüz freze için, ekleme kesme dairesinin çapıdır, bu da genellikle gövde çapından daha büyüktür.
- Etkili kesme çapı, \(D_{\mathrm{eff}}\) (mm; in)
- Tam nominal çap işe dokunmadığında kesime fiilen katılmış çap. Sığ eksenel derinlikte top ucu kesiciler için kritik \(a_p\): \(a_p < D/2\) için,
RPM formülünde \(D_{\mathrm{eff}}\) yerine \(D\) kullanmak, top ucunun çok yavaş çalışmasını sağlar — küçük katılmış yarıçaptaki gerçek yüzey hızı çöker ve takı kesme yerine sürtünür. 10 mm top ucu \(a_p = 0.5\) mm'de, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm, nominalin yarısından az.
- Kanat / diş sayısı, \(z\) (boyutsuz)
- Devir başına kaç kesme kenarı işi geçer. Tipik: alüminyum ve plastikler için 2–3 (yonga odası), genel çelik için 4, bitirme ve yüksek beslemeli çelik işi için 5–8+. Kanat sayısı doğrudan ilerleme hızını etkiler ve kesme hızını hiç etkilemez.
- Diş başına ilerleme / yonga yükü, \(f_z\) (mm/diş; in/diş)
- Her bir diş tarafından devir başına kaldırılan malzemenin kalınlığı — her kenarın ne kadar sert çalıştığının gerçek ölçüsü. Çok düşük sürtünme, ısı ve hızlı kenar aşınmasına neden olur; çok yüksek çip kırılması veya takı kırılmasına neden olur.
- Devir başına ilerleme, \(f_n\) (mm/dev; IPR)
- Tablonun bir iğne devrimine ne kadar ilerlediği: \(f_n = z \cdot f_z\). Aynı işte farklı kanat sayılarına sahip araçları karşılaştırmak için faydalı.
- Tablo ilerleme hızı, \(v_f\) (mm/dak; IPM)
- G-code'da F kelimesi olarak programlanan doğrusal hız. Bu hesaplayıcının ikinci çıktısıdır: \(v_f = n \cdot z \cdot f_z\). \(n\)'ye bağlı olduğundan, herhangi bir RPM sınırı ilerleme hesaplanmadan önce uygulanmalı, aksi takdirde yonga yükü amaçlanandan çok daha yüksek olacaktır.
- Radyal kesme derinliği, \(a_e\) — ayrıca "stepover" veya WOC (mm; in)
- Kesicinin malzemeye yandan ne kadar katılmış olduğu, ilerleme yönüne dik olarak ölçülür. \(a_e = D\) tam bir yuva; \(a_e = 0.05D\) hafif bir bitirme veya trokoidal geçiştir.
- Eksenel kesme derinliği, \(a_p\) — ayrıca DOC (mm; in)
- Kesicinin ekseni boyunca ne kadar derin katılmış olduğu, takı eksenine paralel olarak ölçülür. Birlikte \(a_e\) ve \(a_p\) malzeme çıkarma hızını ayarlar: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), ve dolayısıyla iğne gücü ve kesme kuvvetleri.
- Yonga inceltme (radyal)
- Radyal katılım çapın yarısından az olduğunda (\(a_e < D/2\)), her dişin temas yayı kısa olur ve kestiği maksimum yonga programlanan \(f_z\)'den daha incedir:
Hafif bir radyal geçişte amaçlanan yonga kalınlığını geri yüklemek için, programlanan diş başına ilerleme ters faktör tarafından artırılır:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$Örnek: \(a_e = 1.2\) mm'de 12 mm kesici (%10 stepover) \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\) faktörünü verir, bu nedenle 0.05 mm/tooth yaklaşık 0.083 mm/tooth olarak programlanacaktır. Yonga inceltmesini göz ardı etmek, hafif stepover geçişlerin neden daha ağır olanlardan daha hızlı araçları tüketmesinin nedenidir — kenar sürtünür ve yonga oluşturmak yerine ısı üretir.
- Tırmanma vs konvansiyonel freze
- Tırmanma frezeleme (kesici rotasyonu ve temas noktasında aynı yönde ilerleme) her yongayı kalın başlar ve ince biter; katı, boşluksuz makinelerde daha iyi bitirme ve takı ömrü verir. Konvansiyonel freze, gevşek testere milleriyle makinelerde daha güvenlidir. İkisi de RPM hesaplamasını değiştirmez, ancak tırmanma frezeleme genellikle \(f_z\) aralıklarının üst ucunu tolere eder.