ما الذي تقوم به هذه الحاسبة
كل كتالوج لعُدد القطع يذكر سرعة قطع موصى بها (أي السرعة السطحية) لكل توليفة من مادة القاطع ومادة قطعة الشغل — مثلاً 120 م/دقيقة لقاطع طرفي من الكربيد في الفولاذ الطري، أو 350 قدم سطحية بالدقيقة (SFM) في النظام الإنجليزي. لكن المكنة لا تُبرمَج بالسرعة السطحية، بل بعدد الدورات في الدقيقة. تحوّل هذه الحاسبة السرعة السطحية الموصى بها وقطر القاطع إلى سرعة دوران للمغزل، ثم تستعمل عدد الأسنان (المزاليج) وحمل الرقاقة لحساب معدل تغذية الطاولة. وهي تعمل بالوحدات المترية (مم، م/دقيقة) أو الإنجليزية (بوصة، SFM)، وبما أن العلاقة فيزيائية بحتة فهي صالحة على أي مكنة وفي أي بلد.
شرح المعادلة
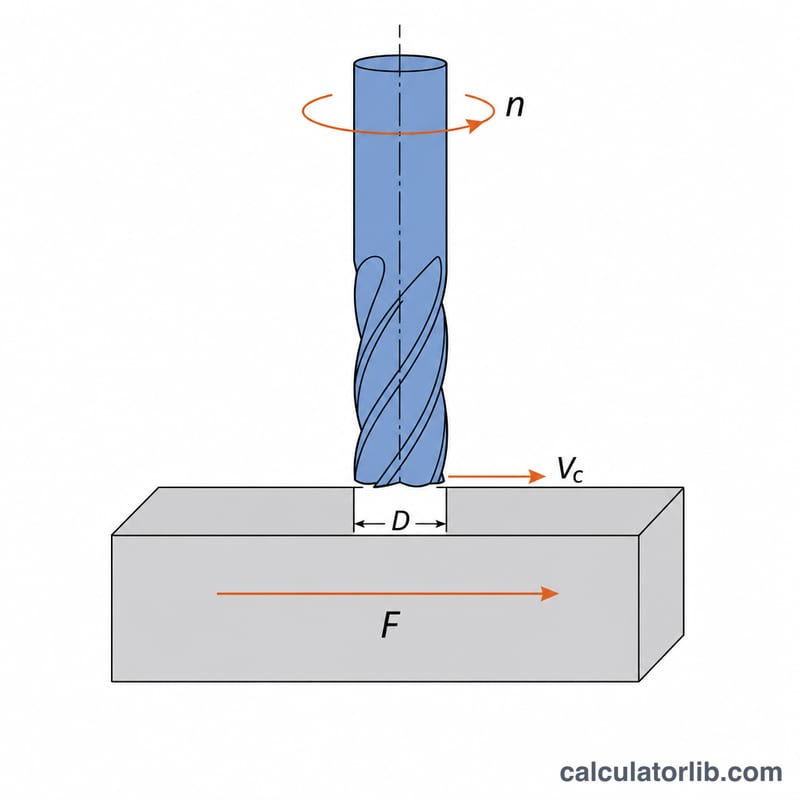
تقطع الحافة القاطعة محيطًا كاملاً \(\pi D\) في كل دورة، أي أن السرعة السطحية تساوي المحيط مضروبًا في عدد الدورات في الدقيقة. وبحلّ المعادلة لإيجاد عدد الدورات نحصل على:
$$n = \frac{1000 \times v_c}{\pi \times D}$$حيث \(n\) = سرعة المغزل بالدورة في الدقيقة، و\(v_c\) = سرعة القطع بالمتر في الدقيقة، و\(D\) = قطر القاطع بالمليمتر، والعدد 1000 لتحويل الأمتار إلى مليمترات. أما في النظام الإنجليزي فيصبح الثابت 12 (عدد البوصات في القدم): \(n = 12\,\text{SFM} / (\pi D_{in})\). ثم يُشتق معدل التغذية من حمل الرقاقة \(f_z\) وعدد الأسنان \(z\):
$$v_f = n \times z \times f_z$$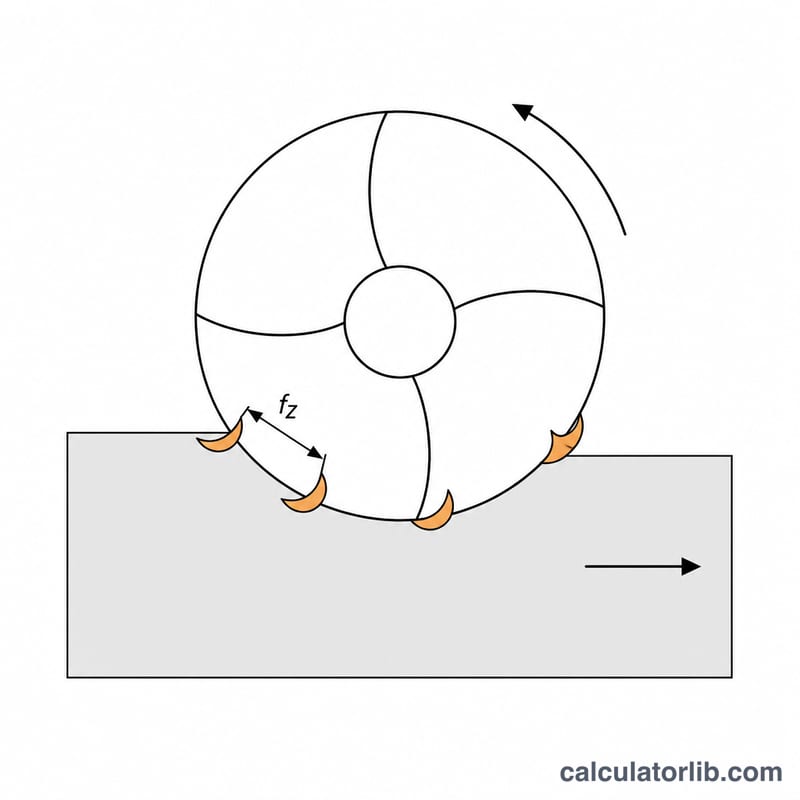
مثال محلول
قاطع طرفي من الكربيد قطره 12 مم بأربعة أسنان، سرعة قطعه المقررة 120 م/دقيقة، ويعمل بحمل 0.05 مم لكل سن:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$وإذا كان سقف سرعة مكنتك أقل من هذه القيمة، فإن الحاسبة تحدّ سرعة المغزل عند حدّ المكنة وتعرض السرعة السطحية التي تتحقق فعليًا — وهي المعيار الحقيقي الذي يحكم عمر العدة وجودة السطح النهائي.
سرعة القطع وجدول مرجعي لحمل الرقاقة حسب المادة والأداة
الرقمان اللذان تحتاجهما الحاسبة منك هما سرعة القطع \(V_c\) (السرعة السطحية لمحيط القاطع) وتغذية كل سن \(f_z\) (حمل الرقاقة). الجدول أدناه يعطي نقاط بداية محافظة وعامة الغرض لنهايات الطحن الصلبة في الظروف الجافة إلى الغمر. لم تؤخذ من أي معيار وطني — مجموعات درجات الكربيد توصف باستخدام نظام الحروف ISO 513 (N للمعادن غير الحديدية، P للفولاذ، M للفولاذ المقاوم للصدأ، K للحديد الزهر، S للسبائك المقاومة للحرارة) بحتة كاصطلاح تسمية. قارن دائماً مع ورقة البيانات للأداة المحددة التي تمسكها؛ قد تعمل نهاية الطحن الحديثة عالية الأداء بسرعة تصل إلى ضعفين أو ثلاثة أضعاف هذه السرعات، وقد تعمل أداة مرتدية أو طويلة الوصول بسرعة أقل بكثير.
| مادة قطعة العمل | HSS / HSS-Co | كربيد غير مطلي | كربيد مطلي (TiAlN, AlCrN…) |
|---|---|---|---|
| سبائك الألومنيوم (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| الفولاذ الخفيف / منخفض الكربون (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| الفولاذ الممتزج والفولاذ (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| الفولاذ المقاوم للصدأ 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| الحديد الزهر الرمادي | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| النحاس / البرونز | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| التيتانيوم Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| البلاستيكيات (أسيتال، ABS، نايلون، PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | الطلاء نادراً ما يكون مطلوباً؛ الكربيد غير المطلي المصقول مفضل |
| مادة قطعة العمل | HSS | كربيد (مطلي أو غير مطلي) |
|---|---|---|
| سبائك الألومنيوم | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| الفولاذ الخفيف / منخفض الكربون | 0.03–0.06 mm/tooth (0.001–0.0025 in) | 0.05–0.10 mm/tooth (0.002–0.004 in) |
| الفولاذ الممتزج والفولاذ | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| الفولاذ المقاوم للصدأ 304 / 316 | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| الحديد الزهر الرمادي | 0.04–0.08 mm/tooth (0.0015–0.003 in) | 0.06–0.12 mm/tooth (0.0025–0.005 in) |
| النحاس / البرونز | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| التيتانيوم Ti-6Al-4V | 0.02–0.04 mm/tooth (0.0008–0.0015 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| البلاستيكيات | 0.05–0.12 mm/tooth (0.002–0.005 in) | 0.08–0.20 mm/tooth (0.003–0.008 in) |
كيفية استخدام هذه النطاقات
- يتغير حمل الرقاقة مع قطر القاطع. جدول \(f_z\) أعلاه مكتوب لقاطع بقطر 10–12 ملم. كدليل تقريبي، قاطع بحجم 2–3 ملم يأخذ تقريباً ثلث تلك القيم (غالباً 0.01–0.03 ملم/سن)، وقاطع بحجم 6 ملم حوالي النصف إلى الثلثين، وقاطع بحجم 20 ملم أو أكبر 1.5–2 مرة منهم. نهاية طحن صغيرة تغذى بحمل رقاقة قاطع كبير ستنكسر ببساطة.
- ابدأ من الطرف المنخفض من نطاق السرعة للأدوات طويلة الوصول والجيوب العميقة والتثبيت الضعيف والمغازل منخفضة الطاقة أو ذات التروس، والآلات اليدوية؛ تحرك نحو الطرف العالي فقط مع الإعدادات الصلبة والأدوات القصيرة والتبريد الموثوق به أو انفجار الهواء.
- السرعة تقتل الأدوات، التغذية تصنع الرقائق. إذا احترقت الأداة أو تآكلت بسرعة، قلل \(V_c\) أولاً. إذا كانت الرقائق تشبه الغبار والأداة تحك بدلاً من القطع، زد \(f_z\).
- عمق القطع ليس في صيغة RPM لكنه يحدد ما يمكن لنطاقاتها أعلاه أن تتحمله. قطع الفتحات الكاملة (الاشتباك الشعاعي \(a_e = D\)) تحتاج عموماً إلى تقليل \(f_z\) بنسبة 30–50٪ مقابل مسار الطحن الجانبي الخفيف.
- الألومنيوم والبلاستيكيات تحتاج إلى إخلاء الرقائق، وليس فقط السرعة. استخدم 2–3 أسنان حتى يتمكن الرقائق من الإزالة؛ 4+ أسنان في مادة ناعمة بتغذية عالية ستملأ الأسنان وتلحم الرقائق بالقاطع.
هذه إرشادات طحن عامة، وليست مواصفات لأي أداة أو آلة أو رمز سلامة معين. تحقق من بيانات الشركة المصنعة للأداة وحدود الطاقة والصلابة في آلتك قبل القطع.
المصطلحات الرئيسية والمتغيرات
- سرعة القطع، \(V_c\) (م/دقيقة؛ SFM = أقدام سطحية في الدقيقة)
- السرعة المماسية التي تمر بها حافة القطع عبر قطعة العمل — سرعة نقطة على محيط القاطع الخارجي. هذا هو الرقم المرتبط بالمادة: يتم تعيينه بواسطة زوج مادة قطعة العمل/الأداة والتبريد، وليس بواسطة الآلة. \(V_c = \pi D n / 1000\) في النظام المتري.
- سرعة المغزل، \(n\) (دورة في الدقيقة، RPM)
- كم مرة يدور المغزل. إنه إخراج، مشتق من \(V_c\) و \(D\)، وهو محدود بواسطة الآلة: تطبق هذه الحاسبة \(n = \min(1000 V_c / \pi D,\ n_{\max})\)، لذا فإن قاطع صغير على آلة حك بسرعة 6000 دورة في الدقيقة يعود إلى حد الآلة بدلاً من 20000 دورة في الدقيقة المستحيلة.
- قطر القاطع، \(D\) (ملم؛ بوصة)
- القطر الاسمي الخارجي لجزء القطع من الأداة — وليس المحور. بالنسبة لمطحنة وجه قابلة للفهرسة، فهو قطر دائرة القطع للإدراج، وهو عادة أكبر من قطر الجسم.
- قطر القطع الفعال، \(D_{\mathrm{eff}}\) (ملم؛ بوصة)
- القطر المشارك بالفعل في القطع عندما لا يكون القطر الاسمي الكامل يلمس العمل. حرج لقواطع الأنف الكروية بعمق محوري ضحل \(a_p\): لـ \(a_p < D/2\),
باستخدام \(D\) بدلاً من \(D_{\mathrm{eff}}\) في صيغة RPM يجعل الأنف الكروي يعمل ببطء شديد — السرعة السطحية الحقيقية في نصف القطر الصغير المشارك تنهار، وتحك الأداة بدلاً من القطع. بالنسبة لقاطع أنف كروي بحجم 10 ملم عند \(a_p = 0.5\) ملم، \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) ملم، أقل من نصف الاسمي.
- عدد الأسنان / الأسنان، \(z\) (بلا أبعاد)
- كم عدد حواف القطع التي تمر بالعمل في كل دورة. نموذجي: 2–3 للألومنيوم والبلاستيكيات (مساحة الرقائق)، 4 للفولاذ العام، 5–8+ للتشطيب والفولاذ عالي التغذية. يؤثر عدد الأسنان على معدل التغذية مباشرة وليس على سرعة القطع على الإطلاق.
- تغذية لكل سن / حمل الرقاقة، \(f_z\) (ملم/سن؛ بوصة/سن)
- سمك المادة التي تزيلها كل سن فردية في كل دورة — المقياس الحقيقي لكيفية عمل كل حافة بجد. يسبب التقليل جداً الحك والحرارة والتآكل السريع للحافة؛ الإفراط يسبب الرقائق أو كسر الأداة.
- تغذية لكل دورة، \(f_n\) (ملم/دورة؛ IPR)
- كم يتقدم الطاولة في دورة مغزل واحدة: \(f_n = z \cdot f_z\). مفيد للمقارنة بين الأدوات بأعداد أسنان مختلفة على نفس الوظيفة.
- معدل تغذية الطاولة، \(v_f\) (ملم/دقيقة؛ IPM)
- السرعة الخطية المبرمجة كـ F كلمة في G-code. إنه الإخراج الثاني لهذه الحاسبة: \(v_f = n \cdot z \cdot f_z\). لأنها تعتمد على \(n\)، يجب تطبيق أي حد RPM قبل حساب التغذية، أو سيكون حمل الرقاقة أعلى بكثير من المقصود.
- عمق القطع الشعاعي، \(a_e\) — أيضاً "الخطوة" أو WOC (ملم؛ بوصة)
- كم يتم إشراك القاطع جانباً في المادة، يُقاس عمودياً على اتجاه التغذية. \(a_e = D\) هو فتحة كاملة؛ \(a_e = 0.05D\) هو تشطيب خفيف أو ممر حلزوني.
- عمق القطع المحوري، \(a_p\) — أيضاً DOC (ملم؛ بوصة)
- كم يتم إشراك القاطع على طول محوره، يُقاس بالتوازي مع محور الأداة. معاً \(a_e\) و \(a_p\) يعينان معدل إزالة المادة: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\)، وبالتالي طاقة المغزل والقوات القطع.
- تقليل الرقائق (شعاعي)
- عندما يكون الاشتباك الشعاعي أقل من نصف القطر (\(a_e < D/2\))، يكون قوس اتصال كل سن قصيراً وأقصى رقاقة تقطعها أخف من \(f_z\) المبرمجة:
لاستعادة سمك الرقاقة المقصود في ممر شعاعي خفيف، يتم زيادة تغذية كل سن المبرمجة بعامل معكوس:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$مثال: قاطع بحجم 12 ملم عند \(a_e = 1.2\) ملم (10٪ خطوة) يعطي عامل \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\)، لذا يتم برمجة 0.05 ملم/سن حوالي 0.083 ملم/سن. تجاهل تقليل الرقائق هو السبب في أن الممرات الخفيفة الخطوة غالباً ما تبلي الأدوات بسرعة أكبر من الممرات الأثقل — تحك الحافة وتولد الحرارة بدلاً من تشكيل رقاقة.
- طحن الصعود مقابل التقليدي
- طحن الصعود (دوران القاطع والتغذية في نفس الاتجاه عند نقطة الاتصال) يبدأ كل رقاقة سميكة وينتهي رقيقة؛ إنه يعطي تشطيب وعمر أداة أفضل على الآلات الصلبة الخالية من الفراغات. طحن تقليدي أكثر أماناً على الآلات ذات المسامير المرتخية. لا يغير أي منهما حساب RPM، لكن طحن الصعود يتحمل عموماً الطرف العالي من نطاقات \(f_z\).
الأسئلة الشائعة
أي قطر أُدخِل؟ القطر القاطع الفعّال. في القاطع الطرفي المستقيم هو القطر الاسمي نفسه؛ أما في القاطع الكروي (ball nose) عند عمق قطع ضحل فيكون القطر الفعّال عند ذلك العمق أصغر، ومن ثمّ يجب رفع سرعة الدوران.
لماذا تخرج سرعة الدوران المحسوبة مرتفعة إلى حدّ غير واقعي؟ لأن القواطع الصغيرة تتطلب سرعات مغزل عالية جدًا. فقاطع بقطر 3 مم عند 100 م/دقيقة يحتاج إلى أكثر من 10,000 دورة في الدقيقة؛ وإن عجزت المكنة عن بلوغها فخفّض التغذية لكل سن بما يتناسب، وتوقّع احتكاكًا وكشطًا بدل تكوّن رقاقة نظيفة.
هل إدخال حمل الرقاقة إلزامي؟ لا. اتركه صفرًا إن كنت تريد سرعة المغزل والسرعة السطحية فقط، وستظهر صفوف التغذية بقيمة صفر.