Qué hace esta calculadora
Todo catálogo de herramientas de corte indica una velocidad de corte recomendada (velocidad superficial) para cada combinación de herramienta y material de la pieza: por ejemplo, 120 m/min para una fresa de metal duro en acero dulce, o 350 SFM (pies superficiales por minuto) si trabajas en unidades imperiales. Las máquinas, en cambio, se programan en revoluciones por minuto. Esta calculadora convierte la velocidad superficial recomendada y el diámetro de tu fresa en una velocidad de husillo y, a partir del número de filos y del avance por diente, te devuelve el avance de mesa. Funciona en unidades métricas (mm, m/min) o imperiales (pulgadas, SFM) y es puramente física, así que sirve en cualquier máquina y en cualquier taller del mundo.
La fórmula, explicada
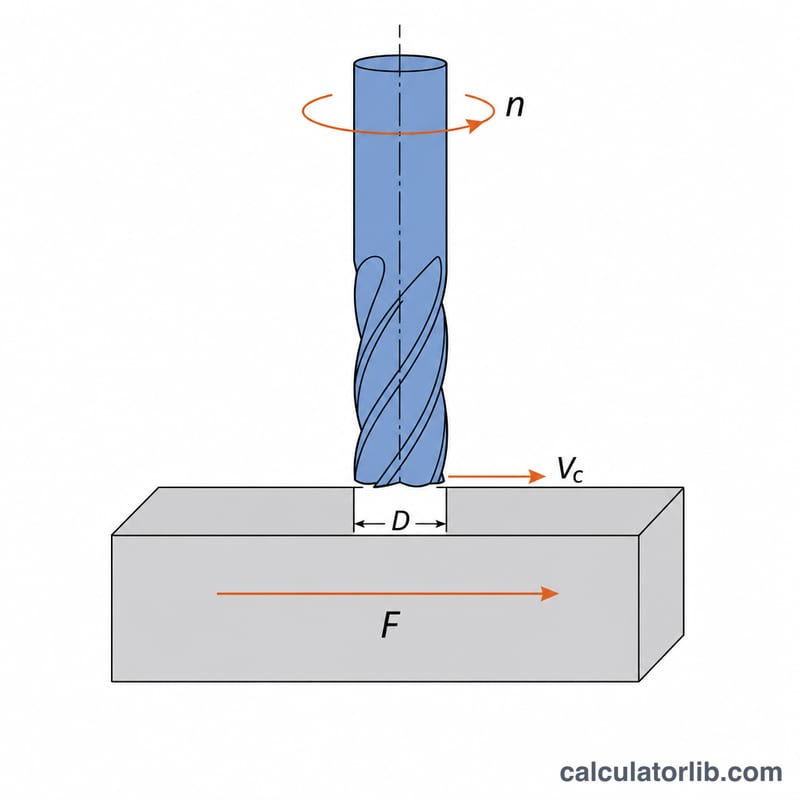
El filo recorre una circunferencia \(\pi D\) por cada vuelta, de modo que la velocidad superficial es la circunferencia multiplicada por las RPM. Despejando las revoluciones queda:
$$n = \frac{1000 \times v_c}{\pi \times D}$$donde \(n\) = velocidad del husillo en RPM, \(v_c\) = velocidad de corte en m/min, \(D\) = diámetro de la fresa en mm, y el 1000 convierte metros a milímetros. En unidades imperiales la constante es 12 (pulgadas por pie): \(n = 12\,\text{SFM} / (\pi D_{in})\). El avance de mesa se obtiene después a partir del avance por diente \(f_z\) y del número de filos \(z\):
$$v_f = n \times z \times f_z$$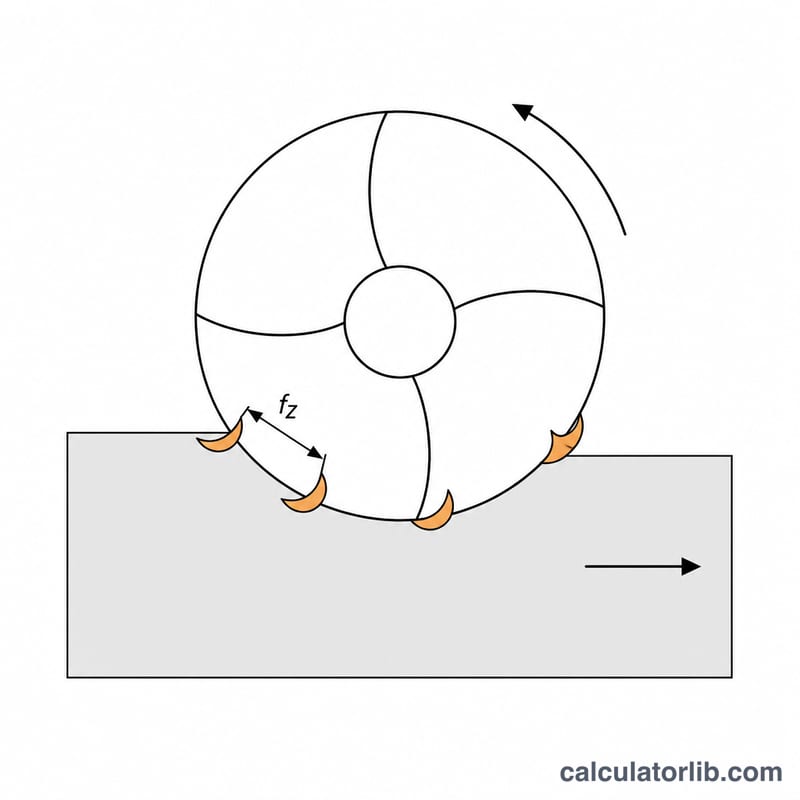
Ejemplo resuelto
Una fresa de metal duro de 12 mm con cuatro filos, recomendada a 120 m/min y trabajando a 0,05 mm por diente:
$$n = \frac{1000 \times 120}{\pi \times 12} = \frac{120000}{37.699} = 3183\ \text{RPM}$$$$v_f = 3183 \times 4 \times 0.05 = 636.6\ \text{mm/min}$$Si tu máquina no alcanza esas revoluciones, la calculadora limita el husillo al máximo disponible y te muestra la velocidad superficial que realmente consigues, que es la que determina la vida de la herramienta y el acabado de la superficie.
Velocidad de Corte y Referencia de Carga de Viruta por Material y Herramienta
Los dos números que esta calculadora necesita de usted son la velocidad de corte \(V_c\) (velocidad superficial de la periferia de la herramienta de corte) y el avance por diente \(f_z\) (carga de viruta). La tabla siguiente proporciona puntos de partida conservadores y de propósito general para fresas cilíndricas sólidas en condiciones de seco a inundado. No se toman de ningún estándar nacional — los grupos de grado de carburo se describen utilizando el sistema de letras ISO 513 (N para no ferrosos, P para acero, M para inoxidable, K para hierro fundido, S para aleaciones resistentes al calor) puramente como convención de nomenclatura. Siempre compare con la hoja de datos de la herramienta específica que está sosteniendo; una fresa cilíndrica moderna de alto rendimiento puede funcionar a dos o tres veces estas velocidades, y una herramienta desgastada o de largo alcance considerablemente menos.
| Material de pieza de trabajo | HSS / HSS-Co | Carburo sin recubrimiento | Carburo recubierto (TiAlN, AlCrN…) |
|---|---|---|---|
| Aleaciones de aluminio (6061, 7075) | 70–150 m/min (230–490 SFM) | 200–500 m/min (660–1640 SFM) | 300–800 m/min (980–2620 SFM) |
| Acero suave / bajo en carbono (1018, S235) | 20–35 m/min (65–115 SFM) | 60–120 m/min (200–390 SFM) | 120–200 m/min (390–660 SFM) |
| Acero de aleación y herramienta (4140, ~30 HRC) | 12–20 m/min (40–65 SFM) | 40–80 m/min (130–260 SFM) | 80–150 m/min (260–490 SFM) |
| Acero inoxidable 304 / 316 | 12–20 m/min (40–65 SFM) | 40–70 m/min (130–230 SFM) | 70–120 m/min (230–390 SFM) |
| Hierro fundido gris | 18–30 m/min (60–100 SFM) | 50–100 m/min (165–330 SFM) | 100–180 m/min (330–590 SFM) |
| Latón / bronce | 45–90 m/min (150–300 SFM) | 120–250 m/min (390–820 SFM) | 150–300 m/min (490–980 SFM) |
| Titanio Ti-6Al-4V | 8–12 m/min (26–40 SFM) | 20–40 m/min (65–130 SFM) | 30–60 m/min (100–200 SFM) |
| Plásticos (acetales, ABS, nylon, PC) | 100–250 m/min (330–820 SFM) | 200–600 m/min (660–1970 SFM) | recubrimiento raramente necesario; sin recubrimiento pulido preferido |
| Material de pieza de trabajo | HSS | Carburo (recubierto o sin recubrimiento) |
|---|---|---|
| Aleaciones de aluminio | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Acero suave / bajo en carbono | 0.03–0.06 mm/tooth (0.001–0.0025 in) | 0.05–0.10 mm/tooth (0.002–0.004 in) |
| Acero de aleación y herramienta | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Acero inoxidable 304 / 316 | 0.025–0.05 mm/tooth (0.001–0.002 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Hierro fundido gris | 0.04–0.08 mm/tooth (0.0015–0.003 in) | 0.06–0.12 mm/tooth (0.0025–0.005 in) |
| Latón / bronce | 0.05–0.10 mm/tooth (0.002–0.004 in) | 0.08–0.15 mm/tooth (0.003–0.006 in) |
| Titanio Ti-6Al-4V | 0.02–0.04 mm/tooth (0.0008–0.0015 in) | 0.04–0.08 mm/tooth (0.0015–0.003 in) |
| Plásticos | 0.05–0.12 mm/tooth (0.002–0.005 in) | 0.08–0.20 mm/tooth (0.003–0.008 in) |
Cómo usar estos rangos
- La carga de viruta se escala con el diámetro de la herramienta. La tabla \(f_z\) anterior está escrita para una herramienta de 10–12 mm. Como guía aproximada, una herramienta de 2–3 mm toma aproximadamente un tercio de esos valores (a menudo 0.01–0.03 mm/tooth), una herramienta de 6 mm aproximadamente la mitad a dos tercios, y una herramienta de 20 mm o más grande 1,5–2 veces más. Una fresa cilíndrica pequeña alimentada con carga de viruta de herramienta grande simplemente se rompe.
- Comience en el extremo inferior del rango de velocidad para herramientas de largo alcance, bolsillos profundos, fijación débil, husillos de baja potencia o accionados por correa, y máquinas manuales; muévase hacia el extremo superior solo con configuraciones rígidas, herramientas cortas y refrigerante confiable o chorro de aire.
- La velocidad mata herramientas, el avance hace virutas. Si la herramienta se quema o se desgasta rápidamente, reduzca \(V_c\) primero. Si las virutas son parecidas al polvo y la herramienta está frotando en lugar de cortar, aumente \(f_z\).
- La profundidad de corte no está en la fórmula de RPM pero limita lo que los rangos anteriores sobrevivirán. Los cortes de ranura completa (enganche radial \(a_e = D\)) generalmente necesitan que \(f_z\) se reduzca un 30–50% en comparación con un paso de fresado lateral ligero.
- El aluminio y los plásticos necesitan evacuación de virutas, no solo velocidad. Use 2–3 flautas para que las virutas se despeje; 4+ flautas en un material suave a alto avance empaquetarán las flautas y soldarán virutas a la herramienta.
Estas son directrices generales de mecanizado, no una especificación para ninguna herramienta, máquina o código de seguridad en particular. Verifique contra los datos del fabricante de su herramienta y los límites de potencia y rigidez de su máquina antes de cortar.
Términos clave y variables
- Velocidad de corte, \(V_c\) (m/min; SFM = pies de superficie por minuto)
- La velocidad tangencial a la que el filo de corte pasa a través de la pieza de trabajo — la velocidad de un punto en la circunferencia exterior de la herramienta. Este es el número impulsado por el material: se establece por el par material de pieza de trabajo/herramienta y refrigerante, no por la máquina. \(V_c = \pi D n / 1000\) en métrico.
- Velocidad del husillo, \(n\) (RPM, rev/min)
- Qué tan rápido gira el husillo. Es un resultado, derivado de \(V_c\) y \(D\), y está limitado por la máquina: esta calculadora aplica \(n = \min(1000 V_c / \pi D,\ n_{\max})\), por lo que una herramienta pequeña en un fresadora de rodilla de 6000 RPM devuelve el límite de la máquina en lugar de un RPM imposible de 20000.
- Diámetro de la herramienta, \(D\) (mm; in)
- El diámetro exterior nominal de la parte cortante de la herramienta — no la espiga. Para una fresadora frontal indexable es el diámetro del círculo de corte de la pastilla, que generalmente es más grande que el diámetro del cuerpo.
- Diámetro de corte efectivo, \(D_{\mathrm{eff}}\) (mm; in)
- El diámetro realmente comprometido en el corte cuando el diámetro nominal completo no está tocando la obra. Crítico para fresas de punta de bola a profundidad axial poco profunda \(a_p\): para \(a_p < D/2\),
Usar \(D\) en lugar de \(D_{\mathrm{eff}}\) en la fórmula de RPM hace que una punta de bola se ejecute muy lentamente — la velocidad de superficie real en el radio pequeño comprometido se colapsa, y la herramienta frota en lugar de cortar. Para una punta de bola de 10 mm con \(a_p = 0.5\) mm, \(D_{\mathrm{eff}} = 2\sqrt{0.5 \times 9.5} = 4.36\) mm, menos de la mitad de lo nominal.
- Número de flautas / dientes, \(z\) (sin dimensiones)
- Cuántos filos de corte pasan por la obra por revolución. Típico: 2–3 para aluminio y plásticos (espacio para virutas), 4 para acero general, 5–8+ para acabado y trabajo de acero de alto avance. El recuento de flautas afecta la velocidad de avance directamente y la velocidad de corte en absoluto.
- Avance por diente / carga de viruta, \(f_z\) (mm/tooth; in/tooth)
- El espesor de material que cada diente individual extrae por revolución — la verdadera medida de cuán duro está trabajando cada borde. Demasiado bajo causa fricción, calor y desgaste rápido del borde; demasiado alto causa desportillado o rotura de herramienta.
- Avance por revolución, \(f_n\) (mm/rev; IPR)
- Cuánto avanza la mesa en una revolución del husillo: \(f_n = z \cdot f_z\). Útil para comparar herramientas con diferentes recuentos de flautas en el mismo trabajo.
- Velocidad de avance de la mesa, \(v_f\) (mm/min; IPM)
- La velocidad lineal programada como la palabra F en código G. Es el segundo resultado de esta calculadora: \(v_f = n \cdot z \cdot f_z\). Porque depende de \(n\), cualquier límite de RPM debe aplicarse antes de que se compute el avance, o la carga de viruta será mucho más alta de lo previsto.
- Profundidad radial de corte, \(a_e\) — también "paso lateral" o ancho de corte (mm; in)
- Cuán lejos la herramienta se engancha lateralmente en el material, medido perpendicular a la dirección de avance. \(a_e = D\) es una ranura completa; \(a_e = 0.05D\) es un acabado ligero o un paso trochoidal.
- Profundidad axial de corte, \(a_p\) — también profundidad de corte (mm; in)
- Cuán profundo la herramienta se engancha a lo largo de su eje, medido paralelo al eje de la herramienta. Juntos \(a_e\) y \(a_p\) establecen la velocidad de extracción de material: \(\mathrm{MRR} = a_e \cdot a_p \cdot v_f\), y por lo tanto la potencia del husillo y las fuerzas de corte.
- Adelgazamiento de virutas (radial)
- Cuando el enganche radial es menor que la mitad del diámetro (\(a_e < D/2\)), el arco de contacto de cada diente es corto y la viruta máxima que corta es más delgada que la \(f_z\) programada:
Para restaurar el espesor de viruta previsto en un paso radial ligero, el avance programado por diente se aumenta por el factor inverso:
$$f_{z,\text{prog}} = f_z \cdot \frac{D}{2\sqrt{a_e (D - a_e)} }$$Ejemplo: una herramienta de 12 mm con \(a_e = 1.2\) mm (10% paso lateral) da un factor de \(12 / (2\sqrt{1.2 \times 10.8}) = 12/7.2 = 1.67\), por lo que 0.05 mm/tooth se programaría como aproximadamente 0.083 mm/tooth. Ignorar el adelgazamiento de virutas es por qué los pasos de paso lateral ligero a menudo desgastan herramientas más rápido que las pesadas — el borde se frota y genera calor en lugar de formar una viruta.
- Fresado en escalada vs fresado convencional
- Fresado en escalada (rotación de herramienta y avance en la misma dirección en el punto de contacto) comienza cada viruta gruesa y termina delgada; da un acabado mejor y vida útil de herramienta en máquinas rígidas y sin juego. El fresado convencional es más seguro en máquinas con tornillos de avance sueltos. Ninguno cambia el cálculo de RPM, pero el fresado en escalada generalmente tolera el extremo superior de los rangos \(f_z\).
Preguntas frecuentes
¿Qué diámetro debo introducir? El diámetro efectivo de corte. En una fresa cilíndrica frontal coincide con el diámetro nominal; en una fresa de punta esférica trabajando a poca profundidad, el diámetro efectivo a esa profundidad de pasada es menor, así que las RPM deberán ser más altas.
¿Por qué me salen unas RPM imposibles? Las fresas pequeñas exigen velocidades de husillo altísimas. Una herramienta de 3 mm a 100 m/min necesita más de 10.000 RPM; si la máquina no llega, reduce el avance por diente en la misma proporción y cuenta con que la herramienta frotará en lugar de formar viruta limpia.
¿Es obligatorio indicar el avance por diente? No. Déjalo en cero si solo te interesan la velocidad del husillo y la velocidad superficial: las filas de avance simplemente mostrarán cero.