¿Qué es la tasa de arranque de material en torneado?
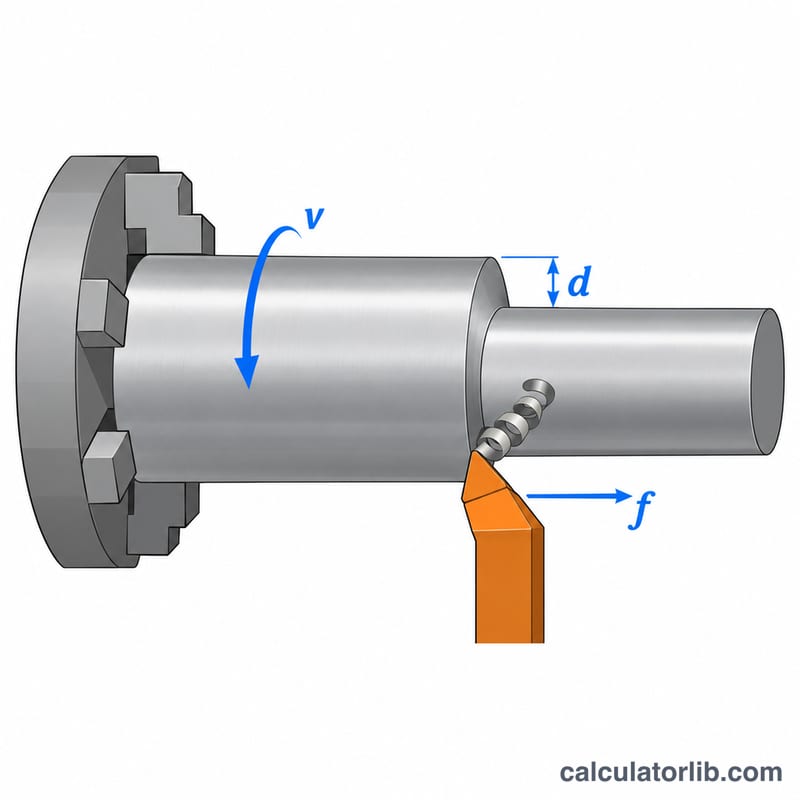
La tasa de arranque de material (MRR, por sus siglas en inglés) en una operación de torneado es el volumen de metal que una herramienta de corte monofilo retira de una pieza en rotación cada minuto. Es uno de los indicadores de productividad más importantes del mecanizado, ya que relaciona directamente los parámetros de corte con la rapidez con la que se desbasta o se acaba una pieza. Una MRR más alta implica una producción más rápida, pero también aumenta las fuerzas de corte, el calor, el desgaste de la herramienta y la demanda de potencia, por lo que los ingenieros la equilibran con la vida útil del filo y la calidad superficial.
Cómo usar esta calculadora
Introduce tres valores: la velocidad de corte \(v\) en metros por minuto, el avance \(f\) en milímetros por revolución y la profundidad de corte \(d\) en milímetros. La calculadora devuelve la MRR tanto en milímetros cúbicos por minuto como en centímetros cúbicos por minuto. Estos parámetros suelen proceder de las recomendaciones del fabricante de la herramienta para el material de la pieza y la calidad de la plaquita.
La fórmula explicada
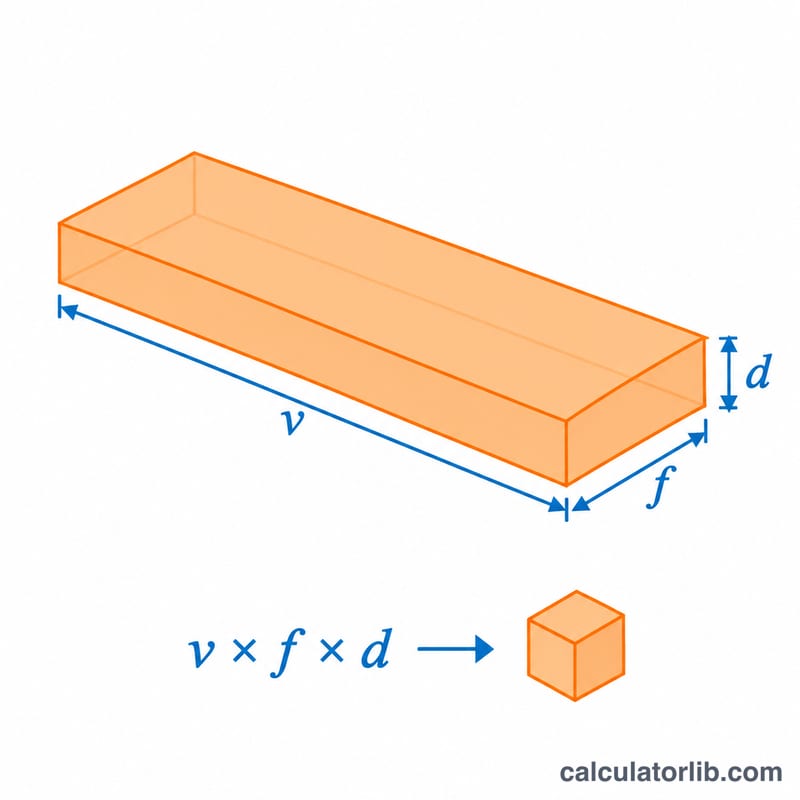
En el torneado, la sección transversal de la viruta equivale al avance multiplicado por la profundidad de corte, y el filo recorre la superficie a la velocidad de corte. Por tanto, la MRR es:
$$\text{MRR} = 1000 \times v \times f \times d$$
donde \(v\) = velocidad de corte (m/min), \(f\) = avance (mm/rev) y \(d\) = profundidad de corte (mm). El factor 1000 convierte la velocidad de corte de metros por minuto a milímetros por minuto, de modo que el resultado se obtiene en \(\text{mm}^3/\text{min}\).
Ejemplo resuelto
Supongamos que torneas acero a una velocidad de corte de 100 m/min, un avance de 0,2 mm/rev y una profundidad de corte de 2 mm:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
Esto equivale a \(40\,\text{cm}^3/\text{min}\) de material retirado.
Parámetros de corte típicos según el material de la pieza
La tabla muestra rangos iniciales generales para el torneado longitudinal exterior con plaquitas de metal duro recubiertas. Los grupos de materiales siguen la clasificación ISO 513 de materiales de pieza que usan los fabricantes de plaquitas: P = acero, M = acero inoxidable, K = fundición gris, N = no férreos, S = aleaciones resistentes al calor y titanio. Los rangos son aproximados y coinciden con datos de manuales técnicos como Machinery's Handbook y con catálogos de fabricantes. Suponen un montaje rígido, refrigerante por inundación y una calidad de plaquita y un rompevirutas adecuados.
| Material (grupo ISO) | Operación | Velocidad de corte \(v\) (m/min) | Avance \(f\) (mm/rev) | Profundidad de corte \(d\) (mm) |
|---|---|---|---|---|
| Acero de bajo carbono (P) | Desbaste | 180–300 | 0.25–0.5 | 2–6 |
| Acabado | 250–400 | 0.05–0.15 | 0.25–1 | |
| Acero aleado, recocido (P) | Desbaste | 120–220 | 0.2–0.4 | 2–5 |
| Acabado | 180–300 | 0.05–0.15 | 0.25–1 | |
| Acero inoxidable austenítico (M) | Desbaste | 120–200 | 0.2–0.4 | 1.5–4 |
| Acabado | 150–250 | 0.05–0.15 | 0.25–1 | |
| Fundición gris (K) | Desbaste | 150–250 | 0.25–0.5 | 2–6 |
| Acabado | 200–350 | 0.1–0.2 | 0.25–1 | |
| Aleaciones de aluminio (N) | Desbaste | 300–1000 | 0.2–0.5 | 2–6 |
| Acabado | 400–1500 | 0.05–0.15 | 0.25–1 | |
| Aleaciones de titanio, p. ej. Ti-6Al-4V (S) | Desbaste | 40–70 | 0.15–0.3 | 1–3 |
| Acabado | 50–90 | 0.05–0.15 | 0.25–1 |
Use estos valores solo como puntos de partida. Los valores correctos dependen de la calidad de la plaquita, el recubrimiento, el radio de punta y el rompevirutas, así como de la dureza del material, la potencia y la rigidez de la máquina, el voladizo de la pieza y el refrigerante. Consulte siempre los datos de corte recomendados por el fabricante de la plaquita, que normalmente aparecen impresos en la caja de la plaquita o en el catálogo. Empiece por la mitad inferior de un rango y ajuste según el desgaste de la herramienta, la formación de viruta y el acabado superficial. La potencia del husillo de la máquina también limita la cantidad de material que puede arrancar, así que asegúrese de que la máquina pueda suministrar la potencia necesaria para la MRR (tasa de arranque de material) que planea.
Comparación de MRR: desbaste frente a acabado en distintos materiales
Cada escenario siguiente usa parámetros típicos de metal duro de los rangos anteriores. La tasa de arranque de material (MRR) se calcula con
$$\text{MRR} = 1000 \cdot v \cdot f \cdot d$$Aquí \(v\) está en m/min y \(f\) en mm/rev, así que el factor 1000 convierte metros en milímetros. \(d\) está en mm. Para obtener cm³/min, divida el resultado en mm³/min entre 1000.
| Escenario | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | Cálculo | MRR (mm³/min) | MRR (cm³/min) |
|---|---|---|---|---|---|---|
| Desbaste de aleación de aluminio | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| Desbaste de acero | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| Acabado de acero | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| Desbaste de acero inoxidable | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| Desbaste de aleación de titanio | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
El desbaste elimina mucho más material por minuto que el acabado. En acero, la pasada de desbaste anterior arranca 180 cm³/min y la de acabado solo 12.5 cm³/min, unas 14 veces menos. Esto se debe a que el acabado usa un avance y una profundidad de corte mucho menores para conseguir un buen acabado superficial y precisión dimensional. El material importa tanto como los parámetros: el aluminio puede mecanizarse a alta velocidad, mientras que el titanio necesita velocidades de corte bajas para controlar el calor y el desgaste de la herramienta, por lo que su MRR es mucho menor. Una estrategia habitual es eliminar la mayor parte del sobrante con pasadas de desbaste de alta MRR y dejar una sobremedida pequeña y uniforme para una única pasada de acabado.
Preguntas frecuentes
¿Por qué se multiplica por 1000? La velocidad de corte se expresa en m/min, mientras que el avance y la profundidad están en mm. Convertir la velocidad a mm/min mantiene todas las longitudes en la misma unidad y da un volumen en \(\text{mm}^3/\text{min}\).
¿Una MRR más alta siempre conviene? No siempre. Forzar demasiado la MRR eleva la temperatura y la fuerza de corte, lo que acorta la vida de la herramienta y arriesga un mal acabado, así que debe mantenerse dentro de los límites de potencia de la máquina y de la herramienta.
¿Sirve para desbaste y acabado? Sí. Las pasadas de desbaste emplean una gran profundidad y avance para conseguir una MRR alta, mientras que las de acabado usan valores pequeños para garantizar precisión y calidad superficial.