Qu'est-ce que le débit de copeaux en tournage ?
En tournage, le débit de copeaux (MRR, pour Débit de copeaux) désigne le volume de métal qu'un outil de coupe à arête unique retire chaque minute d'une pièce en rotation. C'est l'un des principaux indicateurs de productivité en usinage : il relie directement les paramètres de coupe à la rapidité avec laquelle une pièce est ébauchée ou finie. Un débit de copeaux élevé accélère la production, mais il accroît aussi les efforts de coupe, la chaleur, l'usure de l'outil et la puissance requise ; les ingénieurs doivent donc l'équilibrer avec la durée de vie de l'outil et la qualité de surface.
Comment utiliser ce calculateur
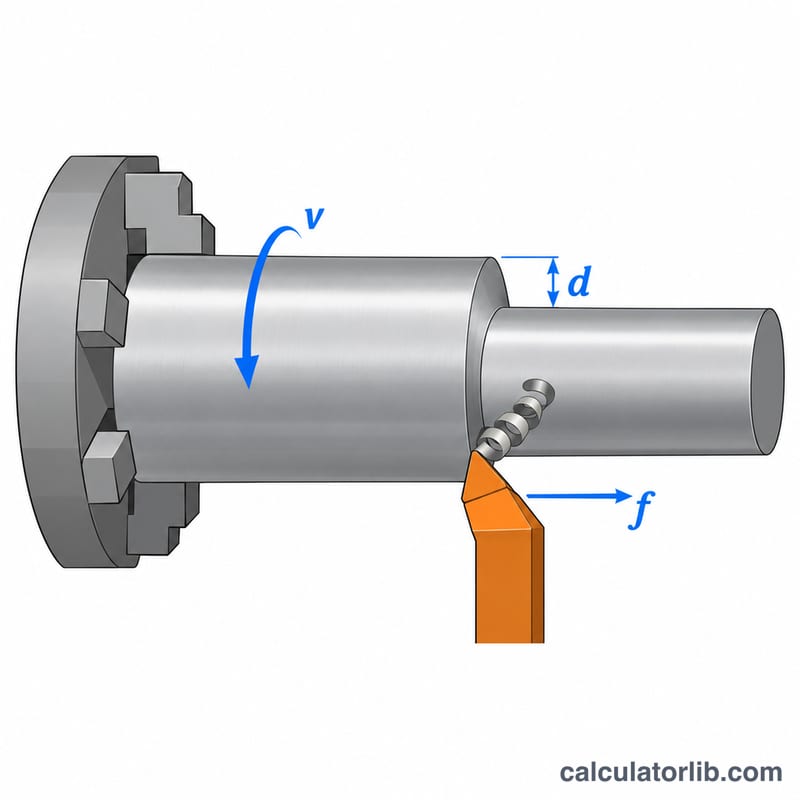
Saisissez trois valeurs : la vitesse de coupe \(v\) en mètres par minute, l'avance \(f\) en millimètres par tour et la profondeur de passe \(d\) en millimètres. Le calculateur affiche le débit de copeaux à la fois en millimètres cubes par minute et en centimètres cubes par minute. Ces paramètres proviennent généralement des recommandations du fabricant de l'outil, établies selon la matière de la pièce et la nuance de la plaquette.
La formule expliquée
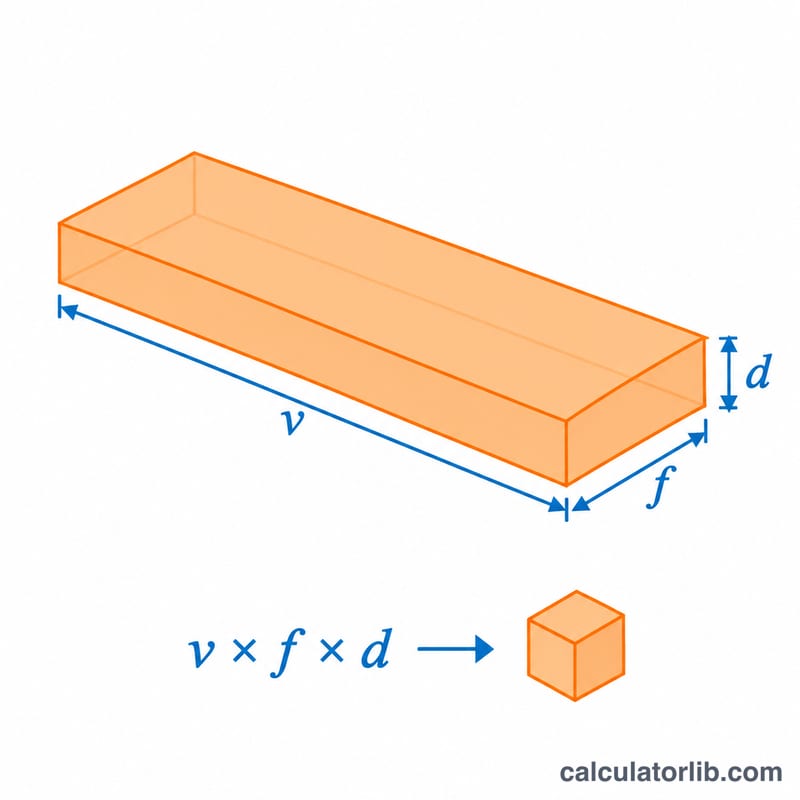
En tournage, la section du copeau est égale au produit de l'avance par la profondeur de passe, tandis que l'arête de coupe balaie la surface à la vitesse de coupe. Le débit de copeaux s'écrit donc :
$$\text{MRR} = 1000 \times v \times f \times d$$
où \(v\) = vitesse de coupe (m/min), \(f\) = avance (mm/tr) et \(d\) = profondeur de passe (mm). Le facteur 1000 convertit la vitesse de coupe de mètres par minute en millimètres par minute, afin que le résultat soit exprimé en \(\text{mm}^3/\text{min}\).
Exemple chiffré
Supposons que vous tourniez de l'acier à une vitesse de coupe de 100 m/min, avec une avance de 0,2 mm/tr et une profondeur de passe de 2 mm :
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
Cela représente \(40\,\text{cm}^3/\text{min}\) de matière enlevée.
Paramètres de coupe typiques selon le matériau de la pièce
Le tableau donne des plages de départ générales pour le tournage longitudinal extérieur avec des plaquettes en carbure revêtu. Les groupes de matériaux suivent la classification ISO 513 des matériaux de pièces utilisée par les fabricants de plaquettes : P = acier, M = acier inoxydable, K = fonte, N = non ferreux, S = alliages résistant à la chaleur et titane. Les plages sont approximatives et conformes aux données de manuels de référence tels que le Machinery's Handbook et aux catalogues des fabricants. Elles supposent un montage rigide, un arrosage abondant, une nuance de plaquette adaptée et un brise-copeaux approprié.
| Matériau (groupe ISO) | Opération | Vitesse de coupe \(v\) (m/min) | Avance \(f\) (mm/rev) | Profondeur de passe \(d\) (mm) |
|---|---|---|---|---|
| Acier à faible teneur en carbone (P) | Ébauche | 180–300 | 0.25–0.5 | 2–6 |
| Finition | 250–400 | 0.05–0.15 | 0.25–1 | |
| Acier allié, recuit (P) | Ébauche | 120–220 | 0.2–0.4 | 2–5 |
| Finition | 180–300 | 0.05–0.15 | 0.25–1 | |
| Acier inoxydable austénitique (M) | Ébauche | 120–200 | 0.2–0.4 | 1.5–4 |
| Finition | 150–250 | 0.05–0.15 | 0.25–1 | |
| Fonte grise (K) | Ébauche | 150–250 | 0.25–0.5 | 2–6 |
| Finition | 200–350 | 0.1–0.2 | 0.25–1 | |
| Alliages d'aluminium (N) | Ébauche | 300–1000 | 0.2–0.5 | 2–6 |
| Finition | 400–1500 | 0.05–0.15 | 0.25–1 | |
| Alliages de titane, p. ex. Ti-6Al-4V (S) | Ébauche | 40–70 | 0.15–0.3 | 1–3 |
| Finition | 50–90 | 0.05–0.15 | 0.25–1 |
Utilisez ces valeurs uniquement comme points de départ. Les valeurs adaptées dépendent de la nuance de la plaquette, de son revêtement, de son rayon de bec et de son brise-copeaux, ainsi que de la dureté du matériau, de la puissance et de la rigidité de la machine, du porte-à-faux de la pièce et de l'arrosage. Vérifiez toujours les données de coupe recommandées par le fabricant de la plaquette, généralement imprimées sur la boîte des plaquettes ou dans le catalogue. Commencez dans la moitié inférieure d'une plage, puis ajustez selon l'usure de l'outil, la formation des copeaux et l'état de surface. La puissance de broche de la machine limite aussi la quantité de matière que vous pouvez enlever ; assurez-vous donc que la machine peut fournir la puissance nécessaire au débit d'enlèvement de matière (MRR) prévu.
Comparaison du MRR : ébauche et finition selon les matériaux
Chaque scénario ci-dessous utilise des paramètres typiques pour le carbure, tirés des plages ci-dessus. Le débit d'enlèvement de matière (MRR) est calculé avec
$$\text{MRR} = 1000 \cdot v \cdot f \cdot d$$Ici \(v\) est en m/min et \(f\) en mm/rev, donc le facteur 1000 convertit les mètres en millimètres. \(d\) est en mm. Pour obtenir des cm³/min, divisez le résultat en mm³/min par 1000.
| Scénario | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | Calcul | MRR (mm³/min) | MRR (cm³/min) |
|---|---|---|---|---|---|---|
| Ébauche d'alliage d'aluminium | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| Ébauche d'acier | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| Finition d'acier | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| Ébauche d'acier inoxydable | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| Ébauche d'alliage de titane | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
L'ébauche enlève beaucoup plus de matière par minute que la finition. Dans l'acier, la passe d'ébauche ci-dessus enlève 180 cm³/min et la passe de finition seulement 12.5 cm³/min, soit environ 14 fois moins. C'est parce que la finition utilise une avance et une profondeur de passe beaucoup plus petites afin d'obtenir un bon état de surface et une bonne précision dimensionnelle. Le matériau compte tout autant : l'aluminium peut être usiné à grande vitesse, alors que le titane nécessite des vitesses de coupe faibles pour maîtriser la chaleur et l'usure de l'outil, si bien que son MRR est beaucoup plus bas. Une stratégie courante consiste à enlever l'essentiel de la surépaisseur par des passes d'ébauche à MRR élevé, puis à laisser une surépaisseur faible et régulière pour une seule passe de finition.
Questions fréquentes
Pourquoi multiplier par 1000 ? La vitesse de coupe est donnée en m/min, alors que l'avance et la profondeur de passe sont en mm. Convertir la vitesse en mm/min ramène toutes les longueurs à la même unité et donne un volume en \(\text{mm}^3/\text{min}\).
Un débit de copeaux plus élevé est-il toujours souhaitable ? Pas nécessairement. Pousser le débit de copeaux trop loin fait monter la température et les efforts de coupe, ce qui réduit la durée de vie de l'outil et risque de dégrader l'état de surface ; il doit donc rester dans les limites de puissance de la machine et de l'outil.
Peut-on l'utiliser pour l'ébauche et la finition ? Oui. Les passes d'ébauche emploient une grande profondeur et une avance élevée pour obtenir un débit de copeaux important, tandis que les passes de finition utilisent de faibles valeurs pour garantir la précision et la qualité de surface.