Tốc độ bóc tách vật liệu khi tiện là gì?
Tốc độ bóc tách vật liệu (MRR) trong nguyên công tiện là thể tích kim loại mà dao tiện một lưỡi cắt hớt đi khỏi phôi đang quay trong mỗi phút. Đây là một trong những chỉ số năng suất quan trọng nhất của gia công cắt gọt, bởi nó gắn trực tiếp các thông số cắt với tốc độ gia công thô hay gia công tinh một chi tiết. MRR càng cao thì sản xuất càng nhanh, nhưng đồng thời lực cắt, nhiệt, độ mòn dao và công suất tiêu thụ cũng tăng theo; vì vậy người kỹ sư luôn phải cân đối giữa MRR với tuổi bền dao và chất lượng bề mặt.
Cách sử dụng máy tính này
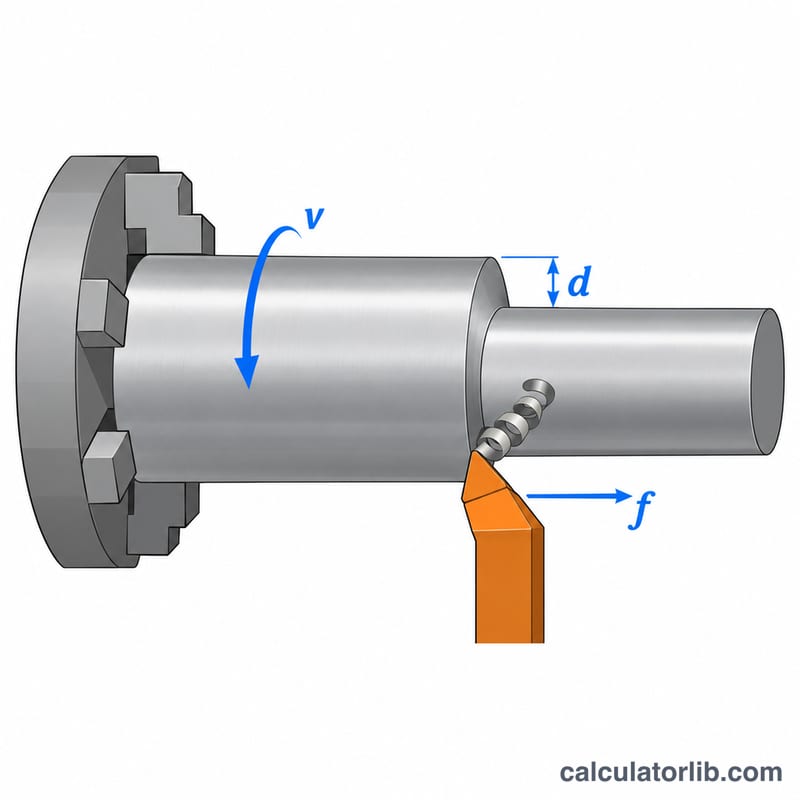
Bạn nhập ba giá trị: tốc độ cắt \(v\) tính bằng mét trên phút, lượng chạy dao \(f\) tính bằng milimét trên mỗi vòng quay, và chiều sâu cắt \(d\) tính bằng milimét. Máy tính sẽ trả về MRR theo cả milimét khối trên phút lẫn centimét khối trên phút. Các thông số này thường được lấy từ khuyến nghị của nhà sản xuất dao, tương ứng với vật liệu phôi và cấp mảnh dao (insert) đang dùng.
Giải thích công thức
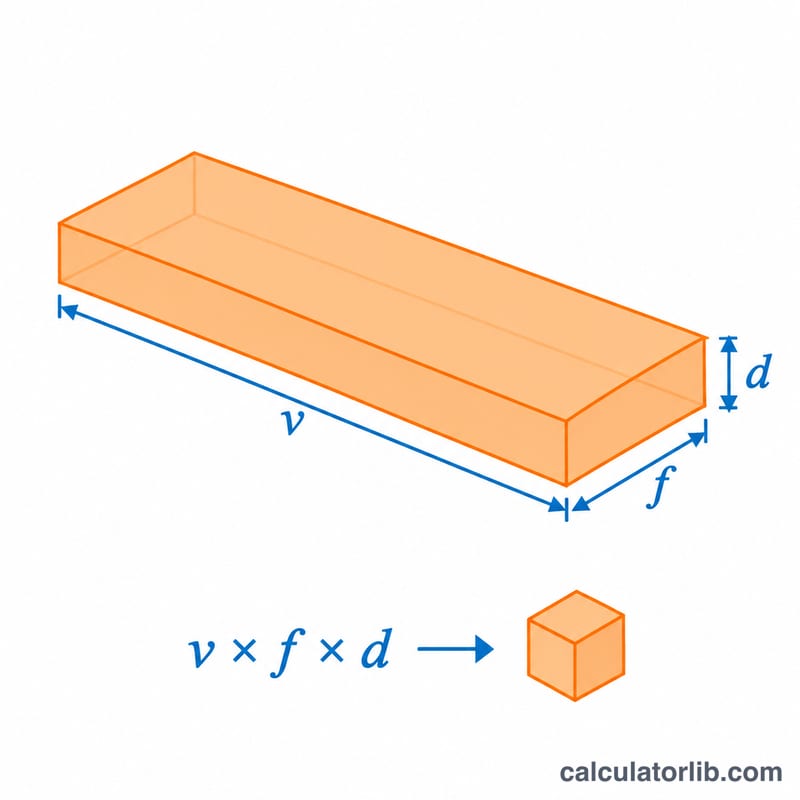
Khi tiện, tiết diện phoi bằng lượng chạy dao nhân với chiều sâu cắt, còn lưỡi cắt thì quét dọc theo bề mặt phôi với vận tốc bằng tốc độ cắt. Nhờ đó, MRR được xác định như sau:
$$\text{MRR} = 1000 \times v \times f \times d$$
trong đó \(v\) = tốc độ cắt (m/min), \(f\) = lượng chạy dao (mm/rev), và \(d\) = chiều sâu cắt (mm). Hệ số 1000 dùng để quy đổi tốc độ cắt từ mét trên phút sang milimét trên phút, nhờ đó kết quả thu được có đơn vị \(\text{mm}^3/\text{min}\).
Ví dụ minh họa
Giả sử bạn tiện thép với tốc độ cắt 100 m/min, lượng chạy dao 0,2 mm/rev và chiều sâu cắt 2 mm:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
Giá trị này tương đương \(40\,\text{cm}^3/\text{min}\) vật liệu được hớt đi.
Thông số cắt điển hình theo vật liệu phôi
Bảng liệt kê các dải giá trị khởi đầu chung cho tiện dọc ngoài bằng mảnh dao cacbua phủ. Các nhóm vật liệu theo phân loại phôi ISO 513 mà nhà sản xuất mảnh dao sử dụng: P = thép, M = thép không gỉ, K = gang, N = kim loại màu, S = hợp kim chịu nhiệt và titan. Các dải giá trị chỉ mang tính gần đúng, phù hợp với dữ liệu trong các tài liệu như Machinery's Handbook và catalogue của nhà sản xuất. Chúng giả định hệ thống gá đặt cứng vững, dùng dung dịch làm mát tưới ngập và có mảnh dao, cấp vật liệu và rãnh bẻ phoi phù hợp.
| Vật liệu (nhóm ISO) | Nguyên công | Tốc độ cắt \(v\) (m/min) | Lượng chạy dao \(f\) (mm/vòng) | Chiều sâu cắt \(d\) (mm) |
|---|---|---|---|---|
| Thép cacbon thấp (P) | Thô | 180–300 | 0.25–0.5 | 2–6 |
| Tinh | 250–400 | 0.05–0.15 | 0.25–1 | |
| Thép hợp kim, đã ủ (P) | Thô | 120–220 | 0.2–0.4 | 2–5 |
| Tinh | 180–300 | 0.05–0.15 | 0.25–1 | |
| Thép không gỉ austenit (M) | Thô | 120–200 | 0.2–0.4 | 1.5–4 |
| Tinh | 150–250 | 0.05–0.15 | 0.25–1 | |
| Gang xám (K) | Thô | 150–250 | 0.25–0.5 | 2–6 |
| Tinh | 200–350 | 0.1–0.2 | 0.25–1 | |
| Hợp kim nhôm (N) | Thô | 300–1000 | 0.2–0.5 | 2–6 |
| Tinh | 400–1500 | 0.05–0.15 | 0.25–1 | |
| Hợp kim titan, ví dụ Ti-6Al-4V (S) | Thô | 40–70 | 0.15–0.3 | 1–3 |
| Tinh | 50–90 | 0.05–0.15 | 0.25–1 |
Chỉ dùng các số liệu này làm điểm xuất phát. Giá trị phù hợp phụ thuộc vào cấp mảnh dao, lớp phủ, bán kính mũi dao và rãnh bẻ phoi, cũng như độ cứng của vật liệu, công suất và độ cứng vững của máy, độ nhô ra của phôi và dung dịch làm mát. Luôn kiểm tra dữ liệu cắt khuyến nghị của nhà sản xuất mảnh dao, thường được in trên hộp mảnh dao hoặc trong catalogue. Bắt đầu ở nửa dưới của dải giá trị, sau đó điều chỉnh dựa trên độ mòn dụng cụ, hình thành phoi và độ hoàn thiện bề mặt. Công suất trục chính của máy cũng giới hạn lượng vật liệu có thể bóc tách, vì vậy hãy đảm bảo máy có thể cung cấp đủ công suất cho tốc độ bóc tách vật liệu (MRR) mà bạn dự định.
So sánh MRR: tiện thô và tiện tinh theo từng vật liệu
Mỗi kịch bản dưới đây dùng thông số cacbua điển hình trong các dải giá trị ở trên. Tốc độ bóc tách vật liệu (MRR) được tính theo công thức
$$\text{MRR} = 1000 \cdot v \cdot f \cdot d$$Ở đây \(v\) tính bằng m/min và \(f\) tính bằng mm/vòng, nên hệ số 1000 chuyển đổi mét thành milimét. \(d\) tính bằng mm. Để đổi sang cm³/phút, chia kết quả tính theo mm³/phút cho 1000.
| Kịch bản | \(v\) (m/min) | \(f\) (mm/vòng) | \(d\) (mm) | Phép tính | MRR (mm³/phút) | MRR (cm³/phút) |
|---|---|---|---|---|---|---|
| Tiện thô hợp kim nhôm | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| Tiện thô thép | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| Tiện tinh thép | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| Tiện thô thép không gỉ | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| Tiện thô hợp kim titan | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
Tiện thô bóc tách nhiều vật liệu hơn hẳn trong mỗi phút so với tiện tinh. Với thép, lượt tiện thô ở trên bóc tách 180 cm³/phút, còn lượt tiện tinh chỉ 12.5 cm³/phút, tức ít hơn khoảng 14 lần. Lý do là tiện tinh dùng lượng chạy dao và chiều sâu cắt nhỏ hơn nhiều để đạt bề mặt hoàn thiện tốt và độ chính xác kích thước. Vật liệu cũng quan trọng không kém: nhôm có thể cắt ở tốc độ cao, còn titan cần tốc độ cắt thấp để kiểm soát nhiệt và độ mòn dụng cụ, nên MRR của nó thấp hơn nhiều. Một chiến lược phổ biến là bóc phần lớn lượng dư bằng các lượt tiện thô có MRR cao, rồi để lại một lượng dư nhỏ, đều nhau cho một lượt tiện tinh.
Câu hỏi thường gặp
Vì sao phải nhân với 1000? Tốc độ cắt được cho theo m/min, trong khi lượng chạy dao và chiều sâu cắt lại tính bằng mm. Việc quy đổi tốc độ sang mm/min giúp đưa mọi chiều dài về cùng một đơn vị, nhờ đó ta thu được thể tích theo \(\text{mm}^3/\text{min}\).
MRR càng cao có phải lúc nào cũng tốt hơn? Không hẳn. Đẩy MRR lên quá mức sẽ làm tăng nhiệt độ và lực cắt, rút ngắn tuổi bền dao và dễ khiến bề mặt kém chất lượng; vì vậy MRR phải nằm trong giới hạn công suất máy và khả năng chịu tải của dao.
Có dùng được cho cả tiện thô lẫn tiện tinh không? Có. Bước tiện thô dùng chiều sâu cắt và lượng chạy dao lớn để đạt MRR cao, còn bước tiện tinh dùng các giá trị nhỏ nhằm bảo đảm độ chính xác và chất lượng bề mặt.