旋削における材料除去率(MRR)とは
旋削加工における材料除去率(MRR:Material Removal Rate)とは、1本のバイト(単刃工具)が回転するワークから1分間に削り取る金属の体積のことです。機械加工の生産性を測る最も重要な指標の一つで、切削条件と「部品をどれだけ速く荒削り・仕上げできるか」を直接結び付けます。MRRが大きいほど加工は速く進みますが、その分だけ切削抵抗・発熱・工具摩耗・必要動力も増えるため、技術者は工具寿命や仕上げ面の品質とのバランスを取りながら決めていきます。
この計算ツールの使い方
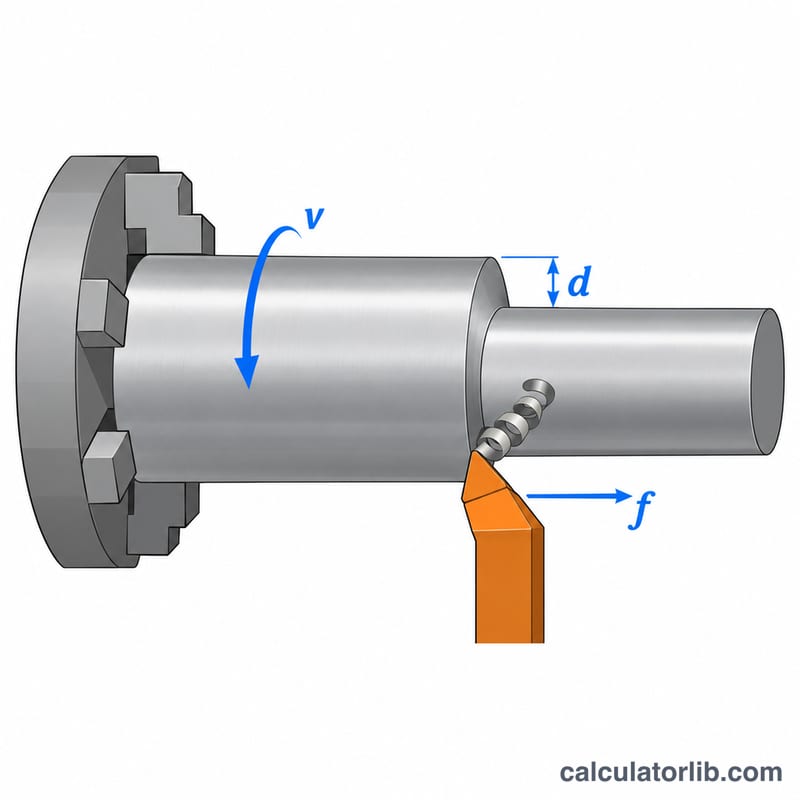
切削速度 \(v\)(m/min)、送り \(f\)(mm/rev)、切込み \(d\)(mm)の3つの値を入力してください。MRRが mm³/min と cm³/min の両方の単位で表示されます。これらの値は通常、被削材やインサート(チップ)の材種に応じた工具メーカーの推奨切削条件から求めます。
計算式の解説
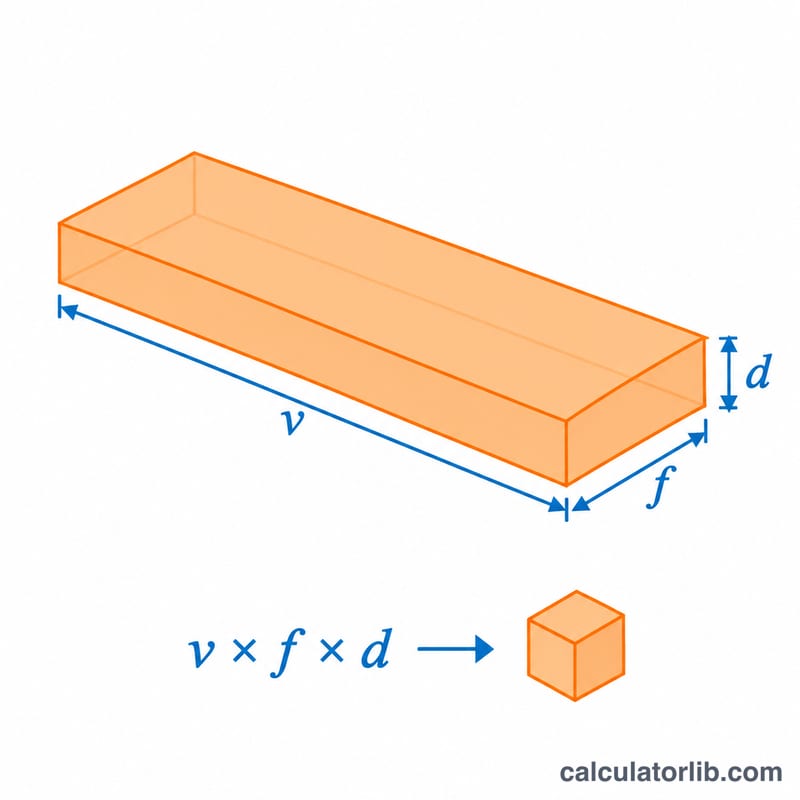
旋削では切りくずの断面積が「送り×切込み」に等しく、切れ刃が切削速度でワーク表面を移動していきます。したがってMRRは次式で表されます:
$$\text{MRR} = 1000 \times v \times f \times d$$
ここで \(v\) = 切削速度(m/min)、\(f\) = 送り(mm/rev)、\(d\) = 切込み(mm)です。係数1000は、切削速度をメートル毎分からミリメートル毎分へ換算するためのもので、これにより答えが \(\text{mm}^3/\text{min}\) の単位で得られます。
計算例
例として、鋼を切削速度100 m/min、送り0.2 mm/rev、切込み2 mmで旋削する場合を考えてみましょう:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
これは \(40\,\text{cm}^3/\text{min}\) の材料を除去していることに相当します。
被削材別の代表的な切削条件
この表は、コーティング超硬インサートを用いた外径縦旋削の一般的な開始範囲を示しています。材料グループは、インサートメーカーが使用する ISO 513 の被削材分類に従っています。P = 鋼、M = ステンレス鋼、K = 鋳鉄、N = 非鉄金属、S = 耐熱合金およびチタン。これらの範囲は概算値であり、『Machinery's Handbook』などの便覧やメーカーカタログのデータに沿っています。剛性の高い取付け、フラッド給油、適切なインサート材種およびチップブレーカーを前提としています。
| 材料(ISO グループ) | 加工 | 切削速度 \(v\) (m/min) | 送り \(f\) (mm/rev) | 切込み \(d\) (mm) |
|---|---|---|---|---|
| 低炭素鋼 (P) | 荒加工 | 180–300 | 0.25–0.5 | 2–6 |
| 仕上げ | 250–400 | 0.05–0.15 | 0.25–1 | |
| 焼なまし合金鋼 (P) | 荒加工 | 120–220 | 0.2–0.4 | 2–5 |
| 仕上げ | 180–300 | 0.05–0.15 | 0.25–1 | |
| オーステナイト系ステンレス鋼 (M) | 荒加工 | 120–200 | 0.2–0.4 | 1.5–4 |
| 仕上げ | 150–250 | 0.05–0.15 | 0.25–1 | |
| ねずみ鋳鉄 (K) | 荒加工 | 150–250 | 0.25–0.5 | 2–6 |
| 仕上げ | 200–350 | 0.1–0.2 | 0.25–1 | |
| アルミニウム合金 (N) | 荒加工 | 300–1000 | 0.2–0.5 | 2–6 |
| 仕上げ | 400–1500 | 0.05–0.15 | 0.25–1 | |
| チタン合金(例: Ti-6Al-4V) (S) | 荒加工 | 40–70 | 0.15–0.3 | 1–3 |
| 仕上げ | 50–90 | 0.05–0.15 | 0.25–1 |
上記の数値は出発点としてのみ使用してください。適切な値は、インサート材種、コーティング、ノーズR、チップブレーカーに加え、被削材の硬さ、機械の動力と剛性、ワークの突き出し長さ、クーラントによって変わります。必ずインサートメーカーが推奨する切削データを確認してください。通常はインサートの箱やカタログに記載されています。範囲の下半分から始め、工具摩耗、切屑の形状、表面粗さに応じて調整してください。工作機械の主軸動力も除去できる材料量を制限するため、計画している材料除去率(MRR)に必要な動力を機械が供給できることを確認してください。
荒加工と仕上げの材料除去率(MRR)比較:材料別
以下の各シナリオは、上記の範囲から代表的な超硬工具の条件を用いています。材料除去率は次の式で計算します。
$$\text{材料除去率} = 1000 \cdot v \cdot f \cdot d$$ここで \(v\) は m/min、\(f\) は mm/rev の単位です。係数 1000 は、メートルをミリメートルに換算するためのものです。\(d\) は mm です。cm³/min に換算するには、mm³/min の結果を 1000 で割ってください。
| シナリオ | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | 計算 | 材料除去率 (mm³/min) | 材料除去率 (cm³/min) |
|---|---|---|---|---|---|---|
| アルミニウム合金 荒加工 | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| 鋼 荒加工 | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| 鋼 仕上げ | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| ステンレス鋼 荒加工 | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| チタン合金 荒加工 | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
荒加工は、仕上げに比べて単位時間あたりにはるかに多くの材料を除去します。鋼では、上記の荒加工パスが 180 cm³/min を除去するのに対し、仕上げパスはわずか 12.5 cm³/min で、約14分の1です。これは、仕上げでは良好な表面粗さと寸法精度を得るために、送りと切込みをはるかに小さくしているためです。材料による違いも同じくらい重要です。アルミニウムは高速で切削できますが、チタンは熱と工具摩耗を抑えるために低い切削速度が必要なため、その材料除去率ははるかに低くなります。一般的な戦略は、取り代の大部分を材料除去率の高い荒加工パスで除去し、仕上げ用に小さく均一な取り代を残して、1回の仕上げパスで仕上げることです。
よくある質問
なぜ1000を掛けるのですか? 切削速度は m/min、送りと切込みは mm で与えられます。速度を mm/min に換算すると長さの単位がすべてそろい、体積が \(\text{mm}^3/\text{min}\) で得られます。
MRRは大きければ大きいほど良いのですか? 必ずしもそうとは限りません。MRRを上げすぎると温度や切削抵抗が高くなり、工具寿命が縮んで仕上げ面が荒れるおそれがあります。そのため、機械の動力や工具の限界内に収めることが大切です。
荒加工にも仕上げ加工にも使えますか? はい。荒加工では切込みと送りを大きくとって高いMRRを狙い、仕上げ加工では精度と面品質を優先して小さい値を用います。