선반 가공의 소재 제거율(MRR)이란?
소재 제거율(MRR, Material Removal Rate)은 선반에서 회전하는 공작물을 단인 바이트(인서트)로 깎을 때, 1분 동안 깎여 나가는 금속의 부피입니다. 절삭 조건이 황삭이나 정삭 속도에 얼마나 영향을 주는지 바로 보여 주기 때문에 가공 생산성을 판단하는 핵심 지표로 쓰입니다. MRR이 높으면 가공 시간은 줄어듭니다. 하지만 절삭력, 절삭열, 공구 마모, 소요 동력도 함께 늘어납니다. 그래서 현장에서는 공구 수명과 표면 품질을 고려해 적정한 수준을 찾습니다.
계산기 사용 방법
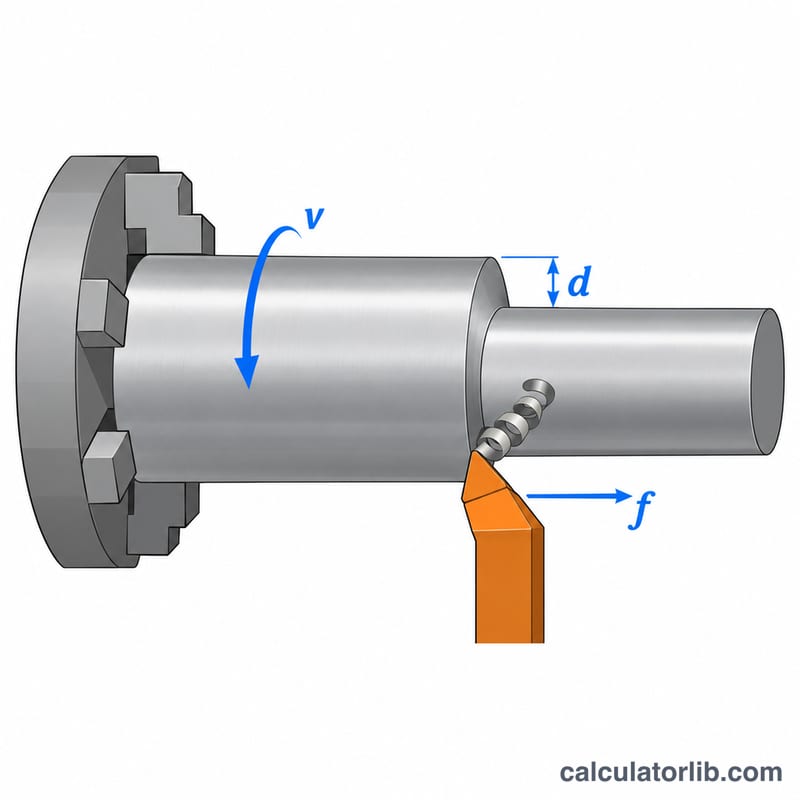
값은 세 가지만 입력하면 됩니다. 절삭속도 \(v\)(m/min), 회전당 이송 \(f\)(mm/rev), 절삭깊이 \(d\)(mm)입니다. 그러면 MRR이 mm³/min과 cm³/min 두 단위로 함께 나옵니다. 입력값은 보통 공구 제조사 카탈로그에서 공작물 재질과 인서트 재종에 맞는 권장 절삭 조건을 찾아 쓰면 됩니다.
계산 공식 알아보기
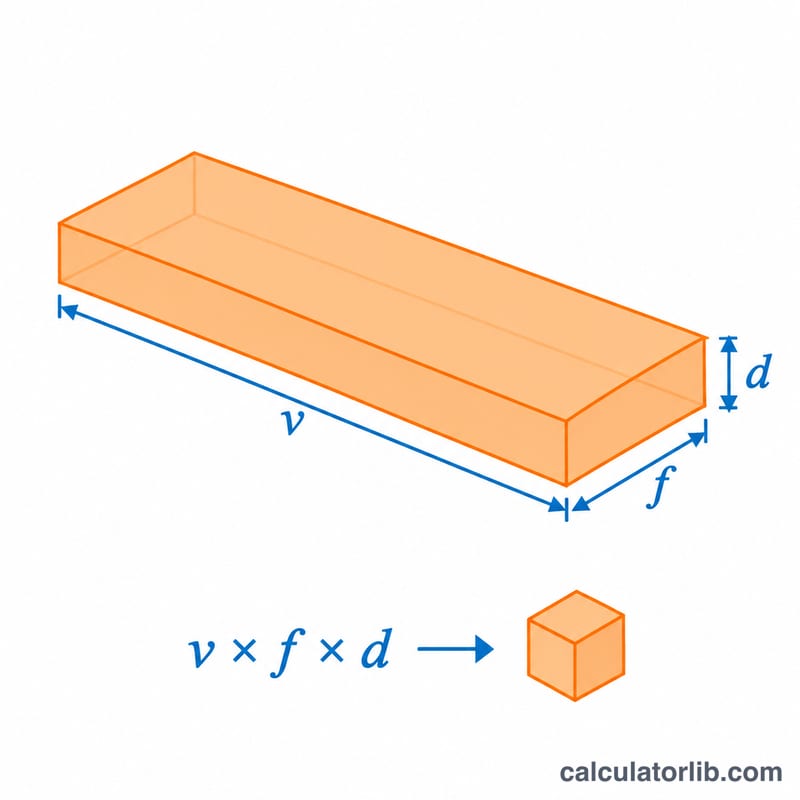
선반 가공에서 칩의 단면적은 이송에 절삭깊이를 곱한 값입니다. 절삭날은 이 단면을 유지한 채 절삭속도로 공작물 표면을 따라 지나갑니다. 따라서 MRR은 다음과 같습니다.
$$\text{MRR} = 1000 \times v \times f \times d$$
여기서 \(v\)는 절삭속도(m/min), \(f\)는 이송(mm/rev), \(d\)는 절삭깊이(mm)입니다. 1000은 절삭속도 단위를 m/min에서 mm/min으로 바꾸는 계수입니다. 이렇게 단위를 맞춰야 결과가 \(\text{mm}^3/\text{min}\) 단위로 나옵니다.
계산 예시
강재를 절삭속도 100 m/min, 이송 0.2 mm/rev, 절삭깊이 2 mm로 선삭하는 경우를 예로 들어 보겠습니다.
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
cm³로 바꾸면 1분에 \(40\,\text{cm}^3/\text{min}\)만큼 소재가 깎여 나갑니다.
재료별 일반 절삭 조건
이 표는 코팅 초경 인서트를 사용한 외경 종방향 선삭의 일반적인 시작 범위를 제시합니다. 재료 그룹은 인서트 제조사들이 사용하는 ISO 513 피삭재 분류를 따릅니다: P = 강, M = 스테인리스강, K = 주철, N = 비철금속, S = 내열합금 및 티타늄. 범위는 대략적인 값이며, Machinery's Handbook(머시너리스 핸드북)과 같은 핸드북 데이터 및 제조사 카탈로그와 일치합니다. 강성이 높은 설치 상태, 다량 냉각수(플러드 쿨런트), 적합한 인서트 등급과 칩 브레이커를 전제로 합니다.
| 재료(ISO 그룹) | 작업 | 절삭 속도 \(v\) (m/min) | 이송 \(f\) (mm/rev) | 절삭 깊이 \(d\) (mm) |
|---|---|---|---|---|
| 저탄소강 (P) | 황삭 | 180–300 | 0.25–0.5 | 2–6 |
| 정삭 | 250–400 | 0.05–0.15 | 0.25–1 | |
| 풀림 처리된 합금강 (P) | 황삭 | 120–220 | 0.2–0.4 | 2–5 |
| 정삭 | 180–300 | 0.05–0.15 | 0.25–1 | |
| 오스테나이트계 스테인리스강 (M) | 황삭 | 120–200 | 0.2–0.4 | 1.5–4 |
| 정삭 | 150–250 | 0.05–0.15 | 0.25–1 | |
| 회주철 (K) | 황삭 | 150–250 | 0.25–0.5 | 2–6 |
| 정삭 | 200–350 | 0.1–0.2 | 0.25–1 | |
| 알루미늄 합금 (N) | 황삭 | 300–1000 | 0.2–0.5 | 2–6 |
| 정삭 | 400–1500 | 0.05–0.15 | 0.25–1 | |
| 티타늄 합금, 예: Ti-6Al-4V (S) | 황삭 | 40–70 | 0.15–0.3 | 1–3 |
| 정삭 | 50–90 | 0.05–0.15 | 0.25–1 |
이 수치는 시작점으로만 사용하십시오. 적절한 값은 인서트 등급, 코팅, 노즈 반경, 칩 브레이커, 그리고 재료의 경도, 기계의 동력과 강성, 공작물 돌출 길이, 냉각수에 따라 달라집니다. 항상 인서트 제조사가 권장하는 절삭 데이터를 확인하십시오. 이 데이터는 보통 인서트 상자나 카탈로그에 인쇄되어 있습니다. 범위의 하위 절반에서 시작한 뒤, 공구 마모, 칩 형성, 표면 조도에 따라 조정하십시오. 공작기계의 주축 동력 또한 제거할 수 있는 재료의 양을 제한하므로, 계획한 재료 제거율(MRR)에 필요한 동력을 기계가 공급할 수 있는지 반드시 확인하십시오.
재료별 황삭과 정삭의 재료 제거율 비교
아래 각 시나리오는 위 범위의 일반적인 초경 조건을 사용합니다. 재료 제거율(MRR)은 다음 식으로 계산합니다
$$\text{재료 제거율} = 1000 \cdot v \cdot f \cdot d$$여기서 \(v\)는 m/min 단위, \(f\)는 mm/rev 단위입니다. 따라서 계수 1000은 미터를 밀리미터로 바꿔 줍니다. \(d\)는 mm 단위입니다. cm³/min 단위로 구하려면 mm³/min 결과를 1000으로 나누십시오.
| 시나리오 | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | 계산식 | 재료 제거율 (mm³/min) | 재료 제거율 (cm³/min) |
|---|---|---|---|---|---|---|
| 알루미늄 합금 황삭 | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| 강 황삭 | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| 강 정삭 | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| 스테인리스강 황삭 | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| 티타늄 합금 황삭 | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
황삭은 정삭보다 분당 훨씬 많은 재료를 제거합니다. 강에서 위의 황삭 공정은 180 cm³/min을 제거하고 정삭 공정은 12.5 cm³/min만 제거하여, 약 14배 차이가 납니다. 정삭은 좋은 표면 조도와 치수 정밀도를 얻기 위해 훨씬 작은 이송과 절삭 깊이를 사용하기 때문입니다. 재료 특성도 똑같이 중요합니다. 알루미늄은 고속으로 절삭할 수 있는 반면, 티타늄은 열과 공구 마모를 억제하려면 낮은 절삭 속도가 필요하므로 재료 제거율이 훨씬 낮습니다. 일반적인 전략은 재료의 대부분을 재료 제거율이 높은 황삭 공정으로 제거하고, 한 번의 정삭 공정을 위해 얇고 고른 여유량을 남겨 두는 것입니다.
자주 묻는 질문
왜 1000을 곱하나요? 절삭속도는 m/min 단위이고 이송과 절삭깊이는 mm 단위이기 때문입니다. 절삭속도를 mm/min으로 바꿔 모든 길이를 같은 단위로 맞추면 부피가 \(\text{mm}^3/\text{min}\)으로 깔끔하게 나옵니다.
MRR은 높을수록 좋은가요? 꼭 그렇지는 않습니다. MRR을 지나치게 높이면 절삭 온도와 절삭력이 올라갑니다. 그러면 공구 수명이 짧아지고 가공면 조도가 나빠질 수 있습니다. 반드시 기계 출력과 공구가 감당할 수 있는 범위 안에서 정해야 합니다.
황삭과 정삭에 모두 쓸 수 있나요? 네, 둘 다 쓸 수 있습니다. 황삭에서는 절삭깊이와 이송을 크게 잡아 MRR을 높입니다. 정삭에서는 치수 정밀도와 표면 품질을 위해 이 값들을 작게 잡습니다.