什麼是車削材料移除率?
車削加工中的材料移除率(MRR)指的是單刃刀具每分鐘從旋轉工件上切除的金屬體積。它是切削加工中最重要的生產力指標之一,直接把切削參數與工件粗加工或精加工的速度連結起來。MRR 越高代表生產越快,但同時也會提高切削力、切削熱、刀具磨耗與功率需求,因此工程師必須在刀具壽命與表面品質之間取得平衡。
如何使用這個計算器
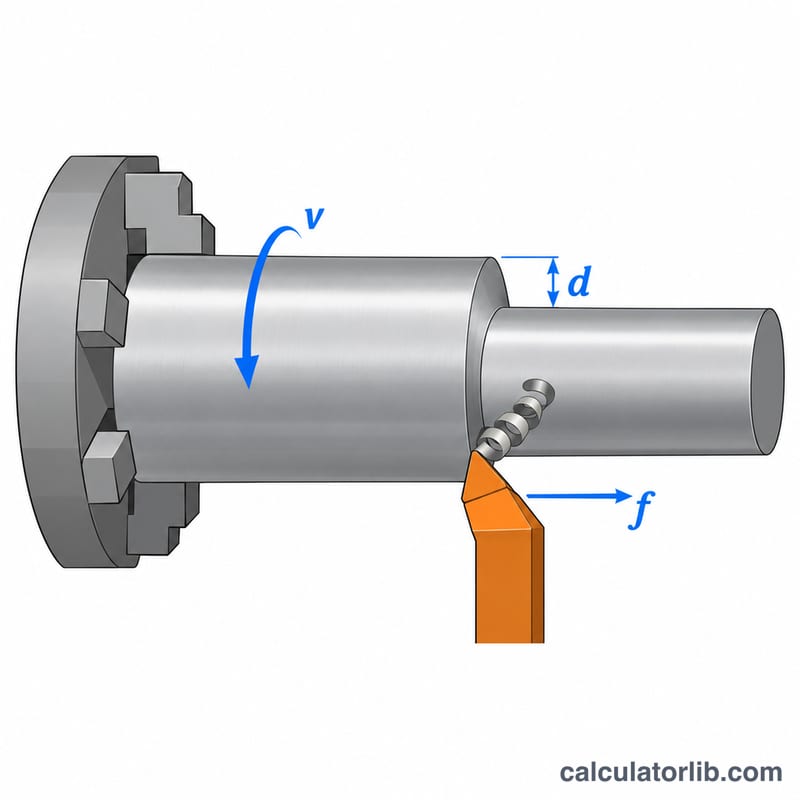
只要輸入三個數值:以每分鐘公尺(m/min)為單位的切削速度 \(v\)、以每轉公釐(mm/rev)為單位的進給量 \(f\),以及以公釐(mm)為單位的切削深度 \(d\)。計算器會同時以每分鐘立方公釐與每分鐘立方公分輸出 MRR。這些參數通常取自刀具製造商針對工件材料與刀片等級所提供的建議值。
公式說明
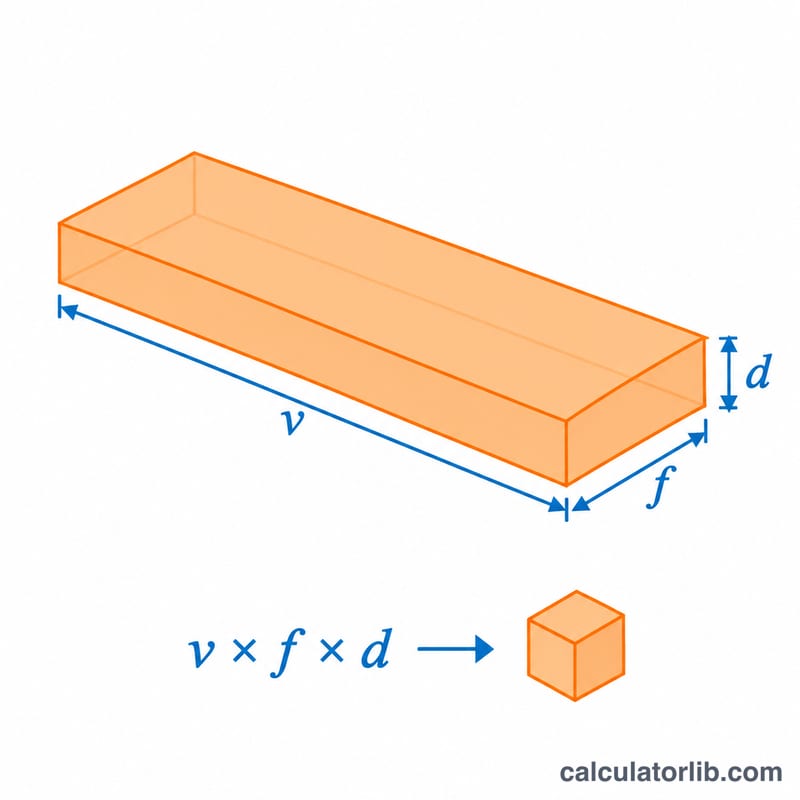
在車削加工中,切屑的截面積等於進給量乘以切削深度,而刀刃則以切削速度沿著工件表面掃過。因此 MRR 為:
$$\text{MRR} = 1000 \times v \times f \times d$$
其中 \(v\) = 切削速度(m/min)、\(f\) = 進給量(mm/rev)、\(d\) = 切削深度(mm)。式中的係數 1000 會把切削速度從每分鐘公尺換算成每分鐘公釐,讓結果以 \(\text{mm}^3/\text{min}\) 為單位呈現。
實例演算
假設你以切削速度 100 m/min、進給量 0.2 mm/rev、切削深度 2 mm 車削鋼材:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
這相當於移除了 \(40\,\text{cm}^3/\text{min}\) 的材料。
依工件材料的典型切削參數
此表列出使用塗層硬質合金刀片進行外圓縱向車削的一般起始範圍。材料分組依照刀片製造商採用的 ISO 513 工件分類:P = 鋼、M = 不鏽鋼、K = 鑄鐵、N = 非鐵金屬、S = 耐熱合金與鈦合金。這些範圍為近似值,參考《Machinery's Handbook》等手冊資料及製造商型錄。假設條件為剛性夾持、使用大量冷卻液,並搭配合適的刀片材質與斷屑槽。
| 材料(ISO 組別) | 加工方式 | 切削速度 \(v\) (m/min) | 進給量 \(f\) (mm/rev) | 切削深度 \(d\) (mm) |
|---|---|---|---|---|
| 低碳鋼 (P) | 粗加工 | 180–300 | 0.25–0.5 | 2–6 |
| 精加工 | 250–400 | 0.05–0.15 | 0.25–1 | |
| 退火合金鋼 (P) | 粗加工 | 120–220 | 0.2–0.4 | 2–5 |
| 精加工 | 180–300 | 0.05–0.15 | 0.25–1 | |
| 奧氏體不鏽鋼 (M) | 粗加工 | 120–200 | 0.2–0.4 | 1.5–4 |
| 精加工 | 150–250 | 0.05–0.15 | 0.25–1 | |
| 灰口鑄鐵 (K) | 粗加工 | 150–250 | 0.25–0.5 | 2–6 |
| 精加工 | 200–350 | 0.1–0.2 | 0.25–1 | |
| 鋁合金 (N) | 粗加工 | 300–1000 | 0.2–0.5 | 2–6 |
| 精加工 | 400–1500 | 0.05–0.15 | 0.25–1 | |
| 鈦合金,例如 Ti-6Al-4V (S) | 粗加工 | 40–70 | 0.15–0.3 | 1–3 |
| 精加工 | 50–90 | 0.05–0.15 | 0.25–1 |
這些數值僅供起始參考。實際最佳值取決於刀片材質、塗層、刀尖圓弧半徑與斷屑槽,以及材料硬度、機床功率與剛性、工件懸伸長度和冷卻液。請務必查閱刀片製造商建議的切削數據,通常印在刀片盒上或列於型錄中。建議從範圍的下半部開始,再依刀具磨損、切屑形成和表面光潔度進行調整。機床主軸功率也會限制可去除的材料量,因此請確認機床能提供所規劃材料去除率所需的功率。
粗加工與精加工的材料去除率比較(各材料)
以下每個情境均使用上述範圍中的典型硬質合金參數。材料去除率(MRR)依下式計算:
$$\text{材料去除率} = 1000 \cdot v \cdot f \cdot d$$此處 \(v\) 單位為 m/min,\(f\) 單位為 mm/rev,因此係數 1000 用於將公尺換算為毫米。\(d\) 單位為 mm。若要換算為 cm³/min,請將以 mm³/min 計算的結果除以 1000。
| 情境 | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | 計算 | 材料去除率 (mm³/min) | 材料去除率 (cm³/min) |
|---|---|---|---|---|---|---|
| 鋁合金粗加工 | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| 鋼粗加工 | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| 鋼精加工 | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| 不鏽鋼粗加工 | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| 鈦合金粗加工 | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
粗加工每分鐘去除的材料遠多於精加工。以鋼材為例,上述粗加工道次每分鐘去除 180 cm³,精加工道次僅 12.5 cm³,約少了 14 倍。這是因為精加工採用小得多的進給量與切削深度,以取得良好的表面光潔度與尺寸精度。材料種類同樣重要:鋁可以高速切削,而鈦需要低切削速度以控制熱量與刀具磨損,因此其材料去除率低得多。常見策略是以高材料去除率的粗加工道次去除大部分材料,並留下少量且均勻的加工餘量,供單次精加工道次使用。
常見問題
為什麼要乘以 1000? 切削速度以 m/min 表示,而進給量與切削深度則以 mm 為單位。把速度換算成 mm/min,能讓所有長度維持相同單位,進而得到以 \(\text{mm}^3/\text{min}\) 為單位的體積。
MRR 越高一定越好嗎? 不一定。把 MRR 推得太高會使溫度與切削力上升,縮短刀具壽命並可能造成表面品質變差,因此必須控制在機台功率與刀具的負荷極限之內。
粗加工與精加工都適用嗎? 都適用。粗加工會採用較大的切削深度與進給量以獲得高 MRR;精加工則使用較小的數值,以確保尺寸精度與表面品質。