Что такое скорость съёма материала при точении?
Скорость съёма материала (MRR, от англ. Material Removal Rate) при точении — это объём металла, который резец снимает с вращающейся заготовки за одну минуту. Это один из ключевых показателей производительности в механообработке: он напрямую связывает режимы резания со скоростью черновой или чистовой обработки детали. Чем выше MRR, тем быстрее идёт работа, но одновременно растут силы резания, тепловыделение, износ инструмента и потребляемая мощность. Поэтому инженеры всегда ищут баланс между производительностью, стойкостью инструмента и качеством поверхности.
Как пользоваться калькулятором
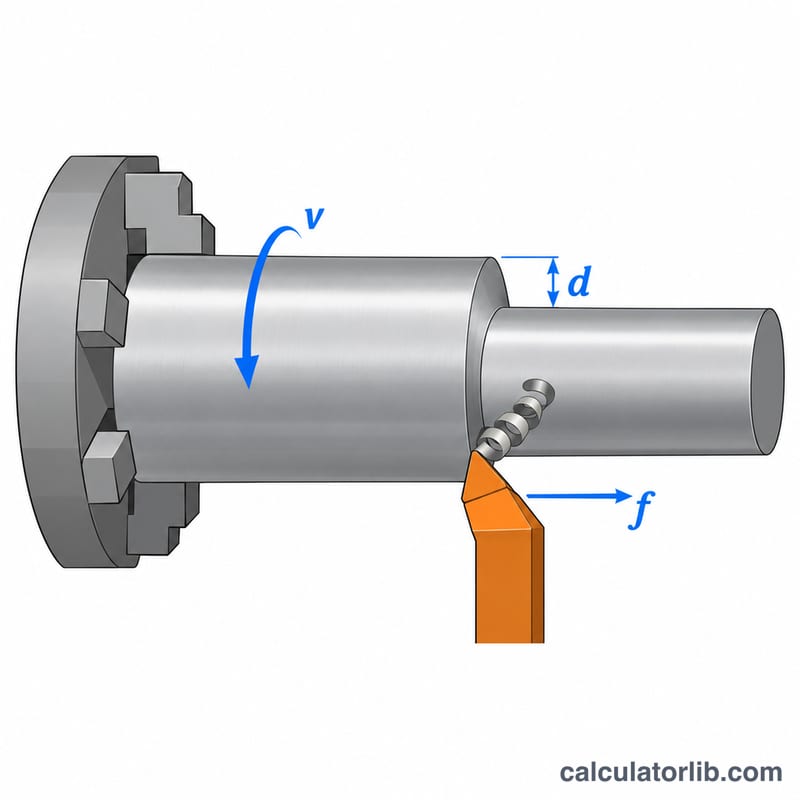
Введите три значения: скорость резания \(v\) в метрах в минуту, подачу \(f\) в миллиметрах на оборот и глубину резания \(d\) в миллиметрах. Калькулятор сразу выдаёт MRR в двух единицах — кубических миллиметрах в минуту и кубических сантиметрах в минуту. Эти параметры обычно берут из рекомендаций производителя инструмента для конкретного материала заготовки и марки твёрдосплавной пластины.
Разбор формулы
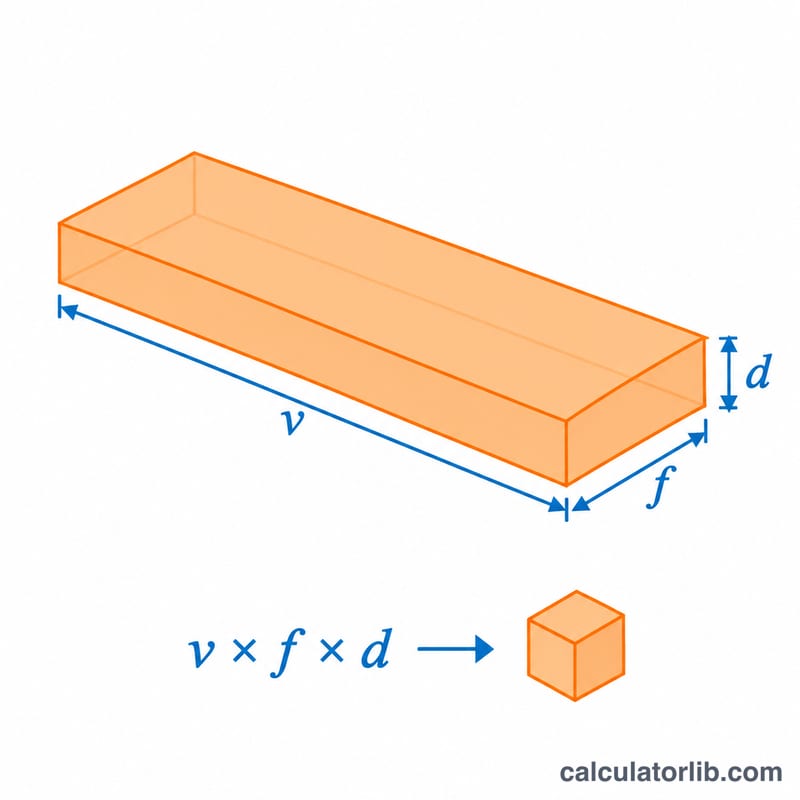
При точении площадь поперечного сечения срезаемого слоя равна произведению подачи на глубину резания, а режущая кромка проходит вдоль поверхности со скоростью резания. Поэтому MRR рассчитывается так:
$$\text{MRR} = 1000 \times v \times f \times d$$
где \(v\) — скорость резания (м/мин), \(f\) — подача (мм/об), а \(d\) — глубина резания (мм). Множитель 1000 переводит скорость резания из метров в минуту в миллиметры в минуту, чтобы результат получался в \(\text{mm}^3/\text{min}\).
Пример расчёта
Допустим, вы точите сталь со скоростью резания 100 м/мин, подачей 0,2 мм/об и глубиной резания 2 мм:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
Это соответствует \(40\,\text{cm}^3/\text{min}\) снятого материала.
Частые вопросы
Почему нужно умножать на 1000? Скорость резания задаётся в м/мин, а подача и глубина — в мм. Перевод скорости в мм/мин приводит все длины к одной единице измерения, и объём получается в \(\text{mm}^3/\text{min}\).
Всегда ли высокий MRR — это хорошо? Не всегда. Если слишком сильно поднимать MRR, растут температура и силы резания, падает стойкость инструмента и ухудшается качество поверхности, поэтому значение должно оставаться в пределах мощности станка и возможностей инструмента.
Подходит ли расчёт для черновой и чистовой обработки? Да. При черновой обработке берут большую глубину и подачу ради высокого MRR, а при чистовой — малые значения ради точности и качества поверхности.
Типовые параметры резания для разных материалов заготовки
В таблице приведены общие стартовые диапазоны для наружного продольного точения твёрдосплавными пластинами с покрытием. Группы материалов соответствуют классификации заготовок ISO 513, которую используют производители пластин: P — сталь, M — нержавеющая сталь, K — чугун, N — цветные металлы, S — жаропрочные сплавы и титан. Диапазоны приблизительные и соответствуют справочным данным, например Machinery's Handbook, и каталогам производителей. Они предполагают жёсткую наладку, обильную подачу СОЖ и подходящую марку пластины и стружколом.
| Материал (группа ISO) | Операция | Скорость резания \(v\) (m/min) | Подача \(f\) (mm/rev) | Глубина резания \(d\) (mm) |
|---|---|---|---|---|
| Низкоуглеродистая сталь (P) | Черновая | 180–300 | 0.25–0.5 | 2–6 |
| Чистовая | 250–400 | 0.05–0.15 | 0.25–1 | |
| Легированная сталь, отожжённая (P) | Черновая | 120–220 | 0.2–0.4 | 2–5 |
| Чистовая | 180–300 | 0.05–0.15 | 0.25–1 | |
| Аустенитная нержавеющая сталь (M) | Черновая | 120–200 | 0.2–0.4 | 1.5–4 |
| Чистовая | 150–250 | 0.05–0.15 | 0.25–1 | |
| Серый чугун (K) | Черновая | 150–250 | 0.25–0.5 | 2–6 |
| Чистовая | 200–350 | 0.1–0.2 | 0.25–1 | |
| Алюминиевые сплавы (N) | Черновая | 300–1000 | 0.2–0.5 | 2–6 |
| Чистовая | 400–1500 | 0.05–0.15 | 0.25–1 | |
| Титановые сплавы, например Ti-6Al-4V (S) | Черновая | 40–70 | 0.15–0.3 | 1–3 |
| Чистовая | 50–90 | 0.05–0.15 | 0.25–1 |
Используйте эти значения только как отправные точки. Правильные значения зависят от марки пластины, покрытия, радиуса при вершине и стружколома, а также от твёрдости материала, мощности и жёсткости станка, вылета заготовки и СОЖ. Всегда сверяйтесь с рекомендуемыми режимами резания производителя пластин, которые обычно напечатаны на упаковке пластин или в каталоге. Начинайте с нижней половины диапазона, затем корректируйте по износу инструмента, форме стружки и качеству поверхности. Мощность шпинделя станка также ограничивает объём снимаемого материала, поэтому убедитесь, что станок может обеспечить мощность, необходимую для запланированной скорости съёма материала (MRR).
Сравнение MRR: черновая и чистовая обработка для разных материалов
Каждый сценарий ниже использует типовые параметры для твёрдого сплава из диапазонов выше. Скорость съёма материала рассчитывается по формуле
$$\text{MRR} = 1000 \cdot v \cdot f \cdot d$$Здесь \(v\) выражается в m/min, а \(f\) в mm/rev, поэтому множитель 1000 переводит метры в миллиметры. \(d\) выражается в mm. Чтобы получить см³/мин, разделите результат в мм³/мин на 1000.
| Сценарий | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | Расчёт | MRR (mm³/min) | MRR (см³/мин) |
|---|---|---|---|---|---|---|
| Черновая обработка алюминиевого сплава | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| Черновая обработка стали | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| Чистовая обработка стали | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| Черновая обработка нержавеющей стали | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| Черновая обработка титанового сплава | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
Черновая обработка снимает за минуту гораздо больше материала, чем чистовая. Для стали черновой проход выше снимает 180 см³/мин, а чистовой — всего 12.5 см³/мин, то есть примерно в 14 раз меньше. Причина в том, что чистовая обработка использует гораздо меньшие подачу и глубину резания, чтобы получить хорошее качество поверхности и точность размеров. Материал важен не меньше: алюминий можно резать на высокой скорости, а титану нужны низкие скорости резания, чтобы контролировать нагрев и износ инструмента, поэтому его MRR заметно ниже. Распространённая стратегия — снимать основную часть припуска черновыми проходами с высокой MRR и оставлять небольшой равномерный припуск на один чистовой проход.