什么是车削材料去除率?
在车床车削加工中,材料去除率(MRR)指单刃刀具每分钟从旋转工件上切除的金属体积。它是衡量加工效率的核心指标之一,直接把切削参数与粗加工、精加工的进度联系起来。MRR 越高,生产速度越快,但随之而来的切削力、切削热、刀具磨损和功率需求也会相应增大,因此工程师往往需要在加工效率与刀具寿命、表面质量之间做好权衡。
如何使用本计算器
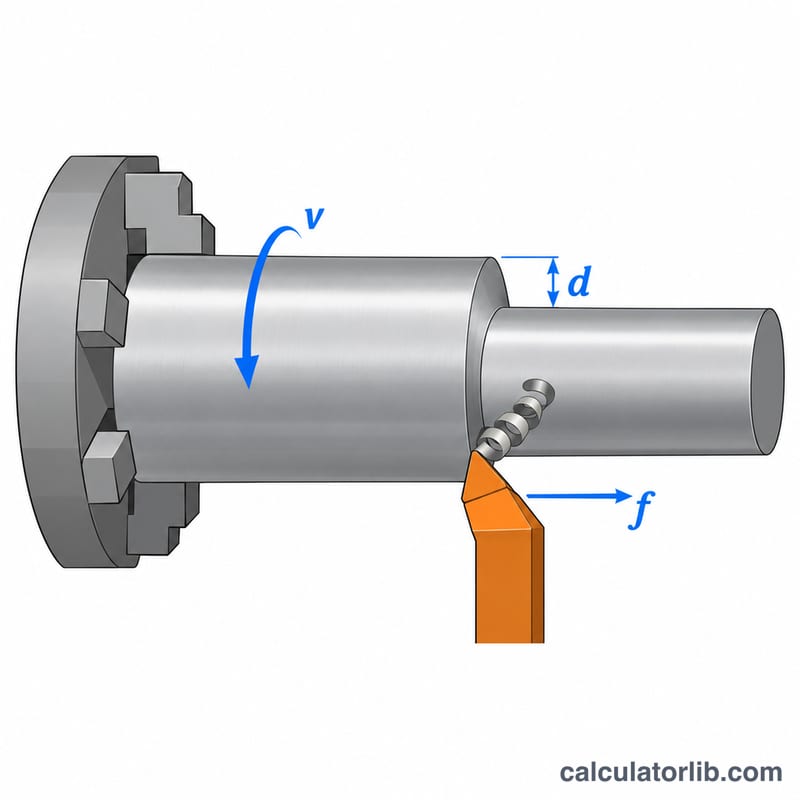
只需输入三个数值:切削速度 \(v\)(单位为米/分钟)、进给量 \(f\)(单位为毫米/转)以及切削深度 \(d\)(单位为毫米)。计算器会同时给出以立方毫米每分钟和立方厘米每分钟为单位的 MRR 结果。这些参数通常可以从刀具厂商针对相应工件材料和刀片牌号给出的推荐值中获取。
公式解析
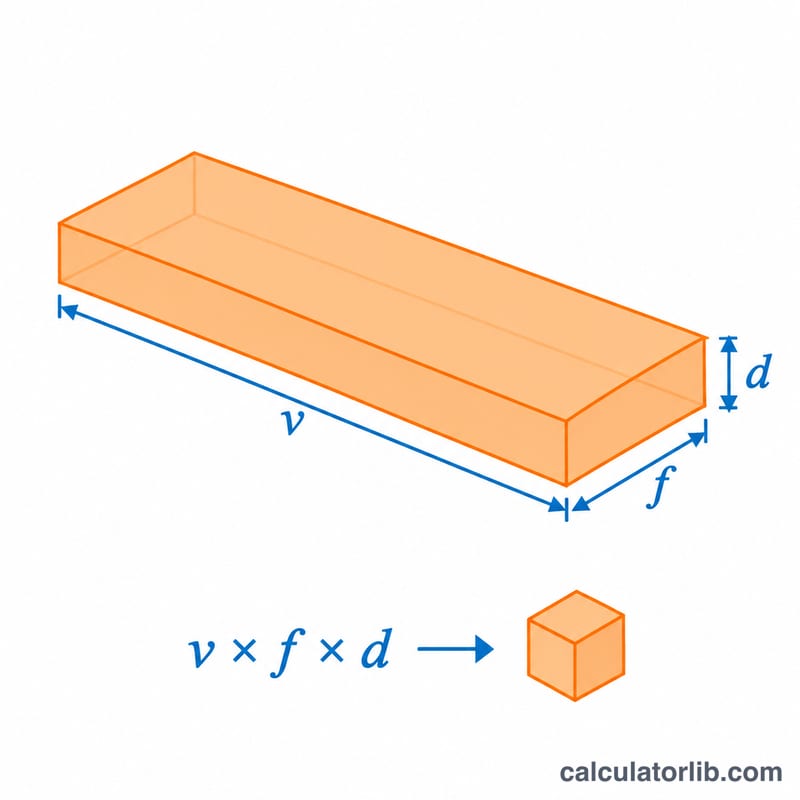
在车削加工中,切屑的横截面积等于进给量乘以切削深度,而切削刃则以切削速度沿工件表面移动。因此 MRR 的计算公式为:
$$\text{MRR} = 1000 \times v \times f \times d$$
其中 \(v\) = 切削速度(m/min),\(f\) = 进给量(mm/rev),\(d\) = 切削深度(mm)。公式中的系数 1000 用于把切削速度从米/分钟换算为毫米/分钟,这样最终结果的单位才是 \(\text{mm}^3/\text{min}\)。
计算实例
假设以 100 m/min 的切削速度车削钢件,进给量取 0.2 mm/rev,切削深度取 2 mm:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
这相当于每分钟去除 \(40\,\text{cm}^3/\text{min}\) 的材料。
按工件材料划分的典型切削参数
下表列出了使用涂层硬质合金刀片进行外圆纵向车削的一般起始范围。材料分组遵循刀片制造商采用的 ISO 513 工件分类:P = 钢,M = 不锈钢,K = 铸铁,N = 有色金属,S = 耐热合金和钛。这些范围为近似值,与《Machinery's Handbook》(机械手册)等手册数据及制造商产品目录一致。假定设备刚性良好、使用充足的冷却液,并选用合适的刀片牌号和断屑槽型。
| 材料(ISO 分组) | 加工方式 | 切削速度 \(v\)(m/min) | 进给量 \(f\)(mm/rev) | 切削深度 \(d\)(mm) |
|---|---|---|---|---|
| 低碳钢(P) | 粗加工 | 180–300 | 0.25–0.5 | 2–6 |
| 精加工 | 250–400 | 0.05–0.15 | 0.25–1 | |
| 合金钢,退火态(P) | 粗加工 | 120–220 | 0.2–0.4 | 2–5 |
| 精加工 | 180–300 | 0.05–0.15 | 0.25–1 | |
| 奥氏体不锈钢(M) | 粗加工 | 120–200 | 0.2–0.4 | 1.5–4 |
| 精加工 | 150–250 | 0.05–0.15 | 0.25–1 | |
| 灰铸铁(K) | 粗加工 | 150–250 | 0.25–0.5 | 2–6 |
| 精加工 | 200–350 | 0.1–0.2 | 0.25–1 | |
| 铝合金(N) | 粗加工 | 300–1000 | 0.2–0.5 | 2–6 |
| 精加工 | 400–1500 | 0.05–0.15 | 0.25–1 | |
| 钛合金,例如 Ti-6Al-4V(S) | 粗加工 | 40–70 | 0.15–0.3 | 1–3 |
| 精加工 | 50–90 | 0.05–0.15 | 0.25–1 |
这些数值仅可作为起始参考。实际取值取决于刀片牌号、涂层、刀尖圆弧半径和断屑槽型,也取决于材料硬度、机床功率和刚性、工件伸出长度以及冷却液。请务必查阅刀片制造商推荐的切削数据,这些数据通常印在刀片包装盒上或刊载于产品目录中。建议从范围的下半部分开始,然后根据刀具磨损、切屑形态和表面光洁度进行调整。机床主轴功率也会限制可去除的材料量,因此请确保机床能够提供你计划的材料去除率(MRR)所需的功率。
材料去除率(MRR)对比:各材料粗加工与精加工
下面每个场景都使用上述范围内的典型硬质合金参数。材料去除率按以下公式计算:
$$\text{材料去除率} = 1000 \cdot v \cdot f \cdot d$$此处 \(v\) 的单位为 m/min,\(f\) 的单位为 mm/rev,因此系数 1000 用于将米换算为毫米。\(d\) 的单位为 mm。若要换算为 cm³/min,请将结果(mm³/min)除以 1000。
| 场景 | \(v\)(m/min) | \(f\)(mm/rev) | \(d\)(mm) | 计算 | 材料去除率(mm³/min) | 材料去除率(cm³/min) |
|---|---|---|---|---|---|---|
| 铝合金粗加工 | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| 钢粗加工 | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| 钢精加工 | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| 不锈钢粗加工 | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| 钛合金粗加工 | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
粗加工每分钟去除的材料远多于精加工。以钢为例,上述粗加工道次每分钟去除 180 cm³,而精加工道次仅去除 12.5 cm³,约少 14 倍。这是因为精加工采用小得多的进给量和切削深度,以获得良好的表面光洁度和尺寸精度。材料本身的影响同样重要:铝可以高速切削,而钛则需要较低的切削速度来控制热量和刀具磨损,因此其材料去除率要低得多。常见的做法是:用高材料去除率的粗加工道次去除大部分余量,并为一次精加工留下较小且均匀的余量。
常见问题
为什么要乘以 1000? 切削速度的单位是 m/min,而进给量和切削深度的单位都是 mm。把速度换算成 mm/min 后,所有长度就统一到了同一单位,算出来的体积单位自然就是 \(\text{mm}^3/\text{min}\)。
MRR 越高就一定越好吗? 并非如此。一味追求高 MRR 会使温度和切削力升高,缩短刀具寿命,还可能导致表面质量变差,因此必须控制在机床功率和刀具承受能力的范围之内。
它适用于粗加工和精加工吗? 两者都适用。粗加工会采用较大的切削深度和进给量以获得较高的 MRR;精加工则采用较小的数值,以保证加工精度和表面质量。