Tornalamada Talaş Kaldırma Oranı Nedir?
Bir torna işleminde talaş kaldırma oranı (MRR), tek ağızlı kesici takımın dönen iş parçasından her dakikada söküp attığı metal hacmidir. Talaşlı imalatta verimliliğin en önemli göstergelerinden biridir; kesme parametrelerini bir parçanın kaba ya da ince işlenme hızına doğrudan bağlar. Yüksek MRR daha hızlı üretim demektir, ancak aynı zamanda kesme kuvvetlerini, ısıyı, takım aşınmasını ve güç ihtiyacını da artırır. Bu nedenle mühendisler MRR'yi takım ömrü ve yüzey kalitesiyle dengede tutar.
Bu Hesaplayıcı Nasıl Kullanılır?
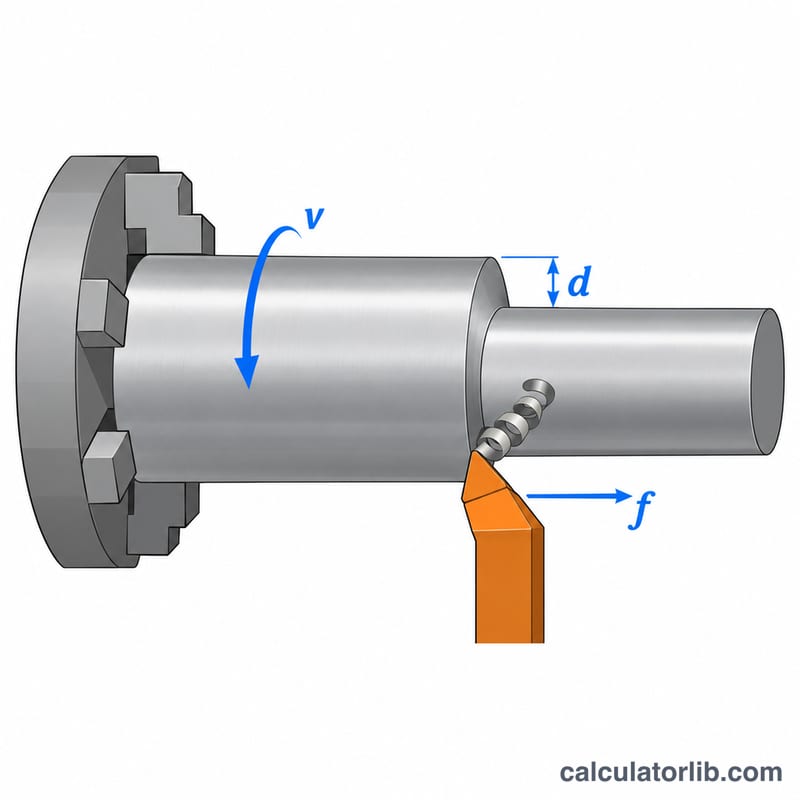
Üç değer girin: metre/dakika cinsinden kesme hızı \(v\), devir başına milimetre cinsinden ilerleme \(f\) ve milimetre cinsinden kesme derinliği \(d\). Hesaplayıcı, MRR değerini hem dakikada milimetreküp hem de dakikada santimetreküp olarak verir. Bu parametreler genellikle iş parçası malzemesi ve uç (insert) kalitesi için takım üreticisinin önerilerinden alınır.
Formülün Açıklaması
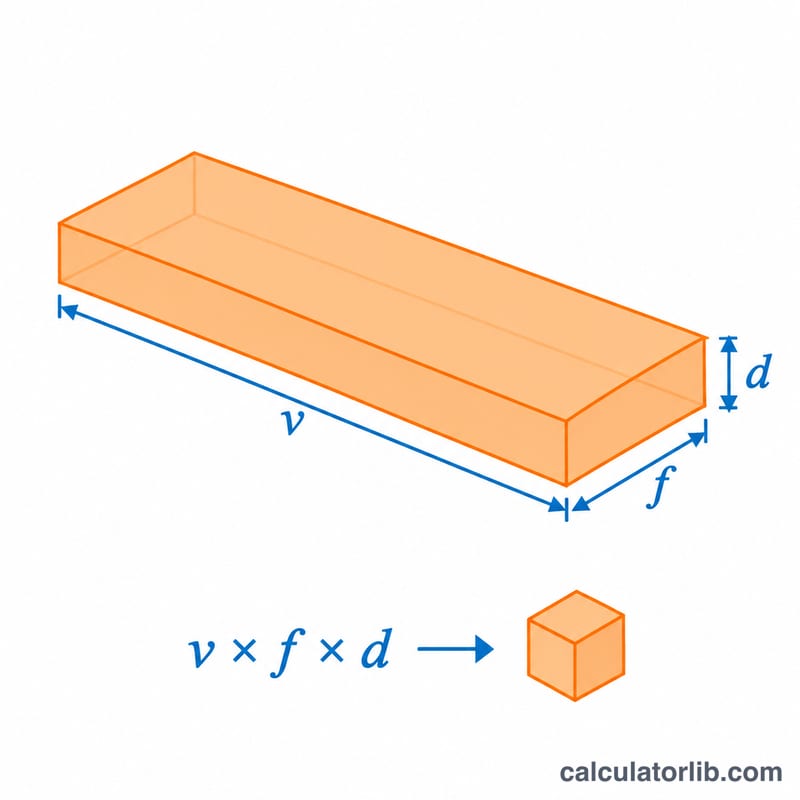
Tornalamada talaş kesiti, ilerleme ile kesme derinliğinin çarpımına eşittir ve kesici ağız yüzey boyunca kesme hızıyla ilerler. Dolayısıyla MRR şöyle olur:
$$\text{MRR} = 1000 \times v \times f \times d$$
Burada \(v\) = kesme hızı (m/dak), \(f\) = ilerleme (mm/dev) ve \(d\) = kesme derinliği (mm). 1000 katsayısı, kesme hızını metre/dakikadan milimetre/dakikaya çevirir; böylece sonuç \(\text{mm}^3/\text{min}\) biriminde çıkar.
Örnek Hesaplama
Çeliği 100 m/dak kesme hızında, 0,2 mm/dev ilerleme ve 2 mm kesme derinliğinde tornaladığınızı varsayalım:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
Bu da sökülen \(40\,\text{cm}^3/\text{min}\) malzemeye eşittir.
Malzeme Türüne Göre Tipik Kesme Parametreleri
Tablo, kaplamalı karbür uçlarla dış boyuna tornalama için genel başlangıç aralıklarını göstermektedir. Malzeme grupları, uç üreticilerinin kullandığı ISO 513 iş parçası sınıflandırmasını izler: P = çelik, M = paslanmaz çelik, K = dökme demir, N = demir dışı metaller, S = ısıya dayanıklı alaşımlar ve titanyum. Aralıklar yaklaşıktır ve Machinery's Handbook gibi referans verilerle ve üretici kataloglarıyla uyumludur. Rijit bir bağlama, bol soğutma sıvısı, uygun uç kalitesi ve talaş kırıcı varsayılmıştır.
| Malzeme (ISO grubu) | İşlem | Kesme hızı \(v\) (m/dk) | İlerleme \(f\) (mm/devir) | Kesme derinliği \(d\) (mm) |
|---|---|---|---|---|
| Düşük karbonlu çelik (P) | Kaba işleme | 180–300 | 0.25–0.5 | 2–6 |
| Son işleme | 250–400 | 0.05–0.15 | 0.25–1 | |
| Alaşımlı çelik, tavlanmış (P) | Kaba işleme | 120–220 | 0.2–0.4 | 2–5 |
| Son işleme | 180–300 | 0.05–0.15 | 0.25–1 | |
| Östenitik paslanmaz çelik (M) | Kaba işleme | 120–200 | 0.2–0.4 | 1.5–4 |
| Son işleme | 150–250 | 0.05–0.15 | 0.25–1 | |
| Gri dökme demir (K) | Kaba işleme | 150–250 | 0.25–0.5 | 2–6 |
| Son işleme | 200–350 | 0.1–0.2 | 0.25–1 | |
| Alüminyum alaşımları (N) | Kaba işleme | 300–1000 | 0.2–0.5 | 2–6 |
| Son işleme | 400–1500 | 0.05–0.15 | 0.25–1 | |
| Titanyum alaşımları, ör. Ti-6Al-4V (S) | Kaba işleme | 40–70 | 0.15–0.3 | 1–3 |
| Son işleme | 50–90 | 0.05–0.15 | 0.25–1 |
Bu sayıları yalnızca başlangıç noktası olarak kullanın. Doğru değerler; uç kalitesine, kaplamaya, uç burun yarıçapına ve talaş kırıcıya, ayrıca malzemenin sertliğine, makinenin gücüne ve rijitliğine, iş parçasının bağlama dışına taşan uzunluğuna ve soğutma sıvısına bağlıdır. Her zaman uç üreticisinin önerdiği kesme verilerini kontrol edin; bu veriler genellikle uç kutusunda veya katalogda yazılıdır. Her aralığın alt yarısından başlayın, ardından takım aşınmasına, talaş oluşumuna ve yüzey kalitesine göre ayarlama yapın. Tezgâh milinin gücü de ne kadar malzeme kaldırabileceğinizi sınırlar; planladığınız malzeme kaldırma hızı (MRR) için makinenin gerekli gücü sağlayabildiğinden emin olun.
MRR Karşılaştırması: Malzemelere Göre Kaba İşleme ve Son İşleme
Aşağıdaki her senaryo, yukarıdaki aralıklardan tipik karbür parametrelerini kullanır. Malzeme kaldırma hızı şu formülle hesaplanır:
$$\text{MRR} = 1000 \cdot v \cdot f \cdot d$$Burada \(v\) m/dk cinsinden, \(f\) ise mm/devir cinsinden verilir; 1000 çarpanı metreleri milimetreye çevirir. \(d\) mm cinsindendir. Sonucu cm³/dk olarak elde etmek için mm³/dk cinsinden çıkan sonucu 1000'e bölün.
| Senaryo | \(v\) (m/dk) | \(f\) (mm/devir) | \(d\) (mm) | Hesaplama | MRR (mm³/dk) | MRR (cm³/dk) |
|---|---|---|---|---|---|---|
| Alüminyum alaşımı kaba işleme | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| Çelik kaba işleme | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| Çelik son işleme | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| Paslanmaz çelik kaba işleme | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| Titanyum alaşımı kaba işleme | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
Kaba işleme, son işlemeye kıyasla dakikada çok daha fazla malzeme kaldırır. Çelikte, yukarıdaki kaba işleme geçişi 180 cm³/dk malzeme kaldırırken son işleme geçişi yalnızca 12.5 cm³/dk kaldırır; bu da yaklaşık 14 kat daha azdır. Bunun nedeni, son işlemenin iyi bir yüzey kalitesi ve boyutsal doğruluk elde etmek için çok daha küçük bir ilerleme ve kesme derinliği kullanmasıdır. Malzeme de en az bu kadar önemlidir: alüminyum yüksek hızda kesilebilirken titanyum, ısıyı ve takım aşınmasını kontrol etmek için düşük kesme hızları gerektirir; bu nedenle MRR'si çok daha düşüktür. Yaygın bir strateji, malzemenin büyük kısmını yüksek MRR'li kaba işleme geçişleriyle kaldırmak ve tek bir son işleme geçişi için küçük, eşit bir pay bırakmaktır.
Sıkça Sorulan Sorular
Neden 1000 ile çarpılır? Kesme hızı m/dak cinsinden verilirken ilerleme ve derinlik mm cinsindendir. Hızı mm/dak değerine çevirmek tüm uzunlukları aynı birimde tutar ve sonucu \(\text{mm}^3/\text{min}\) olarak verir.
Yüksek MRR her zaman faydalı mıdır? Her zaman değil. MRR'yi fazla zorlamak sıcaklığı ve kesme kuvvetini yükseltir, takım ömrünü kısaltır ve kötü yüzey riski doğurur; bu yüzden makine gücü ve takım sınırları içinde kalmalıdır.
Kaba ve ince işleme için kullanabilir miyim? Evet. Kaba işleme paslarında yüksek MRR için büyük derinlik ve ilerleme kullanılır; ince işleme paslarında ise hassasiyet ve yüzey kalitesi için küçük değerler tercih edilir.