Diş dibi çapı nedir?
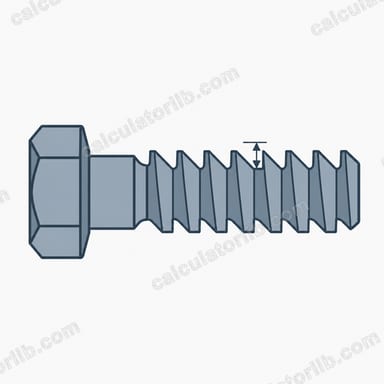
Diş dibi çapı (kök çap olarak da bilinir), vida dişinin diş diplerinde, yani diş kanallarının en alt noktasında ölçülen en küçük çapıdır. Dış vida dişinde çekme yükünü taşıyan cıvatanın dolu çekirdeğini tanımlar; bu yüzden mühendislerin ilk aşama mukavemet kontrollerinde kullandığı, tornacıların ise bir kütüğü tornalarken ya da diş açarken referans aldığı ölçüdür.
Bu hesaplayıcı nasıl kullanılır?
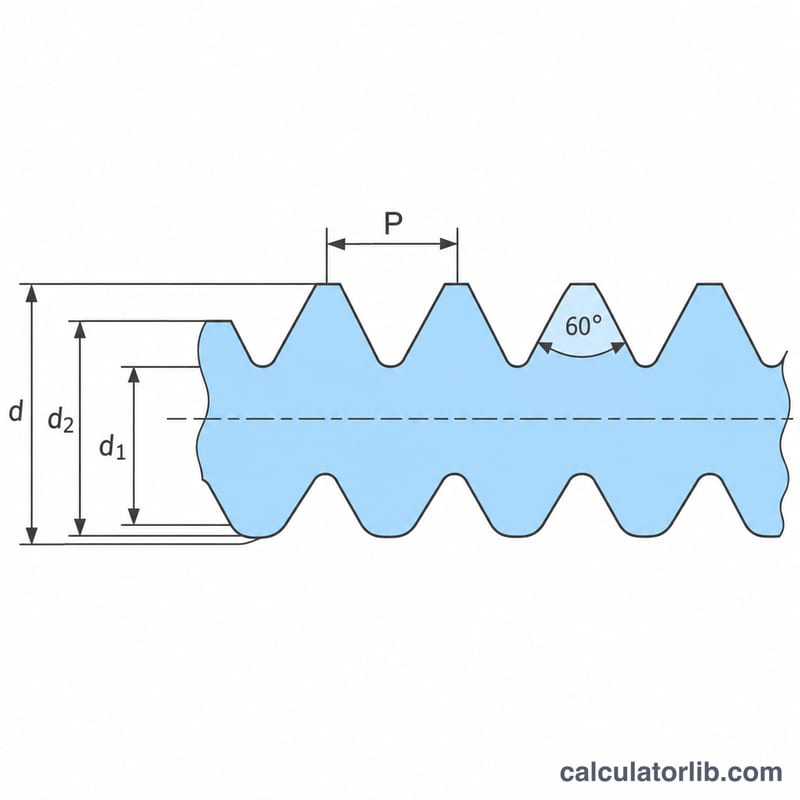
Anma (dış) çapı \(d\) ile diş hatvesini \(P\) milimetre cinsinden girin, diş dibi çapını \(d_1\) anında görün. Araç ayrıca bölüm çapını \(d_2\) ve temel üçgen yüksekliğini \(H\) de verir. Değerler 60 derecelik ISO metrik diş profiline göredir; girişler ilgili standarda uygun verildiğinde Unified (UN) dişleriyle de örtüşür.
Formülün açıklaması
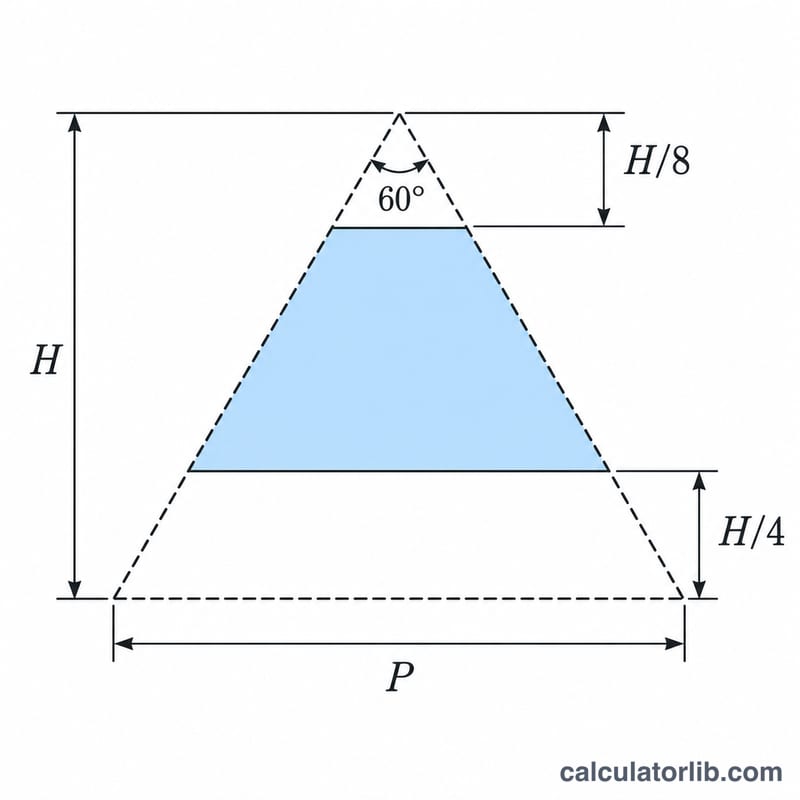
60 derecelik bir diş için temel yükseklik \(H = 0.8660 \times P\) şeklindedir. Temel diş dibi çapı, anma çapından \(1.25H\) çıkarılarak bulunur:
$$d_1 = d - 1.25H = d - 1.0825 \times P$$burada \(d\) = anma çapı ve \(P\) = hatvedir. Bölüm çapı ise \(d_2 = d - 0.6495 \times P\) olarak elde edilir.
Çözümlü örnek
\(d = 10\,\text{mm}\) ve \(P = 1.5\,\text{mm}\) olan M10 kaba (normal) bir diş ele alalım:
$$d_1 = 10 - 1.0825 \times 1.5 = 8.376\,\text{mm}$$Bu sonuç, M10 diş için standart tablo değeri olan 8,376 mm ile birebir örtüşür.
ISO Metrik Kaba Diş Alt Çapları (M3–M24)
Bu tablo, kaba adımlı ISO genel amaçlı metrik dişlerin temel boyutlarını listeler (ISO 261 / ISO 262). Tüm değerler ISO 68-1 temel profil formüllerinden alınmıştır: \(d_2 = d - 0.6495P\) ve \(d_1 = d - 1.0825P\). Burada \(d\) dış çapı (major diameter), \(P\) ise adımı gösterir. Değerler üç ondalık basamağa yuvarlanmıştır. Tablo yalnızca ISO metrik dişleri kapsar. Birleşik inç dişleri (UNC/UNF, ASME B1.1) aynı 60° profilini kullanır, ancak boyutları, adımları ve toleransları farklıdır.
| Gösterim | Dış çap d (mm) | Kaba adım P (mm) | Adım çapı d2 = d − 0.6495P (mm) | Temel alt çap d1 = d − 1.0825P (mm) |
|---|---|---|---|---|
| M3×0.5 | 3 | 0.5 | 2.675 | 2.459 |
| M4×0.7 | 4 | 0.7 | 3.545 | 3.242 |
| M5×0.8 | 5 | 0.8 | 4.480 | 4.134 |
| M6×1.0 | 6 | 1.0 | 5.350 | 4.917 |
| M8×1.25 | 8 | 1.25 | 7.188 | 6.647 |
| M10×1.5 | 10 | 1.5 | 9.026 | 8.376 |
| M12×1.75 | 12 | 1.75 | 10.863 | 10.106 |
| M16×2.0 | 16 | 2.0 | 14.701 | 13.835 |
| M20×2.5 | 20 | 2.5 | 18.376 | 17.294 |
| M24×3.0 | 24 | 3.0 | 22.051 | 20.752 |
M8×1.25 için kontrol:
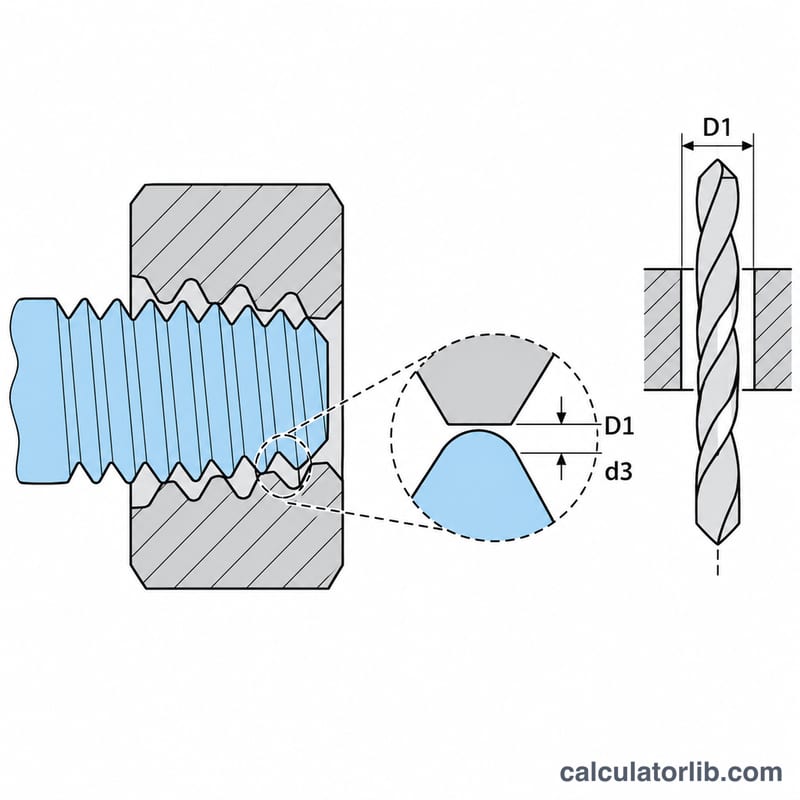
$$d_1 = 8 - 1.0825 \times 1.25 = 8 - 1.353 = 6.647\ \text{mm}$$$$d_2 = 8 - 0.6495 \times 1.25 = 8 - 0.812 = 7.188\ \text{mm}$$Not: \(d_1\), iç (somun) dişinin alt çapının teorik boyutu olan temel alt çaptır. Dış dişin (cıvata) kök çapı, \(d_3 = d - 1.2269P\), cıvatanın kökü yuvarlatıldığı için daha küçüktür. Gerçek parçaların değerleri, tolerans sınıflarına bağlı olarak bu temel değerlerden de farklıdır (örneğin ISO 965-1 uyarınca somunlar için 6H, cıvatalar için 6g). Muayene sınırları için tolerans tablolarını kullanın. Yalnızca temel değerleri kullanmayın.
Temel Alt Çap ile Cıvata Kök Çapı (d3) ve Kılavuz Delik Boyutu
\(d_1 = d - 1.0825P\) değeri, iç dişin temel alt çapıdır. ISO 68-1 temel profilinde somun dişinin düz tepesindeki çaptır ve ISO 724'te temel boyut olarak listelenmiştir. Açılan delik hiçbir zaman bundan küçük olmamalıdır. Somun alt çapındaki tolerans yalnızca deliğin daha büyük olmasına izin verir.
Bir cıvata (dış diş), temel düz kesitten daha derine inen yuvarlatılmış birköke sahiptir. Bu da daha küçük bir kök çapı verir:
$$d_3 = d - 1.2269P$$Cıvatanın öz dayanımı \(d_1\)'e değil \(d_3\)'e bağlıdır. Çekme dayanımı hesapları, ISO 898-1'de tanımlanan çekme gerilmesi alanını kullanır. Bu alan, adım çapı ile cıvata kök çapının ortalamasını alır:
$$A_s = \frac{\pi}{4}\left(\frac{d_2 + d_3}{2}\right)^2$$Kılavuz delik boyutu. ISO kaba dişler için yaygın bir pratik kural: delik çapı ≈ \(d - P\). Örneğin M10×1.5 için 10 − 1.5 = 8.5 mm'dir. Bu değer, temel alt çap \(d_1\)'den biraz büyüktür. Matkap, tam temel diş derinliğini kesmez; bu da kılavuz çekmeyi kolaylaştırır ve kılavuzun kırılma riskini azaltır. Delik, somun dişi için normal alt çap toleransı içinde kalır. Diş geçmesi %100'ün biraz altındadır; bu, tipik uygulamalarda dayanım üzerinde neredeyse hiçbir etkiye sahip değildir. Her zaman, malzemeniz ve tolerans sınıfınız için kılavuz üreticisinin veya standardın tablolarındaki önerilen matkap boyutunu kontrol edin.
M10×1.5 örneği:
$$d_1 = 10 - 1.0825 \times 1.5 = 10 - 1.624 = 8.376\ \text{mm}$$$$d_3 = 10 - 1.2269 \times 1.5 = 10 - 1.840 = 8.160\ \text{mm}$$$$d_2 = 10 - 0.6495 \times 1.5 = 10 - 0.974 = 9.026\ \text{mm}$$$$A_s = \frac{\pi}{4}\left(\frac{9.026 + 8.160}{2}\right)^2 = 0.7854 \times 8.593^2 \approx 58.0\ \text{mm}^2$$Yani M10 için somunun temel alt çapı 8.376 mm'dir; cıvata kökü ise yaklaşık 0.22 mm daha küçük, 8.160 mm'dir. 8.5 mm'lik kılavuz matkabı \(d_1\)'in biraz üzerindedir. Yaklaşık 58.0 mm² olan gerilme alanı, bir cıvatanın ispat ve çekme yüklerini tahmin etmek için mukavemet sınıfı (örneğin 8.8) ile birlikte kullanılan değerdir. Bir kök kesiti kontrolünde \(d_3\) yerine \(d_1\) kullanırsanız, cıvatanın kök alanını fazla tahmin edersiniz.
Sıkça Sorulan Sorular
Bu, dış mı yoksa iç diş dibi çapı mı? ISO profilinin temel diş dibi çapıdır; ilk aşama mukavemet tahminlerinde genellikle cıvatanın çekirdek çapı olarak kullanılır.
İnç (inch) dişler için kullanabilir miyim? Evet; yeter ki hatveyi, dişler arasındaki eksenel mesafe olarak anma çapıyla aynı birimde ifade edin.
Değerim neden tablodan biraz farklı çıkıyor? Standart tablolar budanmış ya da kök yarıçapı yuvarlatılmış türevleri listeleyebilir; bu hesaplayıcı 1.0825 olan temel profil katsayısını kullanır.