थ्रेड माइनर डायामीटर क्या होता है?
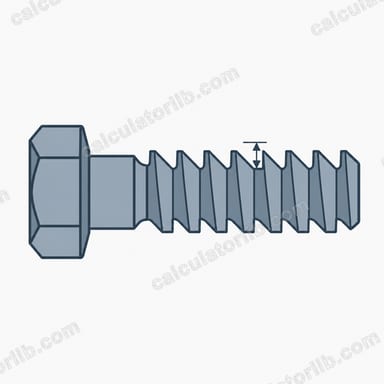
माइनर डायामीटर, जिसे रूट डायामीटर भी कहा जाता है, किसी स्क्रू थ्रेड का सबसे छोटा व्यास होता है और इसे थ्रेड के खांचों (grooves) की तली पर मापा जाता है। एक्सटर्नल थ्रेड में यह बोल्ट के उस ठोस कोर को दर्शाता है जो टेन्साइल लोड सहता है, इसलिए इंजीनियर शुरुआती (first-order) स्ट्रेंथ जाँच के लिए इसी माप का इस्तेमाल करते हैं, और मशीनिस्ट किसी ब्लैंक को टर्न या टैप करते समय इसी को रेफरेंस बनाते हैं।
इस कैलकुलेटर का इस्तेमाल कैसे करें
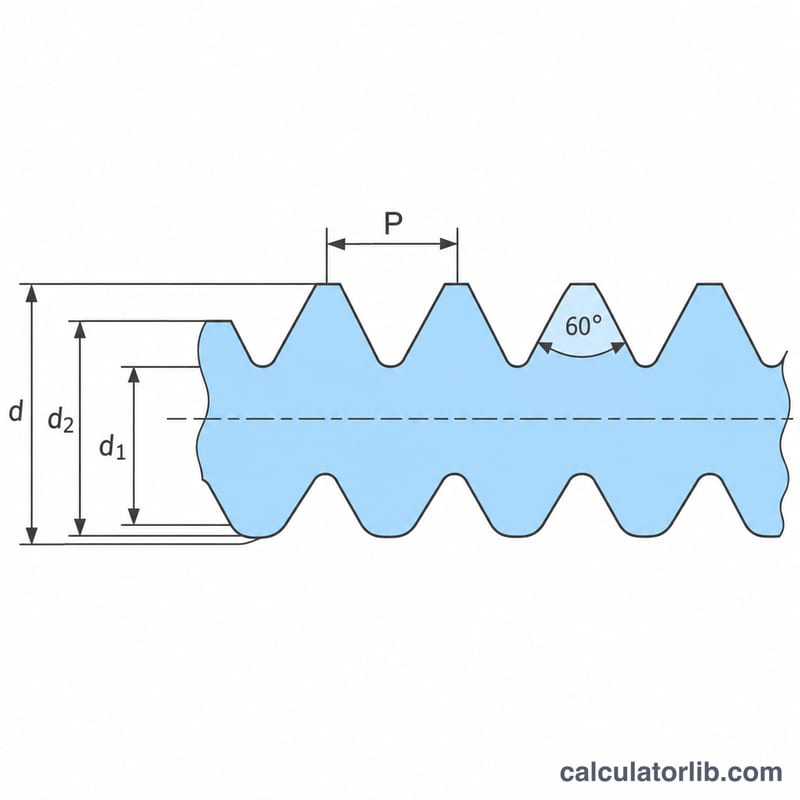
नॉमिनल मेजर डायामीटर \(d\) और थ्रेड पिच \(P\) को मिलीमीटर में दर्ज करें, फिर माइनर डायामीटर \(d_1\) पढ़ें। यह टूल पिच डायामीटर \(d_2\) और फंडामेंटल ट्रायंगल हाइट \(H\) भी बताता है। सभी मान 60-डिग्री ISO मीट्रिक थ्रेड प्रोफ़ाइल पर आधारित हैं, और इनपुट उसी स्टैंडर्ड में देने पर ये Unified (UN) थ्रेड्स से भी मेल खाते हैं।
फ़ॉर्मूला की व्याख्या
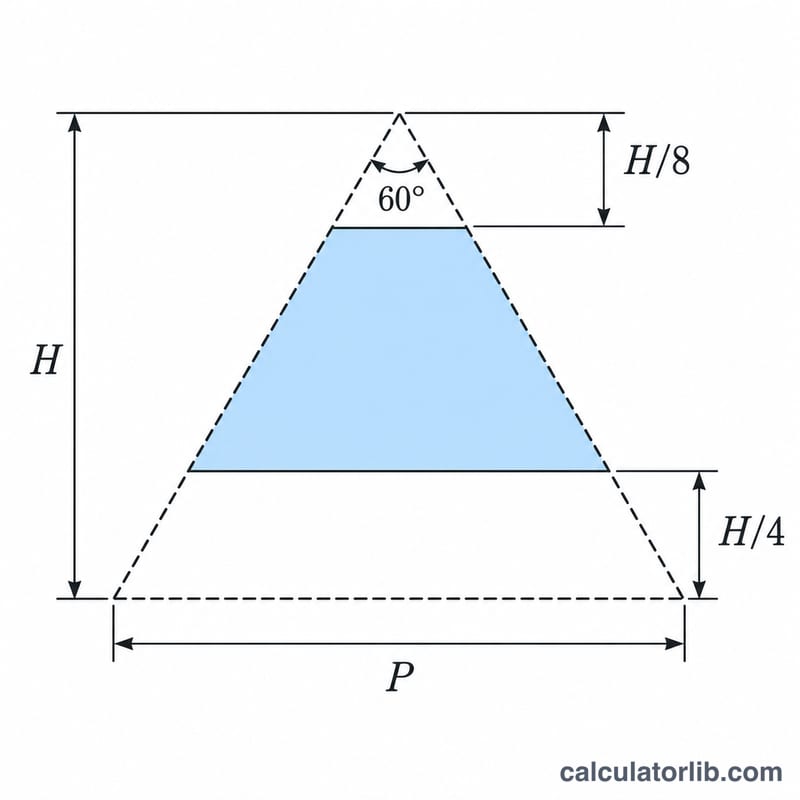
60-डिग्री थ्रेड के लिए फंडामेंटल हाइट \(H = 0.8660 \times P\) होती है। बेसिक माइनर डायामीटर पाने के लिए मेजर डायामीटर में से \(1.25H\) घटाया जाता है:
$$d_1 = d - 1.25H = d - 1.0825 \times P$$यहाँ \(d\) = मेजर डायामीटर और \(P\) = पिच है। इसी तरह पिच डायामीटर \(d_2 = d - 0.6495 \times P\) निकलता है।
हल किया हुआ उदाहरण
एक M10 कोर्स थ्रेड लें, जिसमें \(d = 10\,\text{mm}\) और \(P = 1.5\,\text{mm}\) है:
$$d_1 = 10 - 1.0825 \times 1.5 = 8.376\,\text{mm}$$यह मान M10 थ्रेड के लिए स्टैंडर्ड टेबल में दिए गए 8.376 mm से पूरी तरह मेल खाता है।
ISO मीट्रिक मोटी पिच थ्रेड के माइनर व्यास (M3–M24)
यह तालिका ISO सामान्य-उद्देश्य मीट्रिक थ्रेड की मोटी पिच श्रृंखला (ISO 261 / ISO 262) के मूल आयाम दिखाती है। सभी मान ISO 68-1 के मूल प्रोफ़ाइल सूत्रों \(d_2 = d - 0.6495P\) और \(d_1 = d - 1.0825P\) से लिए गए हैं, जहाँ \(d\) मेजर व्यास है और \(P\) पिच है। मान तीन दशमलव तक पूर्णांकित हैं। यह तालिका केवल ISO मीट्रिक थ्रेड पर लागू होती है। एकीकृत इंच थ्रेड (UNC/UNF, ASME B1.1) का आकार भी 60° का ही होता है, लेकिन उनके आकार, पिच और सहनशीलता अलग होते हैं।
| पदनाम | मेजर व्यास d (mm) | मोटी पिच P (mm) | पिच व्यास d2 = d − 0.6495P (mm) | मूल माइनर व्यास d1 = d − 1.0825P (mm) |
|---|---|---|---|---|
| M3×0.5 | 3 | 0.5 | 2.675 | 2.459 |
| M4×0.7 | 4 | 0.7 | 3.545 | 3.242 |
| M5×0.8 | 5 | 0.8 | 4.480 | 4.134 |
| M6×1.0 | 6 | 1.0 | 5.350 | 4.917 |
| M8×1.25 | 8 | 1.25 | 7.188 | 6.647 |
| M10×1.5 | 10 | 1.5 | 9.026 | 8.376 |
| M12×1.75 | 12 | 1.75 | 10.863 | 10.106 |
| M16×2.0 | 16 | 2.0 | 14.701 | 13.835 |
| M20×2.5 | 20 | 2.5 | 18.376 | 17.294 |
| M24×3.0 | 24 | 3.0 | 22.051 | 20.752 |
M8×1.25 के लिए कार्य-जाँच:
$$d_1 = 8 - 1.0825 \times 1.25 = 8 - 1.353 = 6.647\ \text{mm}$$$$d_2 = 8 - 0.6495 \times 1.25 = 8 - 0.812 = 7.188\ \text{mm}$$नोट: \(d_1\) मूल माइनर व्यास है, जो आंतरिक (नट) थ्रेड के माइनर व्यास का सैद्धांतिक आकार है। बाहरी थ्रेड (बोल्ट) का रूट व्यास, \(d_3 = d - 1.2269P\), इससे छोटा होता है क्योंकि बोल्ट की जड़ गोलाकार होती है। वास्तविक भाग अपनी सहनशीलता श्रेणी के कारण इन मूल मानों से भिन्न भी होते हैं (जैसे ISO 965-1 के अनुसार नट के लिए 6H और बोल्ट के लिए 6g)। निरीक्षण की सीमाओं के लिए सहनशीलता तालिकाओं का उपयोग करें। केवल मूल मानों का उपयोग न करें।
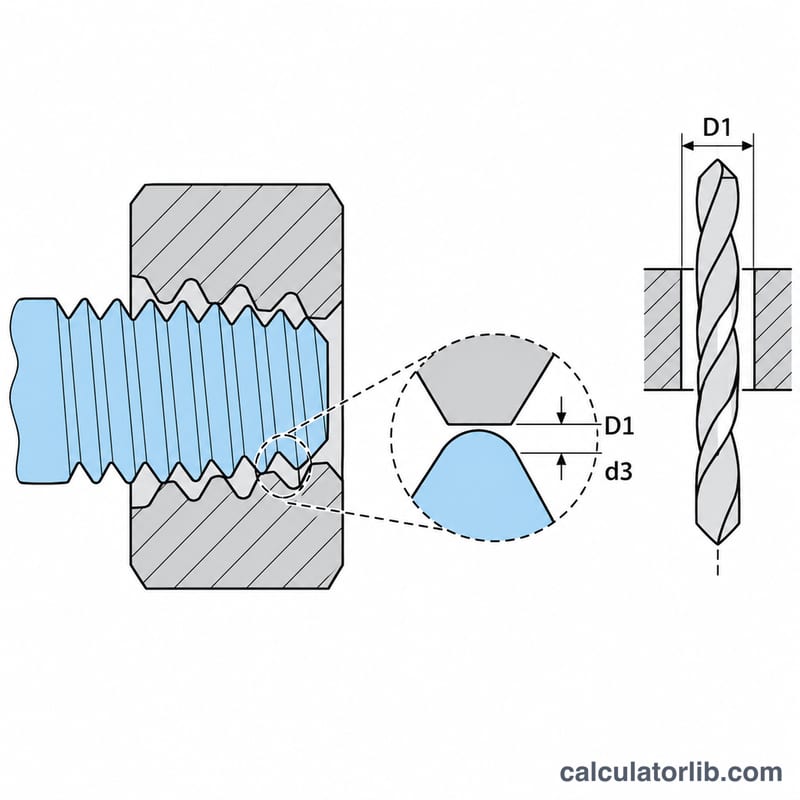
मूल माइनर व्यास बनाम बोल्ट रूट (d3) और टैप ड्रिल आकार
मान \(d_1 = d - 1.0825P\) आंतरिक थ्रेड का मूल माइनर व्यास है। यह ISO 68-1 के मूल प्रोफ़ाइल में नट थ्रेड के सपाट शीर्ष पर का व्यास है और ISO 724 में मूल आयाम के रूप में सूचीबद्ध है। टैप किया गया छेद इससे कभी छोटा नहीं होना चाहिए। नट के माइनर व्यास की सहनशीलता केवल छेद को बड़ा होने देती है।
बोल्ट (बाहरी थ्रेड) में एक गोलाकार रूट होता है जो मूल सपाट भाग से अधिक गहराई तक जाता है। इससे रूट व्यास छोटा हो जाता है:
$$d_3 = d - 1.2269P$$बोल्ट की कोर मज़बूती \(d_1\) पर नहीं, बल्कि \(d_3\) पर निर्भर करती है। तन्य शक्ति की गणना में ISO 898-1 में परिभाषित तन्य तनाव क्षेत्र का उपयोग होता है, जो पिच व्यास और बोल्ट रूट व्यास का औसत लेता है:
$$A_s = \frac{\pi}{4}\left(\frac{d_2 + d_3}{2}\right)^2$$टैप ड्रिल का आकार। ISO मोटी थ्रेड के लिए एक सामान्य अनुमान है कि ड्रिल व्यास ≈ \(d - P\)। उदाहरण के लिए M10×1.5 में 10 − 1.5 = 8.5 mm। यह मूल माइनर व्यास \(d_1\) से थोड़ा बड़ा है। ड्रिल मूल थ्रेड की पूरी गहराई तक नहीं काटता, जिससे टैपिंग आसान होती है और टैप टूटने का जोखिम कम होता है। छेद नट थ्रेड की सामान्य माइनर-व्यास सहनशीलता के भीतर ही रहता है। थ्रेड की पकड़ 100 % से थोड़ी कम होती है, और सामान्य अनुप्रयोगों में इसका ताकत पर लगभग कोई असर नहीं पड़ता। अपनी सामग्री और सहनशीलता श्रेणी के लिए हमेशा टैप निर्माता या मानक की तालिकाओं में अनुशंसित ड्रिल आकार जाँच लें।
M10×1.5 उदाहरण:
$$d_1 = 10 - 1.0825 \times 1.5 = 10 - 1.624 = 8.376\ \text{mm}$$$$d_3 = 10 - 1.2269 \times 1.5 = 10 - 1.840 = 8.160\ \text{mm}$$$$d_2 = 10 - 0.6495 \times 1.5 = 10 - 0.974 = 9.026\ \text{mm}$$$$A_s = \frac{\pi}{4}\left(\frac{9.026 + 8.160}{2}\right)^2 = 0.7854 \times 8.593^2 \approx 58.0\ \text{mm}^2$$तो M10 के लिए नट का मूल माइनर व्यास 8.376 mm है, और बोल्ट रूट लगभग 0.22 mm छोटा है, यानी 8.160 mm। 8.5 mm का टैप ड्रिल \(d_1\) से थोड़ा ऊपर है। लगभग 58.0 mm² का स्ट्रेस एरिया वह आंकड़ा है जिसे गुण वर्ग (जैसे 8.8) के साथ बोल्ट के प्रूफ़ और तन्य भारों का अनुमान लगाने में उपयोग किया जाता है। यदि कोर-सेक्शन जाँच के लिए \(d_3\) के बजाय \(d_1\) का उपयोग किया जाए, तो बोल्ट के रूट क्षेत्र का अधिक अनुमान लगेगा।
अक्सर पूछे जाने वाले सवाल
क्या यह एक्सटर्नल माइनर डायामीटर है या इंटरनल? यह ISO प्रोफ़ाइल का बेसिक माइनर डायामीटर है, जिसे आमतौर पर शुरुआती स्ट्रेंथ अनुमान के लिए बोल्ट कोर डायामीटर के रूप में इस्तेमाल किया जाता है।
क्या मैं इसे इंच थ्रेड्स के लिए इस्तेमाल कर सकता हूँ? हाँ, बशर्ते आप पिच को थ्रेड्स के बीच की अक्षीय (axial) दूरी के रूप में उसी यूनिट में दर्ज करें जिसमें मेजर डायामीटर दिया गया है।
मेरा मान टेबल से थोड़ा अलग क्यों आता है? स्टैंडर्ड टेबल्स में कभी-कभी ट्रंकेटेड या राउंडेड-रूट वेरिएंट दिए होते हैं; यह कैलकुलेटर बेसिक प्रोफ़ाइल गुणांक 1.0825 का उपयोग करता है।