Testere dişli vidada bölüm çapı nedir?
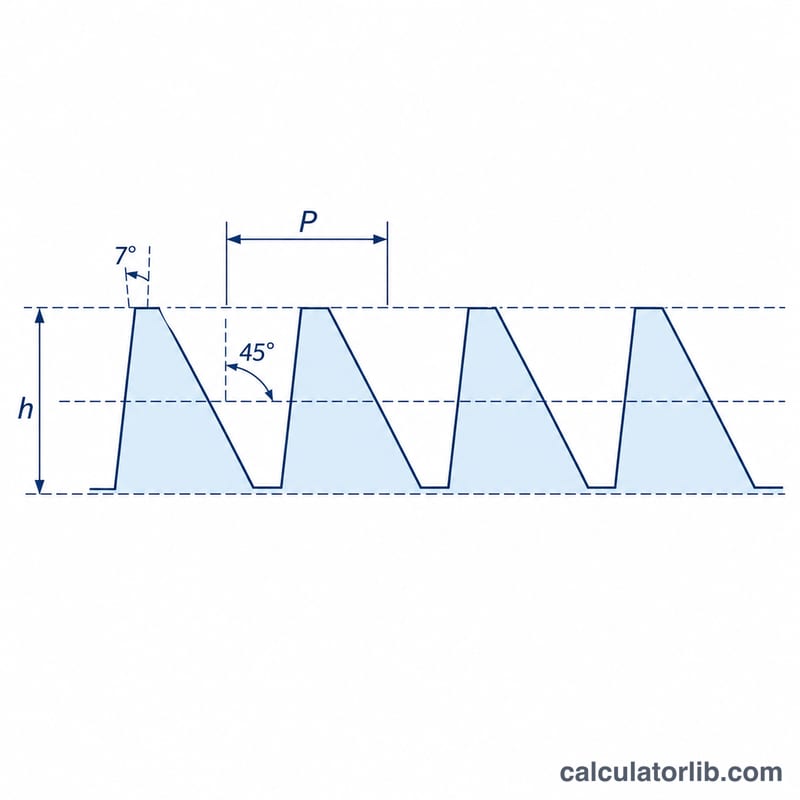
Testere dişli vida, yüksek eksenel yükleri tek yönde taşımak için tasarlanmış asimetrik profilli bir vida dişidir. Mengenelerde, krikolarda, hareket vidalarında ve hidrolik pistonlarda sıkça karşımıza çıkar. Yükü taşıyan yan yüzeyi eksene neredeyse diktir (yaklaşık 7°), arka yan yüzeyi ise belirgin şekilde eğimlidir (45°). Bölüm çapı (ortalama çap) \(d_2\), diş ile iki diş arasındaki boşluğun etkin genişliklerinin eşit olduğu hayali çaptır. Cıvata ile somun arasındaki geçme kalitesini ve yük aktarımını belirleyen asıl ölçü budur.
Not: Bu hesaplayıcı, özellikle Amerikan kaynaklarında yaygın olan 7°/45° profil için hazırlanmıştır. Türkiye'de ve Avrupa'da sık kullanılan DIN 513 testere dişi ise 3°/30° profile ve farklı diş derinliği katsayılarına sahiptir; bu standarda göre çalışıyorsanız ilgili tabloları esas alın.
Hesaplayıcı nasıl kullanılır?
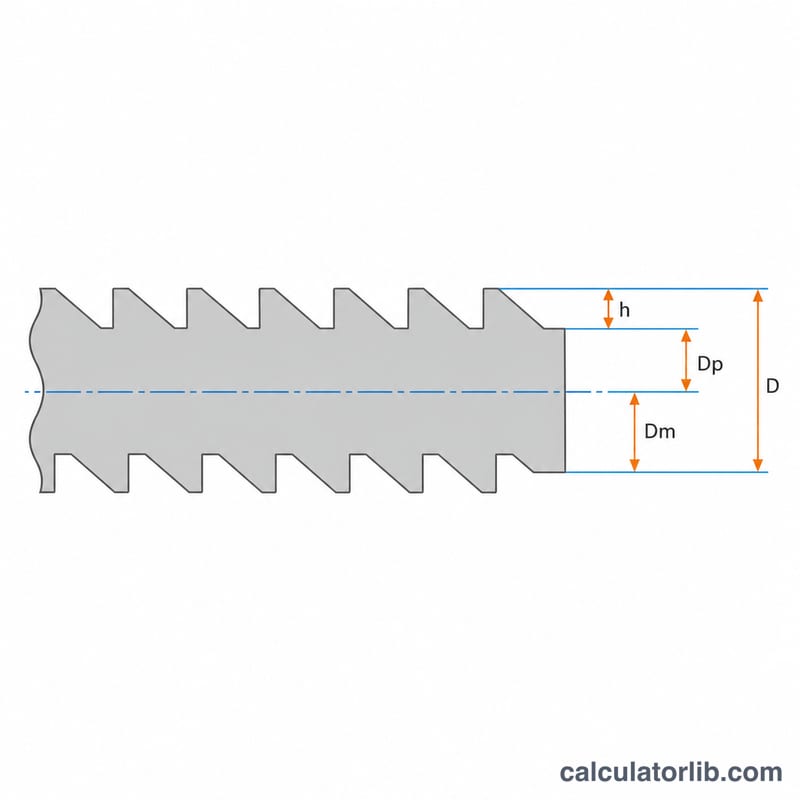
Vidanın nominal dış çapını \(D\) (diş üstlerinden ölçülen çap) ve hatvesini \(P\) (bir diş tepesinden bir sonrakine eksen boyunca mesafe) girin. İki değeri de aynı birimde yazmaya dikkat edin. Hesaplayıcı size bölüm çapını, radyal diş derinliğini ve diş dibi (çekirdek) çapını verir. Bu sonuçları teknik resimlerde, mastar seçiminde ve kalite kontrolde rahatlıkla kullanabilirsiniz.
Formülün açıklaması
Standart 7°/45° testere dişi profilinde radyal diş derinliği hatvenin sabit bir oranıdır ve bölüm hattı bu derinliğin tam ortasından geçer:
$$d_2 = D - 0.66271\,P$$Burada \(D\) dış çap, \(P\) hatve, \(h = 0.66271\,P\) ise diş derinliğidir. Diş dibi çapı \(d_3 = D - 2h\) bağıntısıyla bulunur: Profilde yarıçap, diş derinliğinin tamamı kadar azalır; çap ise bunun iki katı kadar küçülür.
Örnek hesaplama
\(D = 40\) mm dış çaplı ve \(P = 6\) mm hatveli bir testere dişli vida ele alalım. Önce diş derinliğini hesaplayalım:
$$h = 0.66271 \times 6 = 3.9763\ \text{mm}$$Ardından bölüm çapını ve diş dibi çapını bulalım:
$$d_2 = 40 - 3.9763 = 36.0237\ \text{mm}$$$$d_3 = 40 - 2 \times 3.9763 = 32.0475\ \text{mm}$$Ek Çözümlü Örnekler
Aşağıdaki her örnekte \(h = 0.66271P\), \(d_2 = D - h\) ve \(d_3 = D - 2h\) kullanılmaktadır. Ara değerler tam hassasiyetle tutulur ve nihai sonuçlar 4 ondalık basamağa yuvarlanır.
Örnek 1: İnç dişli, D = 2 in, 6 TPI (inç başına diş sayısı)
- TPI değerini adıma çevirin: $$P = \frac{1}{6} = 0.16667\ \text{in}$$
- Diş derinliği: $$h = 0.66271 \times 0.16667 = 0.11045\ \text{in} \approx 0.1105\ \text{in}$$
- Adım çapı: $$d_2 = 2 - 0.11045 = 1.88955\ \text{in} \approx 1.8895\ \text{in}$$
- Kök çapı: $$d_3 = 2 - 2 \times 0.11045 = 2 - 0.22091 = 1.77909\ \text{in} \approx 1.7791\ \text{in}$$
Adımın 0.16667 in'e yuvarlanması sonuçları 0.00001 in'den daha az değiştirir. 4 ondalık basamakta bunlar, tam olarak 1/6 in kullanılmasıyla aynıdır.
Örnek 2: Küçük metrik diş, 20 × 4 mm
- Diş derinliği: $$h = 0.66271 \times 4 = 2.65084\ \text{mm} \approx 2.6508\ \text{mm}$$
- Adım çapı: $$d_2 = 20 - 2.65084 = 17.34916\ \text{mm} \approx 17.3492\ \text{mm}$$
- Kök çapı: $$d_3 = 20 - 2 \times 2.65084 = 20 - 5.30168 = 14.69832\ \text{mm} \approx 14.6983\ \text{mm}$$
Sonuç: adım çapı 17.3492 mm, kök çapı ise 14.6983 mm'dir.
Örnek 3: Büyük kılavuz vidası dişi, 100 × 12 mm
- Diş derinliği: $$h = 0.66271 \times 12 = 7.95252\ \text{mm} \approx 7.9525\ \text{mm}$$
- Adım çapı: $$d_2 = 100 - 7.95252 = 92.04748\ \text{mm} \approx 92.0475\ \text{mm}$$
- Kök çapı: $$d_3 = 100 - 2 \times 7.95252 = 100 - 15.90504 = 84.09496\ \text{mm} \approx 84.0950\ \text{mm}$$
Sonuç: kök çapı 84.0950 mm'dir. Kılavuz vidasının çekirdeği kök çapıyla belirlendiğinden, vidanın kök dayanımını veya burkulmasını kontrol ederken kullanılması gereken değer budur. Üç örnek de yalnızca temel ölçüleri verir. Çizimleri veya mastarları sonlandırmadan önce ilgili standarttaki toleransları uygulayın.
Sıkça sorulan sorular
İnç ölçülü vidalarda da kullanılabilir mi? Evet. Dış çapı ve hatveyi inç cinsinden girin (hatve \(1/\text{TPI}\) değerine, yani inç başına diş sayısının tersine eşittir); tüm sonuçlar da inç olarak gelir.
0.66271 katsayısı nereden geliyor? Bu değer, 7°/45° testere dişi profili için standart kavrama yüksekliği sabitidir ve tasarım tablolarında kullanılan, diş tepesinden diş dibine kadar olan radyal mesafeyi verir.
Bölüm çapı ile efektif çap aynı şey mi? Evet, iki terim birbirinin yerine kullanılır. Her ikisi de eşleşen parçalar arasındaki geçmeyi belirleyen çapı ifade eder; Türkçe kaynaklarda "ortalama çap" ifadesine de rastlayabilirsiniz.