टर्निंग मटेरियल रिमूवल रेट क्या है?
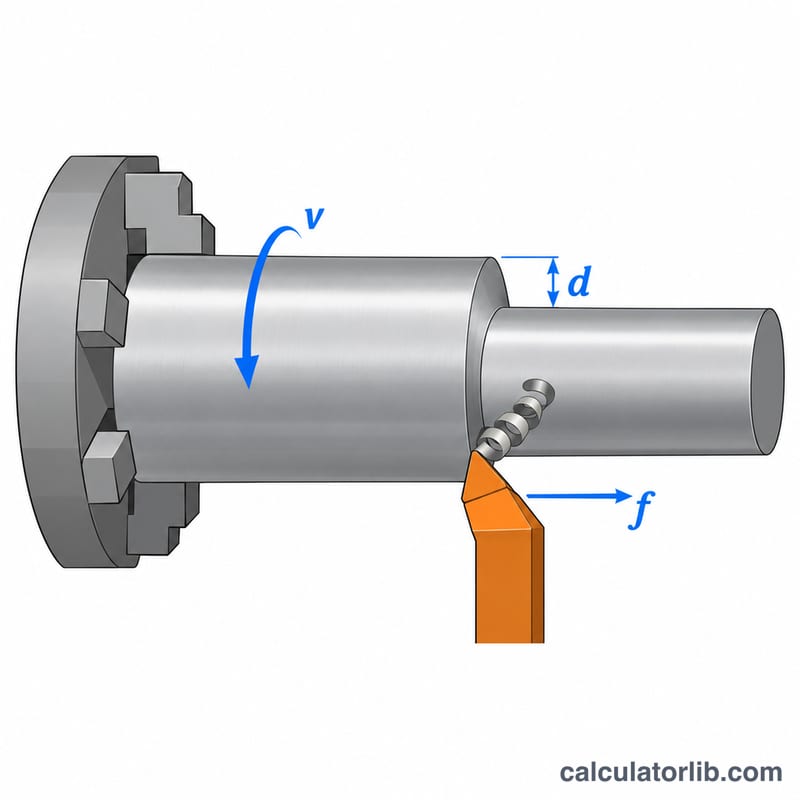
लेथ टर्निंग में मटेरियल रिमूवल रेट (MRR) वह मात्रा है जितनी धातु एक सिंगल-पॉइंट कटिंग टूल घूमते हुए वर्कपीस से हर मिनट में छीलकर हटाता है। मशीनिंग में यह उत्पादकता मापने के सबसे अहम पैमानों में से एक है, क्योंकि यह कटिंग पैरामीटर और पार्ट के रफ़िंग या फ़िनिशिंग की रफ़्तार को सीधे जोड़ता है। ज़्यादा MRR का मतलब है तेज़ प्रोडक्शन, लेकिन इससे कटिंग फ़ोर्स, गर्मी, टूल घिसाव और बिजली की खपत भी बढ़ती है। इसीलिए इंजीनियर इसे टूल की उम्र और सरफ़ेस फ़िनिश के साथ संतुलित रखते हैं।
इस कैलकुलेटर का उपयोग कैसे करें
तीन मान भरें: कटिंग स्पीड \(v\) मीटर प्रति मिनट में, फ़ीड \(f\) मिलीमीटर प्रति चक्कर में, और कट की गहराई \(d\) मिलीमीटर में। कैलकुलेटर आपको MRR दोनों इकाइयों में — घन मिलीमीटर प्रति मिनट और घन सेंटीमीटर प्रति मिनट — में बता देगा। आम तौर पर ये पैरामीटर वर्कपीस की धातु और इंसर्ट ग्रेड के लिए टूल निर्माता की सिफ़ारिशों से मिलते हैं।
फ़ॉर्मूला आसान शब्दों में
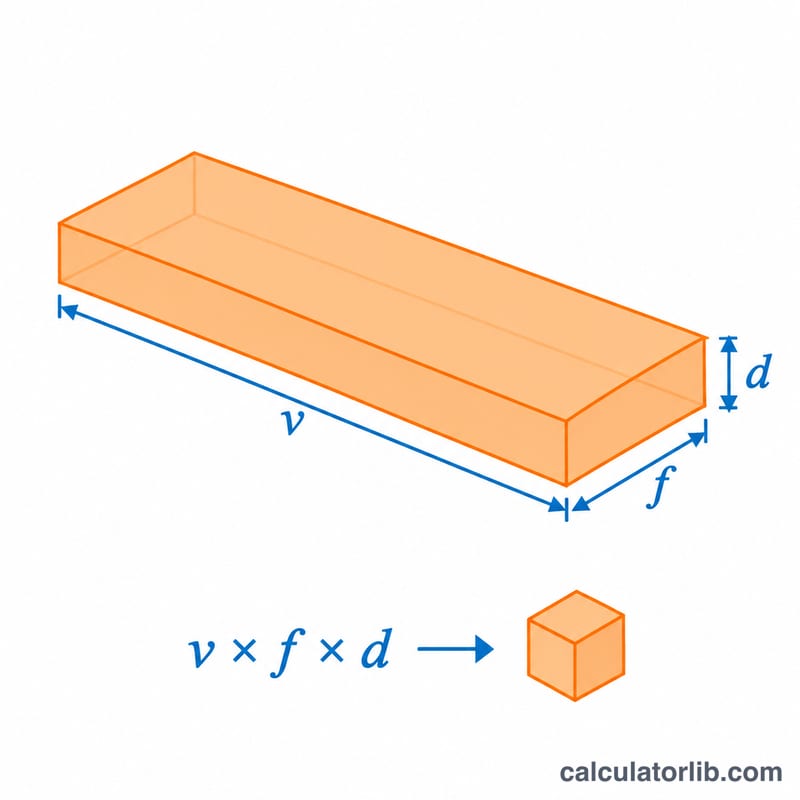
टर्निंग में चिप का क्रॉस-सेक्शन फ़ीड और कट की गहराई के गुणनफल के बराबर होता है, और कटिंग एज सतह पर कटिंग स्पीड की रफ़्तार से चलती है। इसलिए MRR इस तरह निकलता है:
$$\text{MRR} = 1000 \times v \times f \times d$$
जहाँ \(v\) = कटिंग स्पीड (m/min), \(f\) = फ़ीड (mm/rev), और \(d\) = कट की गहराई (mm) है। यहाँ 1000 का गुणक कटिंग स्पीड को मीटर प्रति मिनट से मिलीमीटर प्रति मिनट में बदल देता है, ताकि जवाब \(\text{mm}^3/\text{min}\) में आए।
हल किया हुआ उदाहरण
मान लीजिए आप स्टील को 100 m/min कटिंग स्पीड, 0.2 mm/rev फ़ीड और 2 mm कट की गहराई पर टर्न कर रहे हैं:
$$\text{MRR} = 1000 \times 100 \times 0.2 \times 2 = 40000\,\text{mm}^3/\text{min}$$
यह हटाई गई धातु के \(40\,\text{cm}^3/\text{min}\) के बराबर है।
वर्कपीस सामग्री के अनुसार सामान्य कटिंग पैरामीटर
यह तालिका कोटेड कार्बाइड इन्सर्ट से बाहरी अनुदैर्ध्य टर्निंग के लिए सामान्य प्रारंभिक सीमाएँ दिखाती है। सामग्री समूह ISO 513 वर्कपीस वर्गीकरण का पालन करते हैं, जिसे इन्सर्ट निर्माता उपयोग करते हैं: P = स्टील, M = स्टेनलेस स्टील, K = कास्ट आयरन, N = नॉन-फेरस, S = उच्च-ताप प्रतिरोधी मिश्रधातु और टाइटेनियम। ये सीमाएँ अनुमानित हैं और Machinery's Handbook जैसे हैंडबुक डेटा तथा निर्माता कैटलॉग के अनुरूप हैं। ये मानती हैं कि सेटअप कठोर (रिजिड) है, भरपूर शीतलक (फ्लड कूलेंट) है और उपयुक्त इन्सर्ट ग्रेड तथा चिप-ब्रेकर है।
| सामग्री (ISO समूह) | संचालन | कटिंग गति \(v\) (m/min) | फीड \(f\) (mm/rev) | कटान की गहराई \(d\) (mm) |
|---|---|---|---|---|
| निम्न-कार्बन स्टील (P) | मोटा कटान (रफिंग) | 180–300 | 0.25–0.5 | 2–6 |
| फिनिशिंग | 250–400 | 0.05–0.15 | 0.25–1 | |
| मिश्रधातु स्टील, ऐनील्ड (नरम किया हुआ) (P) | मोटा कटान (रफिंग) | 120–220 | 0.2–0.4 | 2–5 |
| फिनिशिंग | 180–300 | 0.05–0.15 | 0.25–1 | |
| ऑस्टेनिटिक स्टेनलेस स्टील (M) | मोटा कटान (रफिंग) | 120–200 | 0.2–0.4 | 1.5–4 |
| फिनिशिंग | 150–250 | 0.05–0.15 | 0.25–1 | |
| धूसर कास्ट आयरन (K) | मोटा कटान (रफिंग) | 150–250 | 0.25–0.5 | 2–6 |
| फिनिशिंग | 200–350 | 0.1–0.2 | 0.25–1 | |
| एल्युमिनियम मिश्रधातु (N) | मोटा कटान (रफिंग) | 300–1000 | 0.2–0.5 | 2–6 |
| फिनिशिंग | 400–1500 | 0.05–0.15 | 0.25–1 | |
| टाइटेनियम मिश्रधातु, जैसे Ti-6Al-4V (S) | मोटा कटान (रफिंग) | 40–70 | 0.15–0.3 | 1–3 |
| फिनिशिंग | 50–90 | 0.05–0.15 | 0.25–1 |
इन संख्याओं को केवल शुरुआती बिंदु मानें। सही मान इन्सर्ट ग्रेड, कोटिंग, नोज़ रेडियस (नोज़ त्रिज्या) और चिप-ब्रेकर पर निर्भर करते हैं, साथ ही सामग्री की कठोरता, मशीन की शक्ति और दृढ़ता (रिजिडिटी), वर्कपीस का बाहर निकला हिस्सा (ओवरहैंग) और कूलेंट पर भी। हमेशा इन्सर्ट निर्माता द्वारा सुझाया गया कटिंग डेटा जाँचें, जो आमतौर पर इन्सर्ट के डिब्बे पर या कैटलॉग में छपा होता है। किसी सीमा के निचले आधे हिस्से से शुरू करें, फिर टूल के घिसाव, चिप बनने और सतह की फिनिश के आधार पर समायोजित करें। मशीन का स्पिंडल पावर भी यह सीमित करता है कि आप कितनी सामग्री हटा सकते हैं, इसलिए सुनिश्चित करें कि मशीन आपकी योजित सामग्री हटाने की दर (MRR) के लिए आवश्यक शक्ति दे सके।
MRR तुलना: विभिन्न सामग्रियों में मोटा कटान बनाम फिनिशिंग
नीचे दिए प्रत्येक परिदृश्य में ऊपर की सीमाओं से विशिष्ट कार्बाइड पैरामीटर लिए गए हैं। सामग्री हटाने की दर की गणना इस सूत्र से की जाती है:
$$\text{सामग्री हटाने की दर} = 1000 \cdot v \cdot f \cdot d$$यहाँ \(v\) m/min में है और \(f\) mm/rev में है, इसलिए गुणक 1000 मीटर को मिलीमीटर में बदल देता है। \(d\) mm में है। cm³/min प्राप्त करने के लिए mm³/min में आए परिणाम को 1000 से भाग दें।
| परिदृश्य | \(v\) (m/min) | \(f\) (mm/rev) | \(d\) (mm) | गणना | सामग्री हटाने की दर (mm³/min) | सामग्री हटाने की दर (cm³/min) |
|---|---|---|---|---|---|---|
| एल्युमिनियम मिश्रधातु मोटा कटान | 500 | 0.3 | 3 | \(1000 \times 500 \times 0.3 \times 3\) | 450,000 | 450 |
| स्टील मोटा कटान | 200 | 0.3 | 3 | \(1000 \times 200 \times 0.3 \times 3\) | 180,000 | 180 |
| स्टील फिनिशिंग | 250 | 0.1 | 0.5 | \(1000 \times 250 \times 0.1 \times 0.5\) | 12,500 | 12.5 |
| स्टेनलेस स्टील मोटा कटान | 150 | 0.25 | 2.5 | \(1000 \times 150 \times 0.25 \times 2.5\) | 93,750 | 93.75 |
| टाइटेनियम मिश्रधातु मोटा कटान | 50 | 0.2 | 2 | \(1000 \times 50 \times 0.2 \times 2\) | 20,000 | 20 |
मोटा कटान प्रति मिनट फिनिशिंग से कहीं ज़्यादा सामग्री हटाता है। स्टील में, ऊपर का मोटा कटान 180 cm³/min सामग्री हटाता है और फिनिशिंग पास केवल 12.5 cm³/min, यानी लगभग 14 गुना कम। ऐसा इसलिए है क्योंकि फिनिशिंग में अच्छी सतह फिनिश और आयामी सटीकता पाने के लिए बहुत छोटी फीड और कटान की गहराई का उपयोग होता है। सामग्री भी उतनी ही मायने रखती है: एल्युमिनियम को तेज़ गति पर काटा जा सकता है, जबकि टाइटेनियम को गर्मी और टूल के घिसाव को नियंत्रित करने के लिए कम कटिंग गति चाहिए, इसलिए उसकी सामग्री हटाने की दर काफी कम होती है। एक आम रणनीति यह है कि अधिकांश स्टॉक को उच्च-दर वाले मोटे पासों से हटाया जाए और एक एकल फिनिशिंग पास के लिए छोटा, एकसमान भत्ता (अलाउंस) छोड़ा जाए।
अक्सर पूछे जाने वाले सवाल
1000 से गुणा क्यों करते हैं? कटिंग स्पीड m/min में दी जाती है जबकि फ़ीड और गहराई mm में होती है। स्पीड को mm/min में बदलने से हर लंबाई एक ही इकाई में आ जाती है, और नतीजा \(\text{mm}^3/\text{min}\) में मिलता है।
क्या ज़्यादा MRR हमेशा फ़ायदेमंद है? हमेशा नहीं। MRR को ज़रूरत से ज़्यादा बढ़ाने पर तापमान और कटिंग फ़ोर्स बढ़ते हैं, जिससे टूल की उम्र घटती है और फ़िनिश ख़राब होने का जोखिम रहता है। इसलिए इसे मशीन की पावर और टूल की सीमाओं के भीतर ही रखना चाहिए।
क्या मैं इसे रफ़िंग और फ़िनिशिंग दोनों के लिए इस्तेमाल कर सकता हूँ? हाँ। रफ़िंग पास में ज़्यादा MRR के लिए बड़ी गहराई और फ़ीड ली जाती है, जबकि फ़िनिशिंग पास में सटीकता और बेहतर सरफ़ेस फ़िनिश के लिए छोटे मान लिए जाते हैं।