यह कैलकुलेटर क्या करता है
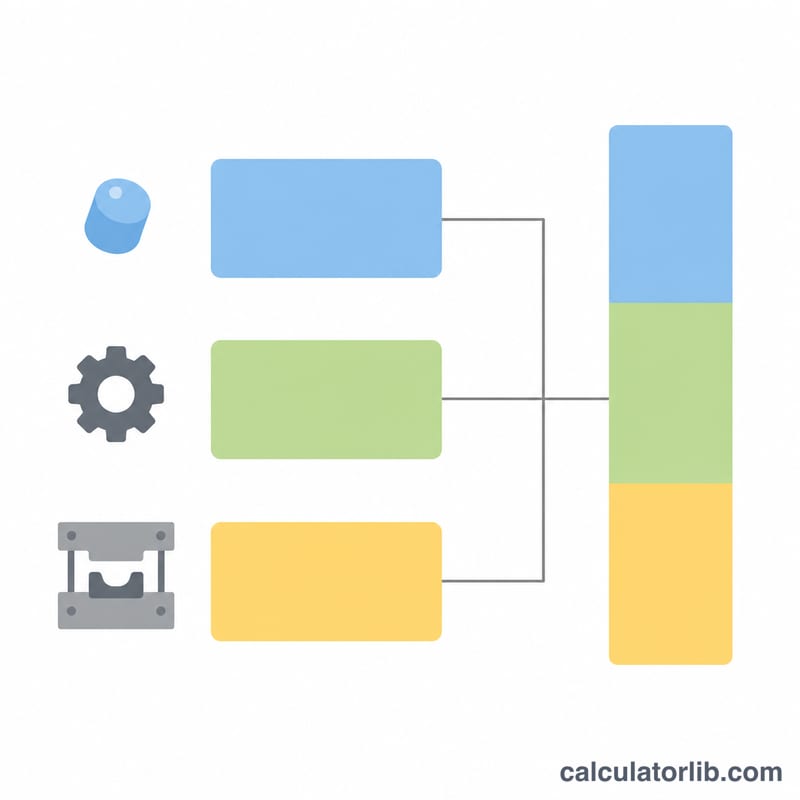
इंजेक्शन मोल्डिंग कॉस्ट कैलकुलेटर किसी इंजेक्शन मोल्डेड प्रोडक्शन रन की प्रति पार्ट लागत और कुल लागत का अनुमान लगाता है। यह पीस-पार्ट कॉस्ट के तीन मुख्य हिस्सों को एक साथ जोड़ता है: हर शॉट में खर्च होने वाला कच्चा माल, प्रेस चलाने में लगने वाला मशीन और लेबर का समय, और टूलिंग (मोल्ड) पर हुआ निवेश जो पूरे ऑर्डर पर बँट जाता है। इससे डिज़ाइनर, खरीदार और मोल्डर किसी प्रोग्राम के लिए हामी भरने से पहले कोटेशन जाँच सकते हैं और अलग-अलग परिदृश्यों की तुलना कर सकते हैं।
फ़ॉर्मूला समझें
मूल समीकरण इस तरह है:
$$\text{प्रति पार्ट लागत} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$यहाँ \(W\) = पार्ट का वज़न (ग्राम में), \(C\) = मटीरियल की लागत प्रति किग्रा, \(s\) = स्क्रैप रेट (प्रतिशत में), \(t\) = साइकिल टाइम (सेकंड में), \(n\) = मोल्ड कैविटी की संख्या, \(M\) = मशीन रेट प्रति घंटा, \(L\) = लेबर रेट प्रति घंटा, \(T\) = मोल्ड/टूलिंग की लागत, और \(Q\) = कुल मात्रा है। चूँकि हर शॉट से \(n\) पार्ट निकलते हैं, इसलिए प्रति पार्ट प्रभावी मशीन समय \(t/n\) होता है। कुल लागत बस \(\text{प्रति पार्ट लागत}\times Q\) है।
इस्तेमाल कैसे करें
पहले पार्ट का वज़न और मटीरियल की कीमत डालें, फिर एक व्यावहारिक स्क्रैप रेट तय करें। इसके बाद प्रोसेस की जानकारी भरें: साइकिल टाइम, कैविटी की संख्या और मशीन व लेबर रेट। अंत में टूलिंग की लागत और ऑर्डर की मात्रा जोड़ें। नतीजा पीस प्राइस को मटीरियल, प्रोसेसिंग और टूलिंग — तीन हिस्सों में बाँटकर दिखाता है, जिससे साफ़ पता चलता है कि किस पर काम करने से सबसे ज़्यादा बचत होगी।
हल किया हुआ उदाहरण
मान लीजिए 50 ग्राम का एक पार्ट है, मटीरियल $3/kg, स्क्रैप 5%, साइकिल टाइम 30 सेकंड, 4-कैविटी मोल्ड, मशीन और लेबर रेट क्रमशः $40 और $20 प्रति घंटा, टूलिंग $20,000 और मात्रा 10,000 पार्ट:
$$\text{मटीरियल} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{प्रोसेसिंग} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{टूलिंग} = \frac{20000}{10000} = \$2.00$$इन तीनों को जोड़ने पर प्रति पार्ट लागत \(\$2.2825\) आती है, यानी पूरे रन की कुल लागत \(2.2825\times 10000 = \$22{,}825\) होगी।
सामान्य मटीरियल कीमतें, मशीन रेट और साइकिल टाइम
नीचे दी गई तालिकाएँ संकेतात्मक आँकड़े देती हैं जो शुरुआती अनुमान के लिए उपयोगी हैं। रेज़िन की कीमतें कमोडिटी कीमतें हैं और लगातार बदलती रहती हैं (ये कच्चे तेल, ग्रेड, रंग, फिलर और ऑर्डर वॉल्यूम के साथ ऊपर-नीचे होती हैं), जबकि मशीन रेट क्षेत्र, शॉप ओवरहेड और ऑटोमेशन के स्तर पर निर्भर करते हैं। ध्यान दें कि यहाँ के सभी आँकड़े अमेरिकी डॉलर (USD) में हैं और मुख्य रूप से अमेरिकी/वैश्विक बाज़ार पर आधारित हैं — भारत या किसी अन्य देश में रेज़िन की दरें (₹/kg), मशीन आवर रेट और लेबर रेट काफ़ी अलग हो सकते हैं, इसलिए असली आँकड़े अपने रेज़िन सप्लायर और मोल्डर से ही पक्के करें।
आम रेज़िन: सामान्य कीमत और घनत्व
| रेज़िन | सामान्य कीमत (USD/kg) | सामान्य घनत्व (g/cm³) |
|---|---|---|
| PE (पॉलीएथिलीन) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP (पॉलीप्रोपिलीन) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM (एसीटल) | $2.50 – $4.00 | 1.39 – 1.42 |
| नायलॉन 6/6 (PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC (पॉलीकार्बोनेट) | $3.00 – $5.00 | 1.19 – 1.21 |
घनत्व इसलिए मायने रखता है क्योंकि कैलकुलेटर में मटीरियल लागत पार्ट के द्रव्यमान पर आधारित है। अगर आपको सिर्फ़ पार्ट का आयतन पता है, तो वज़न ऐसे निकालें: \(\text{वज़न (g)} = \text{आयतन (cm}^3) \times \text{घनत्व (g/cm}^3)\), और फिर वही मान part_weight फ़ील्ड में (ग्राम में) डालें।
क्लैंप टनेज के अनुसार सामान्य मशीन रेट (प्रति घंटा)
| क्लैंप फोर्स | सामान्य मशीन रेट (USD/घंटा) |
|---|---|
| 50 t | $25 – $40 |
| 150 t | $35 – $55 |
| 300 t | $50 – $75 |
| 500 t | $70 – $100 |
ये सिर्फ़ मशीन/प्रेस के रेट हैं; लेबर को अलग से labor_rate में डालें। बड़ी प्रेस का प्रति घंटा खर्च ज़्यादा होता है, पर बड़े पार्ट और ज़्यादा कैविटी वाले मोल्ड के लिए वही ज़रूरी होती है।
नॉमिनल वॉल थिकनेस के अनुसार सामान्य साइकिल टाइम
| नॉमिनल वॉल थिकनेस | सामान्य साइकिल टाइम (सेकंड) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
साइकिल टाइम में सबसे बड़ा हिस्सा कूलिंग का होता है और यह लगभग वॉल थिकनेस के वर्ग के अनुपात में बढ़ता है — यानी मोटी दीवारें साइकिल टाइम को असमान रूप से बढ़ा देती हैं। असली साइकिल रेज़िन, मोल्ड की कूलिंग डिज़ाइन और पार्ट की ज्यामिति पर भी निर्भर करता है, इसलिए इन रेंज को cycle_time के लिए सिर्फ़ शुरुआती बिंदु मानें।
प्रति पार्ट लागत घटाने के व्यावहारिक तरीके
सबसे तेज़ फ़ायदा वहीं मिलता है जहाँ आपके नतीजे में तीनों में से कोई एक हिस्सा — मटीरियल, प्रोसेसिंग या टूलिंग — सबसे भारी पड़ रहा हो। पहले कैलकुलेटर चलाएँ, विभाजन देखें, फिर सबसे बड़े हिस्से पर काम करें।
- जब टूलिंग भारी पड़े (कम वॉल्यूम में आम बात)। चूँकि \(C_{\text{tool}} = \text{मोल्ड लागत} / \text{मात्रा}\) है, सबसे बड़ा लीवर ऑर्डर क्वांटिटी ही है — बैचिंग करने या बड़े रन के लिए प्रतिबद्ध होने से मोल्ड की लागत ज़्यादा पार्ट्स पर बँट जाती है। प्रोटोटाइप या कम वॉल्यूम के लिए हार्डन्ड स्टील की जगह सस्ता एल्युमिनियम या प्रोटोटाइप (ब्रिज) टूलिंग सोचें — ऐसा मोल्ड जल्दी घिसता है, पर कम पार्ट्स पर बँटने पर कम
mold_costही जीतता है। सिंगल-कैविटी मोल्ड बनवाना भी मल्टी-कैविटी से सस्ता पड़ता है। - जब प्रोसेसिंग भारी पड़े (लंबा साइकिल या कम कैविटी)। कैविटेशन बढ़ाएँ (हर शॉट में ज़्यादा कैविटी से प्रति पार्ट प्रोसेसिंग लागत बँट जाती है) और साइकिल छोटा करें। आमतौर पर सबसे लंबा चरण कूलिंग होता है, इसलिए वॉल थिकनेस घटाना, कूलिंग चैनल जोड़ना या सुधारना, और होल्ड/कूलिंग टाइम ऑप्टिमाइज़ करना — तीनों
cycle_timeघटाते हैं। जहाँ पार्ट इजाज़त दे, वहाँ सही साइज़ की छोटी प्रेस चुनकरmachine_rateभी कम किया जा सकता है। - जब मटीरियल भारी पड़े (भारी पार्ट या महँगा रेज़िन)। रेज़िन ग्रेड की समीक्षा करें — कई बार अनफिल्ड या कमोडिटी ग्रेड भी स्पेक पूरा कर देता है और
material_costघटा देता है। डिज़ाइन बदलकर पार्ट का वज़न कम करें (पतली दीवारें, रिब लगाना, ठोस हिस्सों को कोर आउट करना)। जहाँ एप्लिकेशन अनुमति दे, वहाँ प्रमाणित रीग्राइंड इस्तेमाल करने से प्रभावी मटीरियल लागत घटती है। औरscrap_rateज़रूर घटाएँ: चूँकि मटीरियल लागत को \(\left(1 + \text{स्क्रैप रेट}/100\right)\) से गुणा किया जाता है, स्क्रैप का हर एक प्रतिशत कम होना सीधे मटीरियल लागत से घटता है। - स्क्रैप को ध्यान में रखकर मटीरियल खरीदें। किसी रन के लिए रेज़िन खरीदते समय तैयार पार्ट्स के कुल वज़न से थोड़ा ज़्यादा ऑर्डर करें, ताकि रिजेक्ट, पर्जिंग और स्टार्टअप के बाद माल कम न पड़े। खरीद को उसी \(\left(1 + \text{स्क्रैप रेट}/100\right)\) गुणक से बढ़ाकर तय करें जो कैलकुलेटर इस्तेमाल करता है — इससे बाद में छोटा और अक्सर महँगा टॉप-अप ऑर्डर देने की नौबत नहीं आती।
ये मोल्डेड पार्ट की लागत घटाने के सामान्य व्यावहारिक सुझाव हैं; सही संतुलन आपके पार्ट, रेज़िन, टॉलरेंस और मशीनरी पर निर्भर करता है। प्रोडक्शन में उतारने से पहले किसी भी बदलाव को अपने मोल्डर और क्वालिटी चेक से ज़रूर सत्यापित कराएँ।
अक्सर पूछे जाने वाले सवाल
साइकिल टाइम को कैविटी से भाग क्यों देते हैं? मल्टी-कैविटी मोल्ड हर शॉट में कई पार्ट बनाता है, इसलिए वही प्रेस टाइम सब पार्ट्स में बँट जाता है और प्रति पार्ट प्रोसेसिंग लागत घट जाती है।
टूलिंग की गणना कैसे होती है? मोल्ड की लागत पूरे ऑर्डर की मात्रा पर बराबर-बराबर बाँटी जाती है; बड़ा रन प्रति पार्ट टूलिंग लागत को कम कर देता है।
क्या स्क्रैप सिर्फ़ मटीरियल पर असर डालता है? इस कैलकुलेटर में स्क्रैप सिर्फ़ मटीरियल की खपत बढ़ाता है; रिजेक्ट हुए पार्ट और स्टार्टअप वेस्ट का अनुमान लगाने के लिए आप स्क्रैप रेट बढ़ा सकते हैं।