À quoi sert ce calculateur
Le calculateur de coût de moulage par injection estime le coût par pièce et le coût total d'une série de pièces injectées. Il additionne les trois postes qui font le prix pièce : la matière consommée à chaque injection, le temps machine et main-d'œuvre nécessaire pour faire tourner la presse, et l'investissement outillage (le moule) réparti sur la commande. Concepteurs, acheteurs et mouleurs peuvent ainsi vérifier la cohérence d'un devis et comparer plusieurs scénarios avant de lancer un projet.
La formule expliquée
L'équation de base est la suivante :
$$\text{Coût par pièce} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$où \(W\) = masse de la pièce en grammes, \(C\) = prix de la matière au kg, \(s\) = taux de rebut en pourcentage, \(t\) = temps de cycle en secondes, \(n\) = nombre d'empreintes du moule, \(M\) = taux horaire machine, \(L\) = taux horaire main-d'œuvre, \(T\) = coût du moule / de l'outillage et \(Q\) = quantité totale. Comme chaque injection produit \(n\) pièces, le temps machine réellement imputé à une pièce vaut \(t/n\). Le coût total s'obtient simplement par \(\text{Coût par pièce}\times Q\).
Mode d'emploi
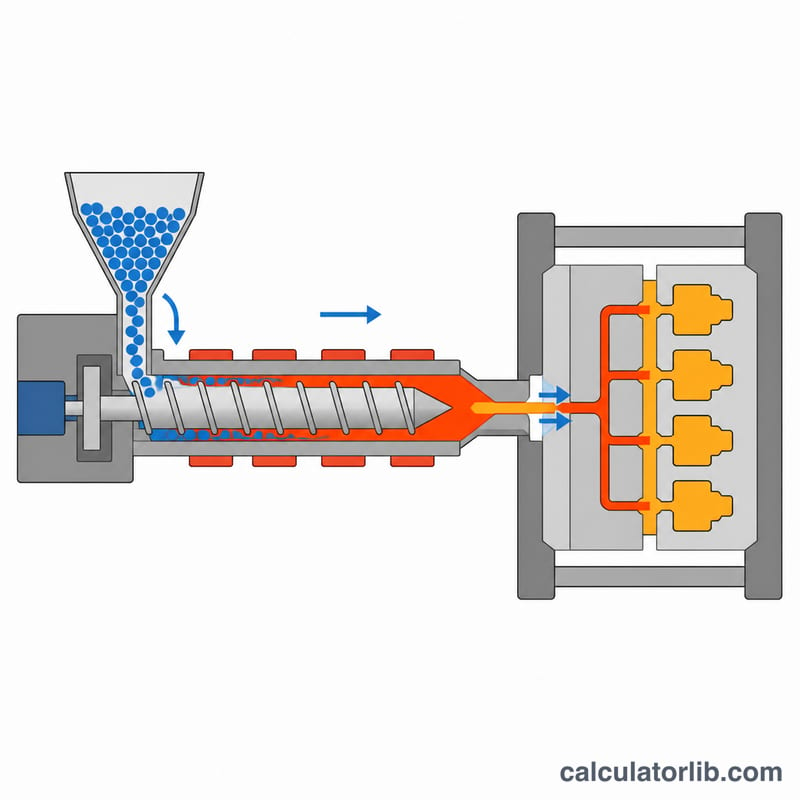
Saisissez la masse de la pièce et le prix de la matière, fixez un taux de rebut réaliste, puis décrivez le process : temps de cycle, nombre d'empreintes et taux horaires machine et main-d'œuvre. Ajoutez le coût d'outillage à amortir ainsi que la quantité commandée. Le résultat éclate le prix pièce en trois postes — matière, transformation et outillage — pour repérer immédiatement le levier le plus rentable.
Exemple chiffré
Prenons une pièce de 50 g en matière à 3 $/kg avec 5 % de rebut, un cycle de 30 s dans un moule à 4 empreintes, des taux machine et main-d'œuvre de 40 $ et 20 $ de l'heure, un outillage à 20 000 $ et une série de 10 000 pièces :
$$\text{matière} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{transformation} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{outillage} = \frac{20000}{10000} = \$2.00$$La somme donne \(\$2.2825\) par pièce, soit un coût total de série de \(2.2825\times 10000 = \$22{,}825\) (les montants sont exprimés en dollars US).
Prix matière, taux horaires et temps de cycle courants
Les tableaux ci-dessous donnent des ordres de grandeur indicatifs, utiles pour une première estimation. Les prix des résines sont des cours de matières premières très volatils (ils suivent le pétrole, le grade, la couleur, le taux de charge et le volume commandé), et les taux machine varient fortement selon la région, les frais de structure de l'atelier et le niveau d'automatisation. Considérez ces valeurs comme des fourchettes de marché en dollars US, et non comme un devis : faites confirmer les chiffres réels par votre fournisseur de matière et votre mouleur. En France et en Europe, les prix se négocient en euros et les taux horaires atelier peuvent sensiblement différer de ces repères.
Résines courantes : prix et masse volumique typiques
| Résine | Prix typique (USD/kg) | Masse volumique typique (g/cm³) |
|---|---|---|
| PE (polyéthylène) | 1,20 $ – 2,00 $ | 0,92 – 0,96 |
| PP (polypropylène) | 1,20 $ – 2,00 $ | 0,90 – 0,91 |
| ABS | 2,00 $ – 3,50 $ | 1,04 – 1,06 |
| POM (acétal) | 2,50 $ – 4,00 $ | 1,39 – 1,42 |
| Nylon 6/6 (PA66) | 3,00 $ – 5,00 $ | 1,13 – 1,15 |
| PC (polycarbonate) | 3,00 $ – 5,00 $ | 1,19 – 1,21 |
La masse volumique compte, car le coût matière du calculateur dépend de la masse de la pièce. Si vous ne connaissez que son volume, estimez la masse par \(\text{masse (g)} = \text{volume (cm}^3) \times \text{masse volumique (g/cm}^3)\), puis reportez le résultat dans le champ part_weight (en grammes).
Taux horaire machine typique selon la force de fermeture
| Force de fermeture | Taux machine typique (USD/heure) |
|---|---|
| 50 t | 25 $ – 40 $ |
| 150 t | 35 $ – 55 $ |
| 300 t | 50 $ – 75 $ |
| 500 t | 70 $ – 100 $ |
Ces valeurs correspondent au seul coût presse ; la main-d'œuvre se saisit à part dans labor_rate. Les grosses presses coûtent plus cher à l'heure, mais elles sont indispensables pour les grandes pièces et les moules à forte cavitation.
Temps de cycle typique selon l'épaisseur de paroi nominale
| Épaisseur de paroi nominale | Temps de cycle typique (secondes) |
|---|---|
| < 1 mm | 10 – 20 |
| 1 – 2 mm | 15 – 30 |
| 2 – 3 mm | 25 – 45 |
| 3 – 4 mm | 40 – 70 |
Le refroidissement domine le temps de cycle et évolue à peu près comme le carré de l'épaisseur : une paroi plus épaisse allonge donc le cycle de façon disproportionnée. Le cycle réel dépend aussi de la résine, de la conception du circuit de refroidissement et de la géométrie de la pièce : ces fourchettes ne sont qu'un point de départ pour le champ cycle_time.
Leviers concrets pour réduire le coût par pièce
Les gains les plus rapides viennent du poste qui pèse le plus dans votre résultat : matière, transformation ou outillage. Lancez le calcul, lisez la répartition, puis attaquez la plus grosse part.
- Quand l'outillage domine (cas fréquent en petite série). Puisque \(C_{\text{tool}} = \text{coût du moule} / \text{quantité}\), le levier numéro un reste la quantité : regrouper les commandes ou s'engager sur une série plus longue dilue le moule sur davantage de pièces. Pour du prototype ou de la petite série, envisagez un moule aluminium ou un outillage « pont » (bridge tooling) plutôt qu'un acier traité : il s'use plus vite, mais un
mold_costnettement plus faible l'emporte dès lors qu'il est réparti sur peu de pièces. Un moule mono-empreinte est également moins cher à fabriquer qu'un moule multi-empreintes. - Quand la transformation domine (cycles longs ou peu d'empreintes). Augmentez la cavitation (plus d'empreintes par injection divise d'autant le coût de transformation par pièce) et raccourcissez le cycle. Le refroidissement étant généralement la phase la plus longue, réduire l'épaisseur de paroi, ajouter ou améliorer les canaux de refroidissement et optimiser les temps de maintien et de refroidissement font baisser
cycle_time. Choisir une presse au plus juste, donc unmachine_rateplus faible lorsque la pièce le permet, aide également. - Quand la matière domine (pièces lourdes ou résine coûteuse). Réexaminez le grade : une résine non chargée ou un grade standard suffit parfois au cahier des charges pour un
material_costmoindre. Allégez la pièce par la conception (parois plus fines, nervures, évidement des sections massives). Si l'application l'autorise, un broyé qualifié réduit le coût matière effectif. Enfin, faites baisser lescrap_rate: le coût matière étant multiplié par \(\left(1 + \text{taux de rebut}/100\right)\), chaque point de rebut supprimé se retranche directement du poste matière. - Achetez assez de matière pour couvrir le rebut. Au moment de commander la résine, prévoyez un peu plus que la masse des pièces bonnes, afin que les rebuts, les purges et les démarrages ne vous laissent pas à court. Dimensionner l'achat sur la quantité majorée du rebut — le même facteur \(\left(1 + \text{taux de rebut}/100\right)\) que celui du calculateur — évite un second petit réapprovisionnement, souvent facturé plus cher.
Il s'agit de pistes opérationnelles générales pour réduire le coût d'une pièce injectée ; le bon compromis dépend de votre pièce, de la résine, des tolérances et du parc machine. Validez toute modification avec votre mouleur et par un contrôle qualité avant de lancer la production.
FAQ
Pourquoi diviser le temps de cycle par le nombre d'empreintes ? Un moule multi-empreintes produit plusieurs pièces par injection : le même temps presse est partagé, ce qui abaisse le coût de transformation par pièce.
Comment l'outillage est-il pris en compte ? Le coût du moule est amorti de façon uniforme sur la quantité commandée : plus la série est longue, plus la part d'outillage par pièce diminue.
Le rebut n'agit-il que sur la matière ? Ici, oui : le rebut gonfle la consommation matière. Vous pouvez augmenter le taux de rebut pour approcher les pièces refusées et les pertes de démarrage.