Ce que fait ce calculateur
Le calculateur de temps de refroidissement en injection plastique estime la durée pendant laquelle une pièce moulée doit rester dans le moule avant d'être assez rigide pour être éjectée. Le refroidissement constitue généralement la phase la plus longue du cycle d'injection : une bonne estimation conditionne donc directement le temps de cycle, la cadence de la presse et le coût de la pièce. Le modèle assimile la pièce à une plaque plane infinie refroidie par conduction thermique unidimensionnelle, l'approximation classique employée en conception de moules et de procédés.
La formule expliquée
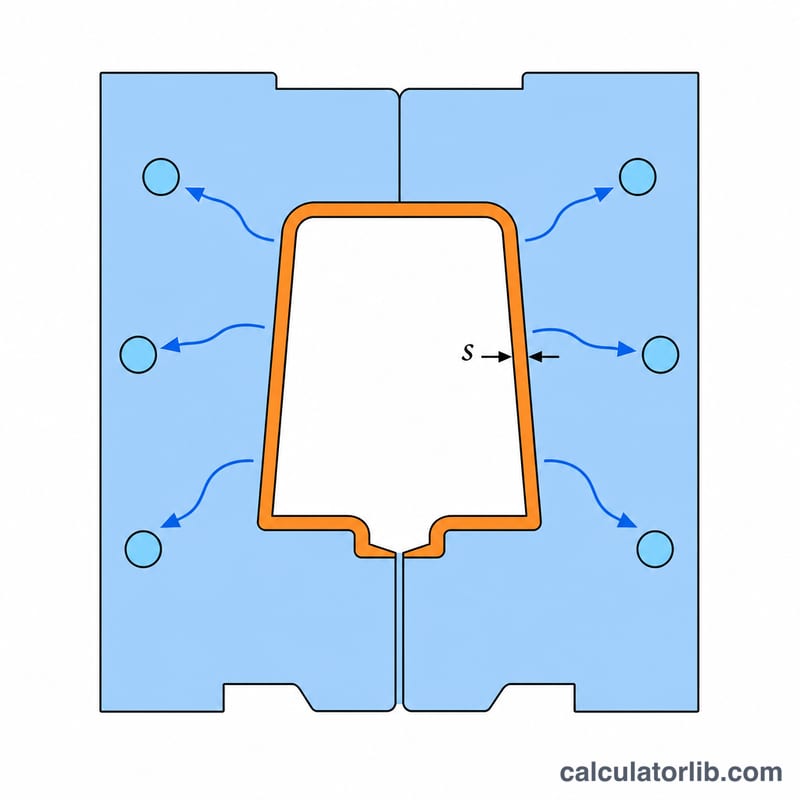
Le temps de refroidissement est donné par l'équation de refroidissement d'une plaque :
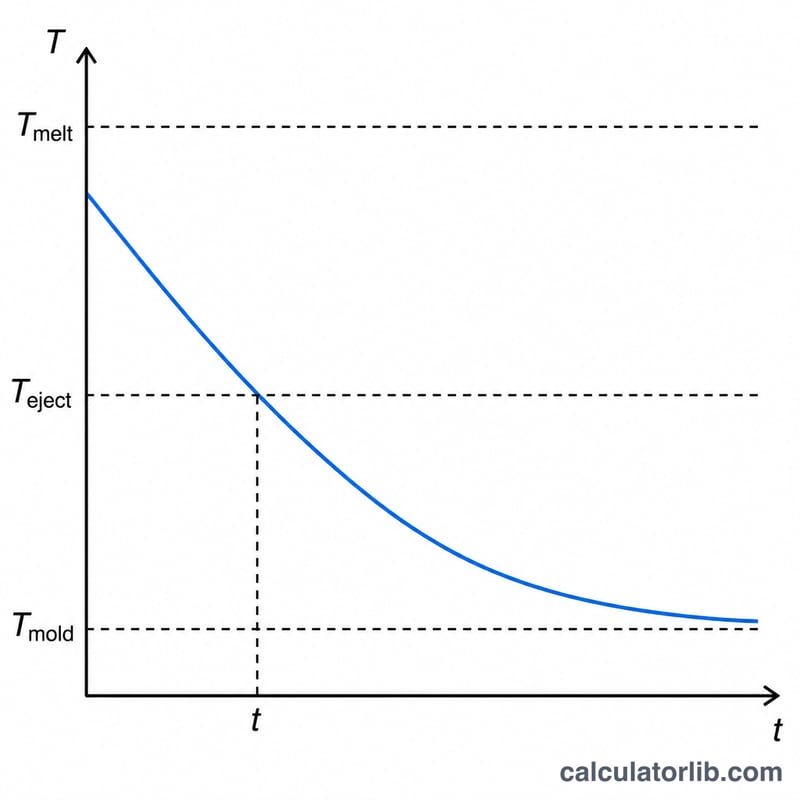
$$t = \frac{s^2}{\pi^2 \alpha} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{T_m - T_w}{T_e - T_w}\right)$$où \(t\) = temps de refroidissement en secondes, \(s\) = épaisseur de paroi maximale en mm, \(\alpha\) = diffusivité thermique du polymère en \(\text{mm}^2/\text{s}\), \(T_m\) = température de matière (injection), \(T_w\) = température de paroi du moule, et \(T_e\) = température d'éjection (démoulage). Comme l'épaisseur apparaît au carré, doubler l'épaisseur de paroi multiplie environ par quatre le temps de refroidissement.
Comment l'utiliser
Saisissez la paroi la plus épaisse de la pièce, la diffusivité thermique de la résine (par exemple environ \(0.09\,\text{mm}^2/\text{s}\) pour l'ABS), puis les trois températures. Toutes les températures peuvent être exprimées en \(^{\circ}\text{C}\) du moment qu'elles restent cohérentes. Le calculateur renvoie le temps de refroidissement estimé en secondes.
Exemple chiffré
Pour \(s = 2\,\text{mm}\), \(\alpha = 0.09\,\text{mm}^2/\text{s}\), \(T_m = 230\), \(T_w = 40\) et \(T_e = 90\) :
$$t = \frac{2^2}{\pi^2 \times 0.09} \, \ln\!\left(\frac{4}{\pi} \cdot \frac{190}{50}\right) = 4.503 \times \ln(4.838) \approx 7.10\,\text{s}$$La pièce nécessite donc environ 7,1 secondes de refroidissement.
Diffusivité thermique et températures de mise en œuvre par résine
Le tableau ci-dessous présente des valeurs de départ typiques pour les résines courantes du moulage par injection. Il s'agit de plages approximatives tirées des fourchettes générales des manuels et des fiches techniques. La diffusivité thermique \(\alpha = k/(\rho\,c_p)\) varie avec la température et est souvent donnée sous forme de valeur « effective », moyennée sur la plage de refroidissement. C'est pourquoi les chiffres publiés pour une même résine peuvent différer. La colonne de température d'éjection est un guide pratique. Elle se situe généralement près de la température de déflexion thermique (HDT) de la résine, ou un peu en dessous. Ne l'utilisez que comme point de départ.
| Résine | Diffusivité thermique α (mm²/s, env.) | Température de fusion (°C) | Température du moule (°C) | Indication de température d'éjection (°C) |
|---|---|---|---|---|
| ABS | 0.08–0.12 | 210–260 | 40–80 | ≈85–95 |
| PP | 0.07–0.10 | 200–270 | 20–60 | ≈80–100 |
| HDPE | 0.09–0.13 | 200–280 | 20–60 | ≈70–100 |
| LDPE | 0.08–0.12 | 180–240 | 20–50 | ≈60–80 |
| PS (GPPS) | 0.08–0.10 | 180–260 | 20–60 | ≈75–85 |
| PC | 0.10–0.13 | 280–320 | 80–110 | ≈120–135 |
| PA6 | 0.08–0.12 | 230–280 | 60–90 | ≈120–160 |
| PA66 | 0.08–0.12 | 270–300 | 60–90 | ≈140–180 |
| POM | 0.08–0.11 | 190–230 | 60–110 | ≈120–150 |
| PMMA | 0.08–0.11 | 210–260 | 50–80 | ≈85–95 |
| PBT | 0.09–0.12 | 240–270 | 40–90 | ≈120–150 |
| PET (qualités cristallines) | 0.09–0.13 | 270–290 | 120–140* | ≈140–160 |
*Le PET pour pièces amorphes ou transparentes est généralement moulé dans un moule froid, vers 10–30 °C, et est éjecté bien en dessous de sa température de transition vitreuse, d'environ 70–80 °C.
Important : Les valeurs varient selon les grades. Les fibres de verre, les charges minérales, les ignifugeants et autres additifs peuvent les modifier fortement. Les grades chargés ont souvent une diffusivité plus élevée et des températures d'éjection admissibles plus élevées. Lorsque la fiche technique ou le guide de mise en œuvre du fournisseur de résine donne des valeurs différentes, utilisez celles-ci. Pour une estimation optimale, utilisez les températures de moule et d'éjection recommandées par le fournisseur et, si elle est disponible, sa diffusivité thermique effective.
Effet de l'épaisseur de paroi et de la température du moule sur le temps de refroidissement
Les scénarios ci-dessous utilisent de l'ABS avec \(\alpha = 0.09\) mm²/s, une température de fusion \(T_{melt} = 230\) °C et une température d'éjection \(T_{eject} = 90\) °C. Chaque valeur provient de la formule de l'article :
$$t = \frac{s^{2}}{\pi^{2}\alpha}\,\ln\!\left(\frac{4}{\pi}\cdot\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\right)$$Avec une température de moule de 40 °C, le terme logarithmique vaut \(\ln\!\left(\tfrac{4}{\pi}\cdot\tfrac{190}{50}\right) = \ln(4.8383) \approx 1.5766\). Le facteur préfixe est \(\pi^{2}\times 0.09 \approx 0.8883\). Donc \(t \approx 1.7749\,s^{2}\) secondes lorsque \(s\) est en mm. Par exemple, pour 2 mm : \(t = \frac{2^{2}}{0.8883}\times 1.5766 \approx 7.10\) s.
| Épaisseur de paroi s (mm) | Température du moule (°C) | Terme logarithmique | Temps de refroidissement t (s) |
|---|---|---|---|
| 1.0 | 40 | 1.5766 | 1.77 |
| 1.5 | 40 | 1.5766 | 3.99 |
| 2.0 | 40 | 1.5766 | 7.10 |
| 3.0 | 40 | 1.5766 | 15.97 |
| 4.0 | 40 | 1.5766 | 28.40 |
Le temps de refroidissement croît avec le carré de l'épaisseur de paroi. Doubler la paroi de 1 mm à 2 mm multiplie par quatre le temps de refroidissement (1.77 s → 7.10 s). En la doublant à nouveau, soit 4 mm, il est encore quatre fois plus long (28.40 s).
| Épaisseur de paroi s (mm) | Température du moule (°C) | Rapport de températures \(\frac{T_{melt}-T_{mold}}{T_{eject}-T_{mold}}\) | Terme logarithmique | Temps de refroidissement t (s) |
|---|---|---|---|---|
| 2.0 | 20 | 210 / 70 = 3.000 | 1.3402 | 6.04 |
| 2.0 | 40 | 190 / 50 = 3.800 | 1.5766 | 7.10 |
| 2.0 | 60 | 170 / 30 = 5.667 | 1.9762 | 8.90 |
L'effet de la température du moule est plus faible et logarithmique. À 2 mm, passer d'un moule à 20 °C à un moule à 60 °C ajoute environ 2.9 s, soit environ 47%. Une température de moule plus élevée réduit l'écart entre la température du moule et la température d'éjection, de sorte que la pièce met plus de temps à atteindre une température d'éjection sûre. En pratique, on utilise tout de même souvent des moules plus chauds pour obtenir un meilleur état de surface, des contraintes internes moulées plus faibles ou une meilleure stabilité dimensionnelle. Chaque scénario arbitre entre temps de refroidissement et qualité de la pièce. Pour réduire le temps de cycle, il est généralement bien plus efficace de réduire la section de paroi la plus épaisse que d'abaisser la température du moule.
FAQ
Pourquoi l'épaisseur est-elle si déterminante ? La chaleur doit être évacuée par conduction à travers la paroi, et le temps de conduction varie comme le carré de l'épaisseur : les sections épaisses pèsent donc lourdement sur le temps de cycle.
Le résultat est-il exact ? Non. Il s'agit d'une estimation unidimensionnelle qui néglige les nervures, les angles et les échanges thermiques réels du moule, mais elle constitue un excellent point de départ pour le réglage du procédé.
Quelle température d'éjection faut-il utiliser ? Retenez la température de fléchissement sous charge (HDT) de la résine ou une valeur à laquelle la pièce est dimensionnellement stable.