À quoi sert le calculateur de volume d'injection ?
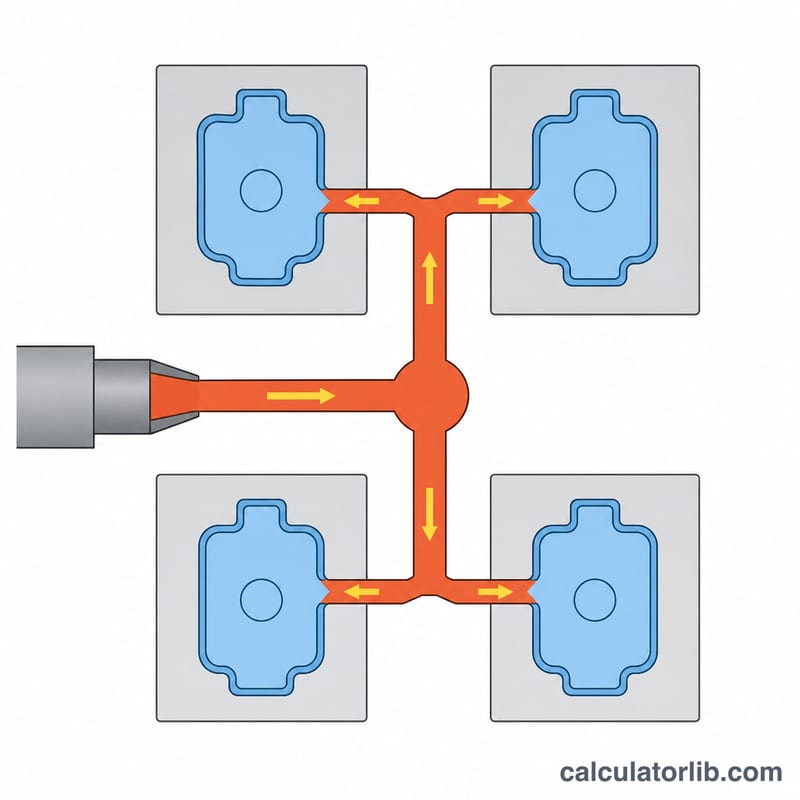
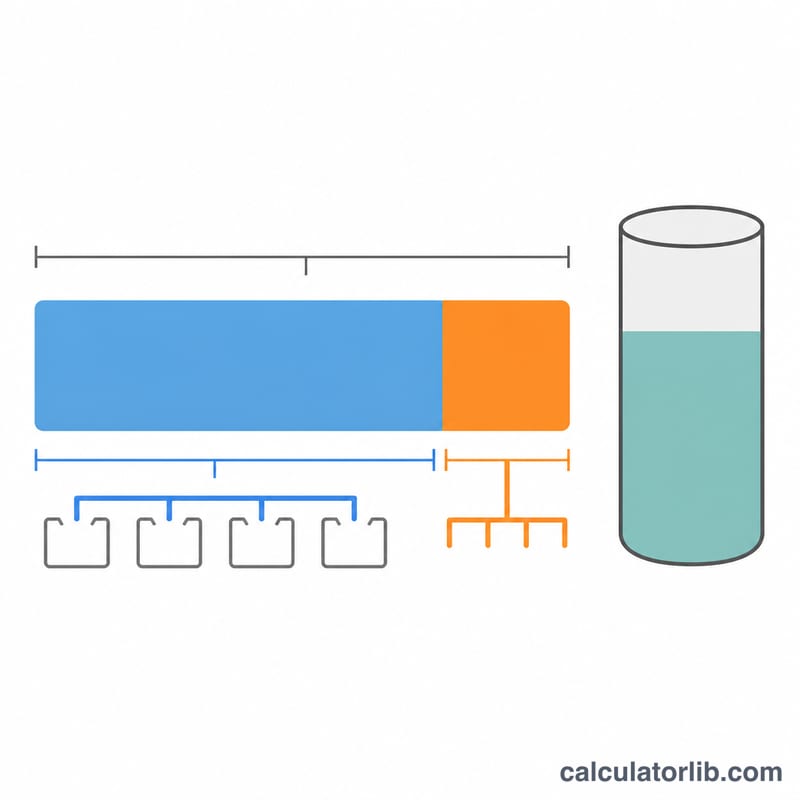
Le volume d'injection (ou volume de dosage) correspond à la quantité totale de matière fondue que la presse injecte dans le moule à chaque cycle. Il comprend toutes les empreintes, mais aussi la carotte et les canaux d'alimentation. À partir du volume d'une pièce, du nombre d'empreintes, de la part de matière perdue dans les canaux et de la densité de la matière, ce calculateur détermine le volume à injecter, le poids injecté en grammes et le pourcentage de la capacité de votre presse mobilisé par cette injection. La formule de base est la suivante :
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
avec \(V_{part}\) = volume d'une pièce en cm³, \(N\) = nombre d'empreintes, \(r\) = surplus de matière lié à la carotte et aux canaux, exprimé en fraction, et \(\rho\) = densité de la matière en g/cm³.
Mode d'emploi
Saisissez le volume d'une pièce moulée, le nombre d'empreintes du moule et le surplus lié aux canaux en pourcentage (généralement 10 à 20 % pour un système de canaux chauds ou froids bien équilibré). Indiquez ensuite la densité de la matière et la capacité d'injection nominale de votre presse en grammes. Les fabricants expriment presque toujours cette capacité en polystyrène (densité \(1.05\) g/cm³) : le calculateur la convertit donc pour votre matière à l'aide du rapport \(\rho / 1.05\).
Exemple de calcul
Prenons \(V_{part} = 50\) cm³, \(N = 2\), \(r = 0.15\), \(\rho = 0.95\) g/cm³ et une presse d'une capacité de 200 g. Le volume total des pièces vaut \(50 \times 2 = 100\) cm³, d'où un volume d'injection de :
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
Avec cette matière, l'injection maximale possible est de \(200 \times \tfrac{0.95}{1.05} = 180.95\) g, soit un taux d'utilisation de \(109.25 / 180.95 \times 100 = 60.4\%\) : on reste confortablement dans la plage recommandée de 20 à 80 %.
Densités des principales matières plastiques
Le poids injecté dépend du volume des pièces, du nombre d'empreintes, du surplus des canaux et de la densité de la matière. Comme la densité agit directement sur le résultat, il est important d'utiliser la valeur du grade que vous transformez réellement. Le tableau ci-dessous donne les densités typiques à l'état solide (à température ambiante, selon la norme ISO 1183) des résines d'injection courantes, en g/cm³. Ces valeurs représentatives conviennent pour des estimations d'ingénierie ; vérifiez toujours le chiffre exact sur la fiche technique du fournisseur, car les additifs, les charges et la formulation du grade le font varier.
| Matière | Abréviation | Densité typique à l'état solide (g/cm³) |
|---|---|---|
| Polypropylène | PP | ~0,905 |
| Polyéthylène haute densité | PEHD (HDPE) | ~0,95 |
| Polystyrène | PS | ~1,05 |
| Acrylonitrile butadiène styrène | ABS | ~1,05 |
| Polyamide 6 (nylon 6) | PA6 | ~1,14 |
| Polyméthacrylate de méthyle (acrylique, « Plexiglas ») | PMMA | ~1,18 |
| Polycarbonate | PC | ~1,20 |
| Polytéréphtalate d'éthylène | PET | ~1,38 |
| Polyoxyméthylène (polyacétal) | POM | ~1,41 |
| Grades chargés verre (ex. PA6-GF30) | PA6-GF30 | ~1,36 (augmente avec le taux de fibres) |
Deux remarques pratiques. D'abord, les grades chargés verre ou minéral sont plus denses que la résine de base non chargée, et leur densité augmente avec le taux de charge : un polyamide chargé à 30 % de fibres de verre est nettement au-dessus du PA6 pur. Utilisez donc la valeur du grade chargé, et non celle du polymère de base. Ensuite, les valeurs ci-dessus sont des densités à l'état solide. La matière fondue est moins dense (environ 0,8 à 0,9 fois la valeur solide pour les polymères semi-cristallins). Si vous dimensionnez par rapport au volume balayé par la vis (capacité de plastification) plutôt qu'à la masse des pièces finies, vérifiez si la capacité de votre presse est exprimée en grammes équivalent polystyrène ou en volume réel de matière fondue.
Questions fréquentes
Pourquoi garder un taux d'utilisation entre 20 % et 80 % ? En dessous de 20 %, la matière séjourne trop longtemps dans le fourreau et risque de se dégrader ; au-delà de 80 %, vous vous exposez à des pièces incomplètes (manque matière) et à un maintien irrégulier.
Faut-il vraiment tenir compte des canaux ? Oui, sauf si vous travaillez avec un système entièrement à canaux chauds et buses à obturateur. La carotte et les canaux ajoutent bel et bien de la matière à chaque injection.
Pourquoi corriger la capacité de la presse selon la densité ? La capacité d'injection annoncée par les fabricants est donnée pour du polystyrène. Pour un même volume balayé par la vis, une matière plus dense pèse davantage : la capacité utile en grammes varie donc avec \(\rho\).