射出成形ショットサイズ計算ツールとは?
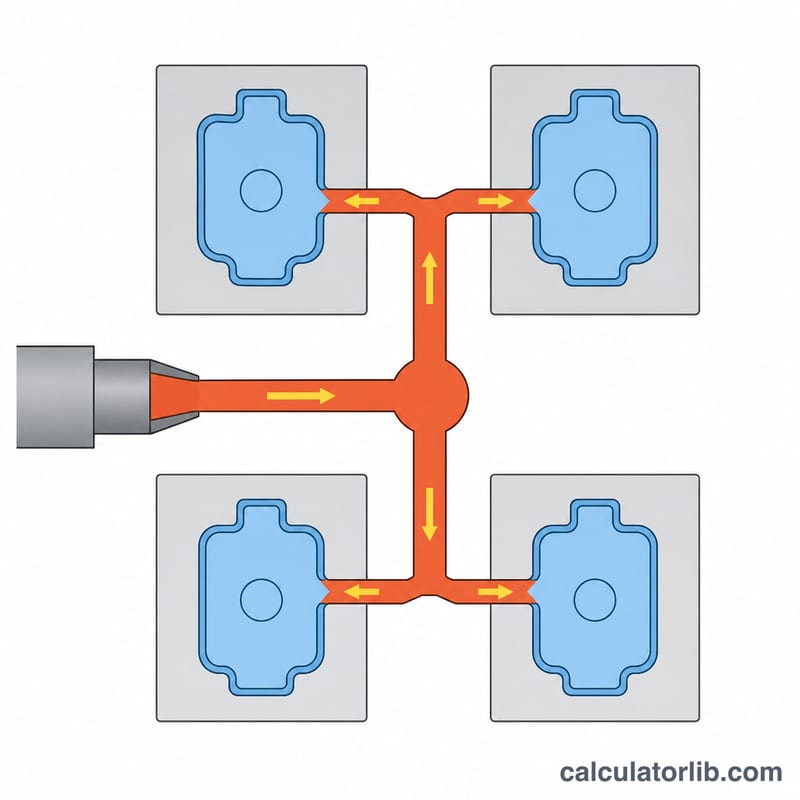
ショットサイズとは、1サイクルで機械が金型に射出する溶融樹脂の総量です。全キャビティで成形される製品に加えて、ランナーとスプルーの分も含まれます。この計算ツールは、製品体積・キャビティ数・ランナーオーバーヘッド・材料密度を入力するだけで、必要なショット体積、グラム単位のショット重量、そのショットが機械能力に占める割合を算出します。基本となる関係式は次のとおりです。
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
ここで \(V_{part}\) =製品1個あたりの体積(cm³)、\(N\) =キャビティ数、\(r\) =ランナー・スプルーのオーバーヘッド(割合)、\(\rho\) =材料密度(g/cm³)です。
使い方
製品1個の体積、金型のキャビティ数、ランナーオーバーヘッドの割合(バランスの取れたホットランナーまたはコールドランナーで一般に10〜20%)を入力します。さらに材料密度と、機械の定格ショット容量(グラム)を入力してください。機械容量は通常ポリスチレン(密度 \(1.05\) g/cm³)を基準に表示されるため、本ツールは \(\rho / 1.05\) を用いて実際に使用する樹脂に合わせて換算します。
計算例
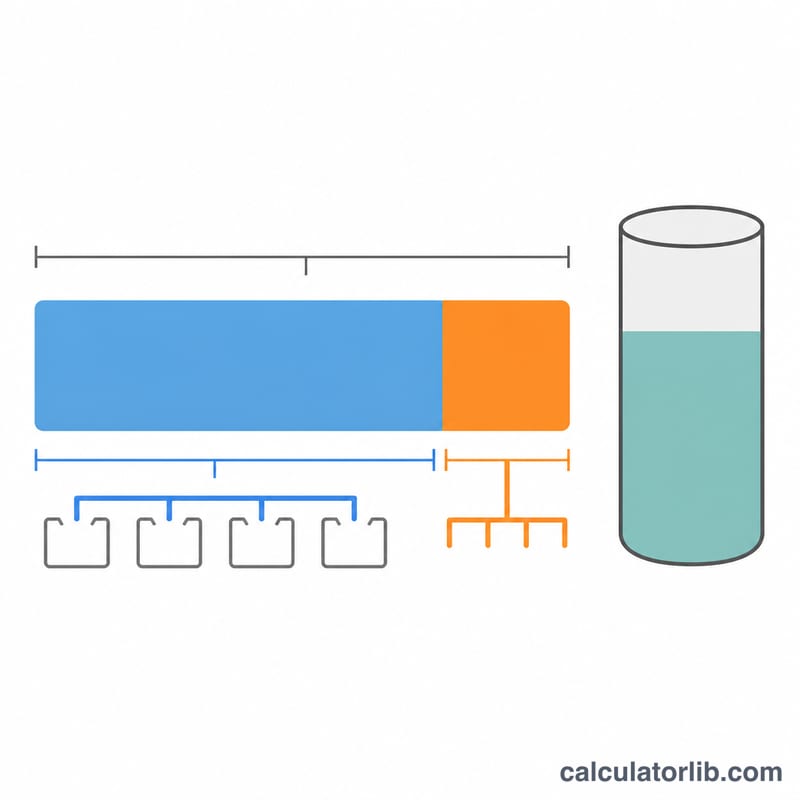
例として \(V_{part} = 50\) cm³、\(N = 2\)、\(r = 0.15\)、\(\rho = 0.95\) g/cm³、機械容量を200 gとします。総製品体積は \(50 \times 2 = 100\) cm³ なので、ショット体積は次のようになります。
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
この樹脂での最大ショットは \(200 \times \tfrac{0.95}{1.05} = 180.95\) g となり、使用率は \(109.25 / 180.95 \times 100 = 60.4\%\) です。これは推奨される20〜80%の範囲に十分収まっています。
代表的な樹脂の密度
ショット重量は、製品体積・キャビティ数・ランナーオーバーヘッド・材料密度から求められます。密度は結果に直接掛け合わされるため、実際に成形するグレードの値を使うことが重要です。下表は、代表的な成形樹脂の一般的な固体密度(室温、ISO 1183基準)をg/cm³で示したものです。概算の設計検討に使える代表値ですが、添加剤・充填材・グレードの配合によって変動するため、正確な値は必ずサプライヤーの材料データシートで確認してください。
| 樹脂 | 略号 | 一般的な固体密度(g/cm³) |
|---|---|---|
| ポリプロピレン | PP | ~0.905 |
| 高密度ポリエチレン | HDPE | ~0.95 |
| ポリスチレン | PS | ~1.05 |
| アクリロニトリル・ブタジエン・スチレン | ABS | ~1.05 |
| ポリアミド6(ナイロン6) | PA6 | ~1.14 |
| ポリメタクリル酸メチル(アクリル) | PMMA | ~1.18 |
| ポリカーボネート | PC | ~1.20 |
| ポリエチレンテレフタレート | PET | ~1.38 |
| ポリオキシメチレン(アセタール) | POM | ~1.41 |
| ガラス繊維強化グレード(例:PA6-GF30) | PA6-GF30 | ~1.36(ガラス含有量が増えると上昇) |
実務上のポイントが2つあります。第一に、ガラスやミネラルで充填されたグレードは未充填のベース樹脂よりも密度が高く、充填材の配合量が増えるほど密度は上がります。たとえば30%ガラス繊維強化ナイロンは無充填のPA6よりかなり高くなるため、ベース樹脂ではなく充填グレードの値を使ってください。第二に、上表は固体密度です。樹脂の溶融状態では密度は低くなり(半結晶性樹脂で固体値のおよそ0.8〜0.9倍)、仕上がり製品の質量ではなくバレルの掃気(可塑化)容量に合わせてサイジングする場合は、機械容量がポリスチレン換算グラムで表示されているのか、実際の溶融体積で表示されているのかを確認しましょう。
よくある質問
使用率を20〜80%に保つのはなぜですか? 20%を下回ると樹脂が滞留しすぎて劣化するおそれがあり、80%を超えるとショートショットや保圧不足のリスクが高まります。
ランナーオーバーヘッドは必ず必要ですか? フルホットランナーのバルブゲートシステムを使う場合を除き、必要です。ランナーとスプルーは毎ショットに実際の材料を加えるためです。
機械容量を密度で換算するのはなぜですか? 機械のショット定格はポリスチレンを前提としています。同じスクリュー掃気体積でも密度の高い樹脂は重くなるため、実際に使えるグラム容量は \(\rho\) に応じて変わります。