इंजेक्शन मोल्डिंग शॉट साइज़ कैलकुलेटर क्या है?
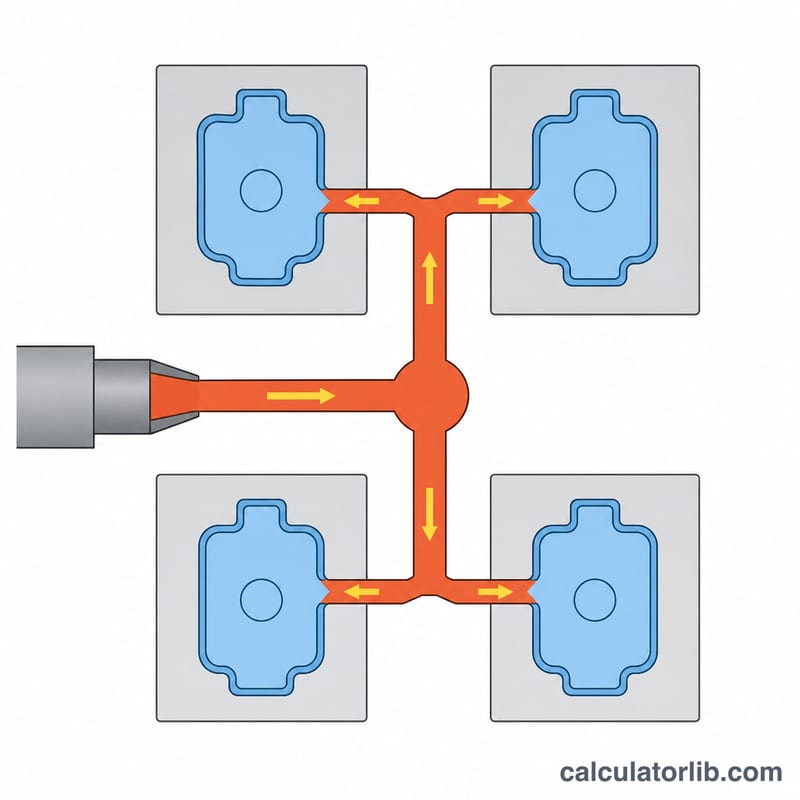
एक साइकिल में मशीन मोल्ड के अंदर जितना पिघला हुआ प्लास्टिक इंजेक्ट करती है, उसे शॉट साइज़ कहते हैं। इसमें सभी कैविटी के साथ रनर और स्प्रू सिस्टम का प्लास्टिक भी गिना जाता है। आप पार्ट का वॉल्यूम, कैविटी की संख्या, रनर ओवरहेड और मटीरियल की डेंसिटी डालें। कैलकुलेटर इनसे तीन चीज़ें निकालता है: ज़रूरी शॉट वॉल्यूम, ग्राम में शॉट वेट, और यह कि एक शॉट मशीन की क्षमता का कितना प्रतिशत लेता है। मूल सूत्र यह है:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
यहाँ \(V_{part}\) = एक पार्ट का वॉल्यूम (cm³ में), \(N\) = कैविटी की संख्या, \(r\) = रनर और स्प्रू ओवरहेड (दशमलव भिन्न में), और \(\rho\) = मटीरियल की डेंसिटी (g/cm³ में)।
इसका इस्तेमाल कैसे करें
सबसे पहले एक मोल्ड किए गए पार्ट का वॉल्यूम डालें। फिर टूल में कैविटी की संख्या और रनर ओवरहेड का प्रतिशत भरें। बैलेंस्ड हॉट या कोल्ड रनर में यह आमतौर पर 10–20% होता है। इसके बाद मटीरियल की डेंसिटी और ग्राम में अपनी मशीन की रेटेड शॉट क्षमता डालें। मशीन की क्षमता आमतौर पर पॉलीस्टाइरीन (डेंसिटी \(1.05\) g/cm³) के हिसाब से बताई जाती है। इसलिए कैलकुलेटर \(\rho / 1.05\) से गुणा करके इसे आपके रेज़िन के हिसाब से बदल देता है।
हल किया गया उदाहरण
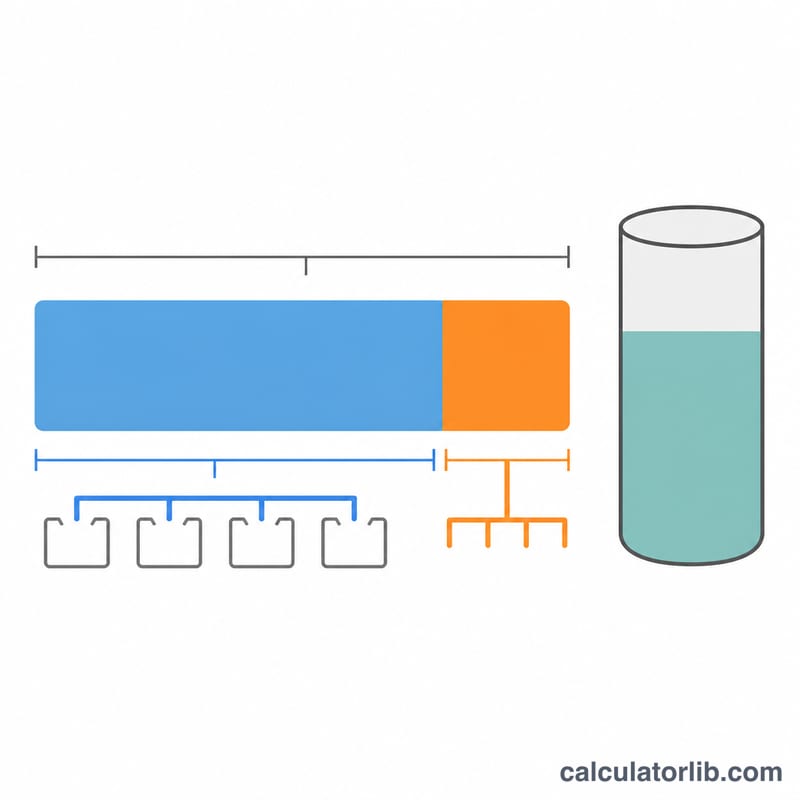
मान लीजिए \(V_{part} = 50\) cm³, \(N = 2\), \(r = 0.15\), \(\rho = 0.95\) g/cm³ है और मशीन की क्षमता 200 g है। कुल पार्ट वॉल्यूम \(50 \times 2 = 100\) cm³ हुआ, इसलिए शॉट वॉल्यूम होगा:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
इस रेज़िन के लिए अधिकतम शॉट \(200 \times \tfrac{0.95}{1.05} = 180.95\) g है। इससे क्षमता का उपयोग \(109.25 / 180.95 \times 100 = 60.4\%\) निकलता है, जो सुझाई गई 20–80% की सीमा के अंदर है।
आम रेज़िन की डेंसिटी
शॉट वेट चार चीज़ों से निकलता है: पार्ट वॉल्यूम, कैविटी, रनर ओवरहेड और मटीरियल डेंसिटी। डेंसिटी का असर नतीजे पर सीधा पड़ता है, इसलिए वही मान डालें जो उस ग्रेड का हो जिसे आप सच में चला रहे हैं। नीचे की तालिका में मोल्डिंग के आम रेज़िन की सामान्य ठोस डेंसिटी g/cm³ में दी गई है (कमरे के तापमान पर, ISO 1183 के आधार पर)। ये मान सामान्य इंजीनियरिंग अनुमान के लिए हैं। सटीक मान हमेशा सप्लायर की मटीरियल डेटाशीट से मिलाएँ, क्योंकि एडिटिव, फ़िलर और ग्रेड की केमिस्ट्री से डेंसिटी बदल जाती है।
| रेज़िन | संक्षिप्त नाम | सामान्य ठोस डेंसिटी (g/cm³) |
|---|---|---|
| पॉलीप्रोपाइलीन | PP | ~0.905 |
| हाई-डेंसिटी पॉलीएथिलीन | HDPE | ~0.95 |
| पॉलीस्टाइरीन | PS | ~1.05 |
| एक्रिलोनाइट्राइल ब्यूटाडाइन स्टाइरीन | ABS | ~1.05 |
| पॉलीएमाइड 6 (नायलॉन 6) | PA6 | ~1.14 |
| पॉलीमिथाइल मेथाक्रिलेट (एक्रिलिक) | PMMA | ~1.18 |
| पॉलीकार्बोनेट | PC | ~1.20 |
| पॉलीएथिलीन टेरेफ्थेलेट | PET | ~1.38 |
| पॉलीऑक्सीमिथिलीन (एसीटल) | POM | ~1.41 |
| ग्लास-फ़िल्ड ग्रेड (जैसे PA6-GF30) | PA6-GF30 | ~1.36 (ग्लास की मात्रा के साथ बढ़ती है) |
दो व्यावहारिक बातें याद रखें। पहली बात: ग्लास या मिनरल से भरे ग्रेड अपने बेस रेज़िन से ज़्यादा घने होते हैं, और फ़िलर जितना ज़्यादा होगा, डेंसिटी उतनी बढ़ेगी। 30% ग्लास-फ़िल्ड नायलॉन की डेंसिटी सादे PA6 से काफ़ी ऊपर होती है, इसलिए बेस पॉलिमर का नहीं, फ़िल्ड ग्रेड का मान डालें। दूसरी बात: ऊपर दिए मान ठोस अवस्था की डेंसिटी हैं। पॉलिमर का मेल्ट (पिघली अवस्था) कम घना होता है। सेमी-क्रिस्टलाइन रेज़िन में यह लगभग ठोस मान का 0.8–0.9 गुना होता है। अगर आप तैयार पार्ट के वज़न के बजाय बैरल की स्वेप्ट (प्लास्टिसाइज़िंग) क्षमता के हिसाब से साइज़िंग कर रहे हैं, तो देख लें कि मशीन की क्षमता पॉलीस्टाइरीन-समतुल्य ग्राम में दी गई है या असली मेल्ट वॉल्यूम में।
अक्सर पूछे जाने वाले सवाल
मशीन की क्षमता का उपयोग 20% से 80% के बीच क्यों रखना चाहिए? 20% से कम पर रेज़िन बैरल में बहुत देर तक रहता है और खराब (डीग्रेड) हो सकता है। 80% से ज़्यादा पर शॉर्ट शॉट और असमान पैकिंग का खतरा रहता है।
क्या रनर ओवरहेड जोड़ना ज़रूरी है? हाँ, जब तक आप पूरी तरह हॉट-रनर वाल्व-गेट सिस्टम इस्तेमाल नहीं कर रहे हों। रनर और स्प्रू हर शॉट में असली मटीरियल जोड़ते हैं।
मशीन की क्षमता को डेंसिटी के हिसाब से क्यों बदलना पड़ता है? मशीन की शॉट रेटिंग पॉलीस्टाइरीन मानकर दी जाती है। स्क्रू के उतने ही स्वेप्ट वॉल्यूम में ज़्यादा घना रेज़िन ज़्यादा वज़न का होता है, इसलिए ग्राम में इस्तेमाल होने लायक क्षमता \(\rho\) के साथ बदलती है।