¿Qué es la calculadora de tamaño de disparo en moldeo por inyección?
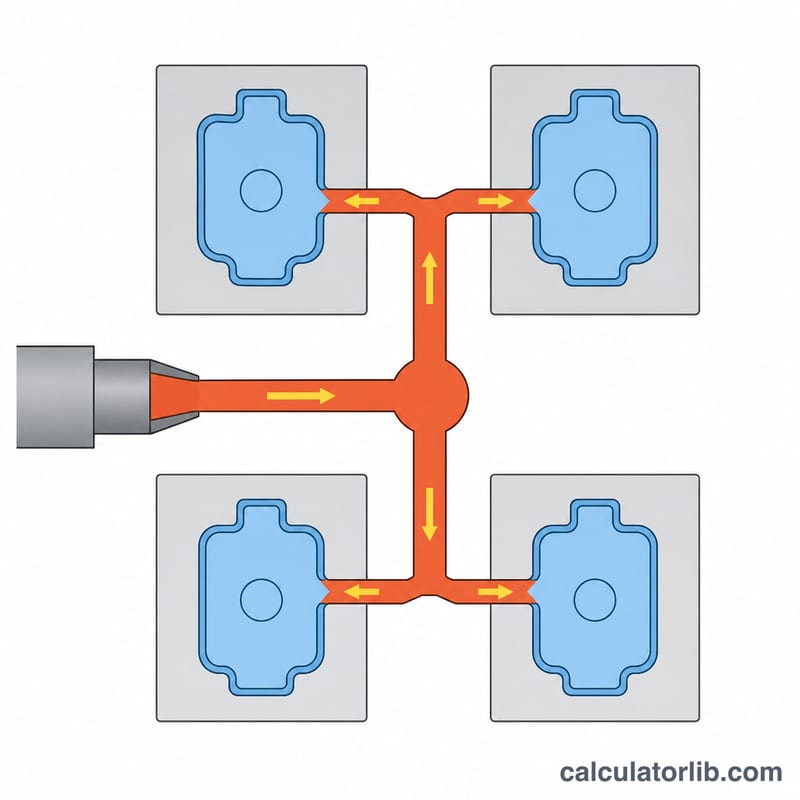
El tamaño de disparo (shot size) es la cantidad total de plástico fundido que la máquina inyecta en el molde durante un ciclo. Abarca todas las cavidades más el sistema de colada (runner) y el bebedero (sprue). Esta calculadora convierte el volumen de la pieza, el número de cavidades, la sobrecarga de colada y la densidad del material en el volumen de disparo necesario, el peso del disparo en gramos y el porcentaje de la capacidad de la máquina que consume ese disparo. La relación básica es:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
donde \(V_{part}\) = volumen de una sola pieza en cm³, \(N\) = número de cavidades, \(r\) = sobrecarga de colada y bebedero expresada como fracción, y \(\rho\) = densidad del material en g/cm³.
Cómo usarla
Introduce el volumen de una pieza moldeada, el número de cavidades del molde y un porcentaje de sobrecarga de colada (por lo general, entre el 10 y el 20 % para una colada caliente o fría equilibrada). Añade la densidad del material y la capacidad de disparo nominal de tu máquina en gramos. La capacidad de la máquina suele indicarse para poliestireno (densidad \(1.05\) g/cm³), por lo que la calculadora la ajusta a tu resina mediante \(\rho / 1.05\).
Ejemplo resuelto
Supongamos \(V_{part} = 50\) cm³, \(N = 2\), \(r = 0.15\), \(\rho = 0.95\) g/cm³ y una capacidad de máquina de 200 g. El volumen total de las piezas es \(50 \times 2 = 100\) cm³, de modo que el volumen de disparo es:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
El disparo máximo para esta resina es \(200 \times \tfrac{0.95}{1.05} = 180.95\) g, lo que da una utilización de \(109.25 / 180.95 \times 100 = 60.4\%\), cómodamente dentro del rango recomendado del 20–80 %.
Densidades habituales de las resinas
El peso del disparo se calcula a partir del volumen de la pieza, el número de cavidades, la sobrecarga de colada y la densidad del material. Como el término de densidad escala el resultado de forma directa, conviene usar el valor del grado que realmente procesas. La siguiente tabla recoge densidades típicas en estado sólido (a temperatura ambiente, según la norma ISO 1183) de resinas de moldeo habituales, en g/cm³. Son valores representativos para estimaciones generales de ingeniería; confirma siempre la cifra exacta en la ficha técnica del proveedor, ya que los aditivos, las cargas y la química del grado la modifican.
| Resina | Abreviatura | Densidad típica en sólido (g/cm³) |
|---|---|---|
| Polipropileno | PP | ~0.905 |
| Polietileno de alta densidad | HDPE | ~0.95 |
| Poliestireno | PS | ~1.05 |
| Acrilonitrilo butadieno estireno | ABS | ~1.05 |
| Poliamida 6 (nailon 6) | PA6 | ~1.14 |
| Polimetacrilato de metilo (acrílico) | PMMA | ~1.18 |
| Policarbonato | PC | ~1.20 |
| Tereftalato de polietileno | PET | ~1.38 |
| Polioximetileno (acetal) | POM | ~1.41 |
| Grados reforzados con fibra de vidrio (p. ej. PA6-GF30) | PA6-GF30 | ~1.36 (aumenta con el contenido de vidrio) |
Dos apuntes prácticos. Primero, los grados reforzados con fibra de vidrio o con cargas minerales son más densos que la resina base sin cargar, y la densidad aumenta con el nivel de carga: un nailon con un 30 % de fibra de vidrio queda muy por encima del PA6 puro, así que utiliza la cifra del grado reforzado y no la del polímero base. Segundo, los valores anteriores son densidades en estado sólido. El polímero fundido es menos denso (aproximadamente entre 0,8 y 0,9 veces el valor del sólido en resinas semicristalinas), por lo que, si dimensionas según la capacidad de plastificación (volumen barrido) del cilindro en lugar de según la masa de la pieza acabada, comprueba si la capacidad de tu máquina está indicada en gramos equivalentes de poliestireno o en volumen real de fundido.
Preguntas frecuentes
¿Por qué conviene mantener la utilización entre el 20 % y el 80 %? Por debajo del 20 %, la resina permanece demasiado tiempo en el cilindro y puede degradarse; por encima del 80 %, te arriesgas a disparos cortos y a un empaquetado inconsistente.
¿Necesito tener en cuenta la sobrecarga de colada? Sí, salvo que uses un sistema de colada caliente totalmente con válvula de obturación (valve gate). La colada y el bebedero añaden material real a cada disparo.
¿Por qué se escala la capacidad de la máquina según la densidad? Las capacidades de disparo de las máquinas se indican suponiendo poliestireno. Una resina más densa pesa más para el mismo volumen barrido por el husillo, de modo que la capacidad útil en gramos cambia con \(\rho\).