什么是注塑射胶量计算器?
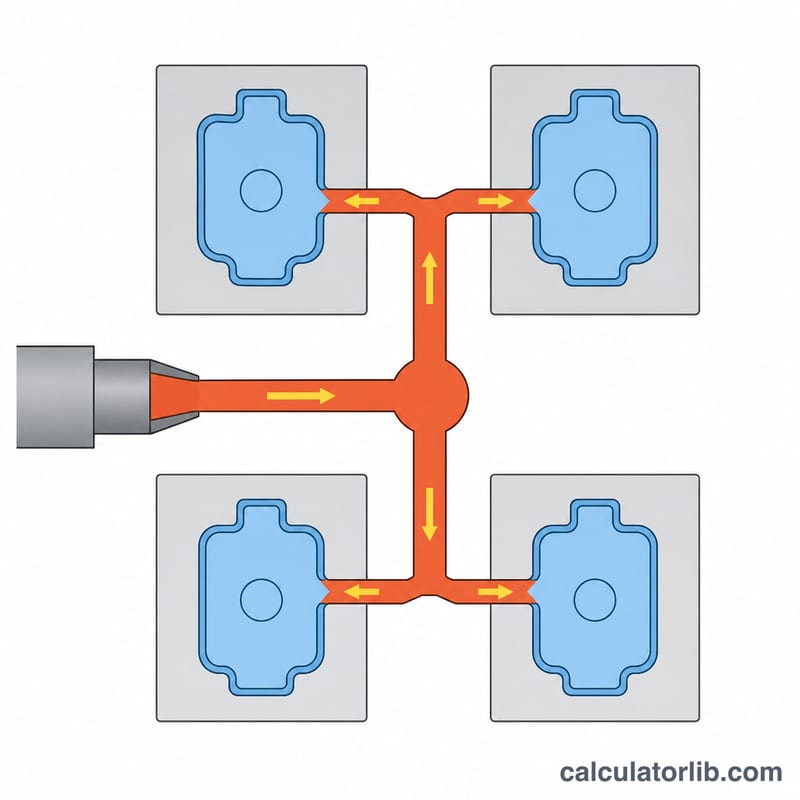
射胶量(shot size)是指注塑机在一个成型周期内注入模具的熔融塑料总量,它不仅包含所有型腔中的制品,还包括流道和主流道系统。本计算器可以把制品体积、型腔数量、流道损耗和材料密度,换算成所需的射胶体积、以克为单位的射胶重量,以及该射次占机台容量的百分比。核心关系式为:
$$W_{shot} = V_{part} \times N \times (1 + r) \times \rho$$
其中 \(V_{part}\) = 单件制品体积(cm³),\(N\) = 型腔数量,\(r\) = 流道与主流道损耗(以小数表示的比例),\(\rho\) = 材料密度(g/cm³)。
如何使用
输入单件成型制品的体积、模具的型腔数量,以及流道损耗百分比(平衡式热流道或冷流道通常为 10–20%)。再填入材料密度和机台的额定射料容量(克)。机台容量通常以聚苯乙烯(密度 \(1.05\) g/cm³)为基准标定,因此计算器会用 \(\rho / 1.05\) 把它换算到你实际使用的树脂上。
计算示例
假设 \(V_{part} = 50\) cm³,\(N = 2\),\(r = 0.15\),\(\rho = 0.95\) g/cm³,机台容量为 200 g。制品总体积为 \(50 \times 2 = 100\) cm³,因此射胶体积为:
$$V_{shot} = 100 \times (1 + 0.15) = 115\ \text{cm}^3$$
$$W_{shot} = 115 \times 0.95 = 109.25\ \text{g}$$
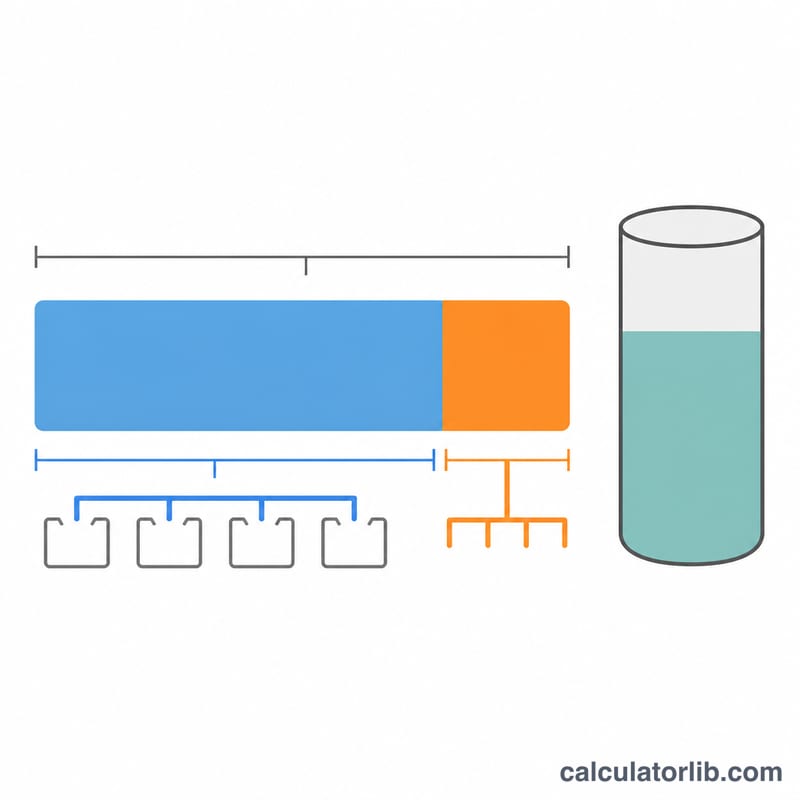
这种树脂的最大射胶量为 \(200 \times \tfrac{0.95}{1.05} = 180.95\) g,因此利用率为 \(109.25 / 180.95 \times 100 = 60.4\%\),稳稳落在推荐的 20–80% 区间内。
常见树脂密度
射胶重量由制品体积、型腔数、流道损耗和材料密度共同决定。由于密度项会直接按比例影响结果,采用你实际所用牌号的数值就显得格外重要。下表列出了常见注塑树脂的典型固态密度(室温下,依据 ISO 1183),单位为 g/cm³。这些只是供一般工程估算用的代表值——由于添加剂、填料和牌号配方都会使其发生变化,请务必以供应商材料数据表上的确切数值为准。
| 树脂 | 缩写 | 典型固态密度(g/cm³) |
|---|---|---|
| 聚丙烯 | PP | 约0.905 |
| 高密度聚乙烯 | HDPE | 约0.95 |
| 聚苯乙烯 | PS | 约1.05 |
| 丙烯腈-丁二烯-苯乙烯共聚物 | ABS | 约1.05 |
| 聚酰胺6(尼龙6) | PA6 | 约1.14 |
| 聚甲基丙烯酸甲酯(亚克力) | PMMA | 约1.18 |
| 聚碳酸酯 | PC | 约1.20 |
| 聚对苯二甲酸乙二醇酯 | PET | 约1.38 |
| 聚甲醛 | POM | 约1.41 |
| 玻纤增强牌号(如 PA6-GF30) | PA6-GF30 | 约1.36(随玻纤含量增加而升高) |
这里有两点实用提醒。第一,玻纤或矿物填充牌号比未填充的基体树脂密度更高,而且密度会随填料含量上升——30% 玻纤增强尼龙的密度明显高于纯 PA6,因此应采用填充牌号的数值,而不是基体聚合物的数值。第二,上表给出的都是固态密度。聚合物熔体的密度更低(半结晶树脂的熔体密度大约为固态值的 0.8–0.9 倍),所以如果你是按料筒的注射(塑化)容量、而非成品制品质量来选型,就要确认你的机台容量是以聚苯乙烯当量克数标定,还是以实际熔体体积标定。
常见问题
为什么要把利用率控制在 20% 到 80% 之间?利用率低于 20% 时,树脂在料筒内停留时间过长,容易发生降解;高于 80% 时,则可能出现缺料(short shot)和保压不稳的风险。
一定要考虑流道损耗吗?是的,除非你使用的是全热流道针阀式系统。否则流道和主流道会在每一次射胶中实实在在地增加材料用量。
为什么要按密度换算机台容量?机台的射胶量额定值是以聚苯乙烯为基准的。在相同的螺杆注射体积下,密度更大的树脂质量更大,因此可用的克数容量会随 \(\rho\) 而变化。