这个计算器能做什么
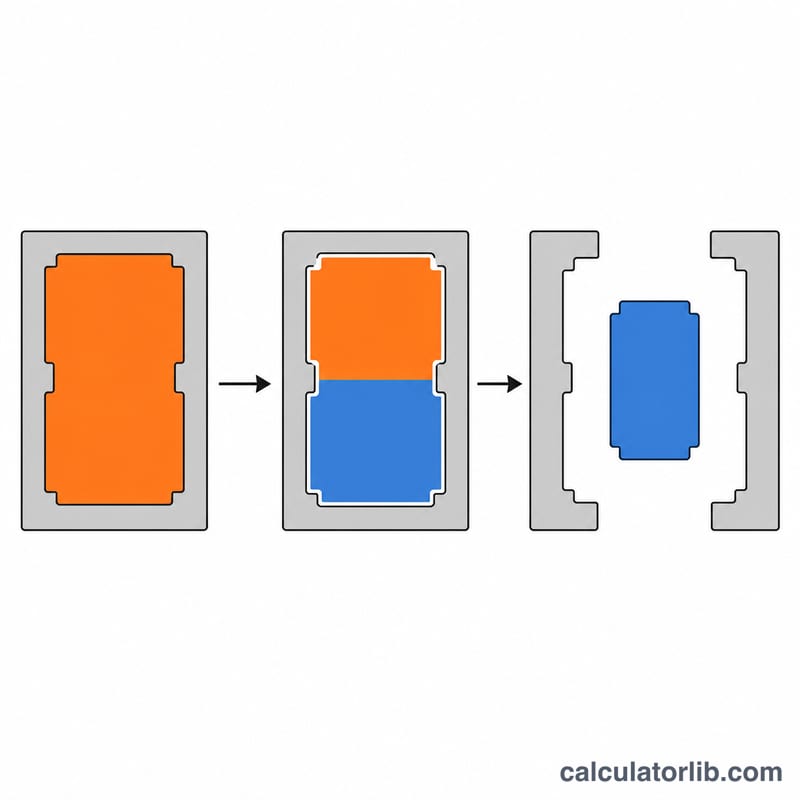
熔融塑料在模具内冷却时会发生体积收缩,所以脱模后的制品总是比成型它的型腔要小一圈。本工具的作用就是把这一步反推回去:先按你要求的制品目标尺寸和材料收缩率,算出型腔应该加工到多大,等塑料冷却收缩到位后,制品尺寸刚好落在公差中心。对模具钳工、模具设计师和注塑工程师来说,这一步直接决定了钢料能不能一次开对,避免后期烧焊补料或重新开模。
计算公式
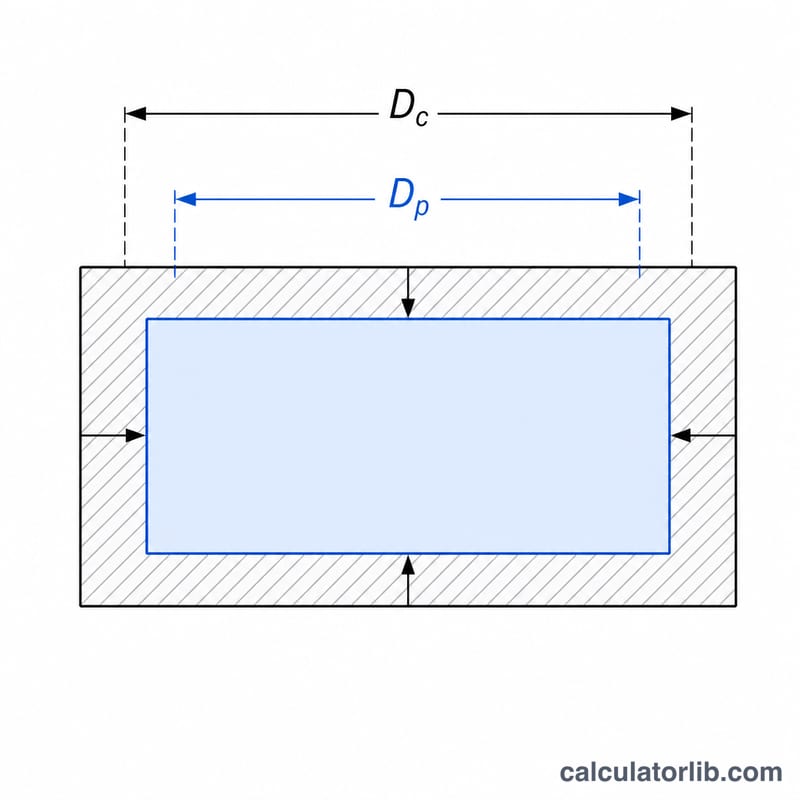
收缩率 \(S\) 是相对于型腔尺寸的百分比。要让制品收缩后仍然得到目标尺寸 \(D_{\text{part}}\),型腔尺寸 \(D_{\text{cavity}}\) 必须满足:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$式中 \(D_{\text{part}}\) 为制品冷却后的目标尺寸(单位:mm),\(S\) 为材料收缩率(单位:%)。例如 ABS 大约为 \(0.5\%\),聚丙烯(PP)通常在 \(1.5\%\) 到 \(2.5\%\) 之间。型腔上需要多留出的钢料量为 \(\Delta = D_{\text{cavity}} - D_{\text{part}}\)。
使用方法
先填入制品完全冷却后你希望得到的尺寸,再填入原料物性表(材料数据表)上给出的收缩率。计算器会直接给出型腔应加工的尺寸,以及在原尺寸基础上额外补偿了多少。
实例计算
假设制品目标尺寸为 \(100\,\text{mm}\),材料收缩率为 \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$也就是说,型腔要加工到 \(102.041\,\text{mm}\),相当于补偿了 \(2.041\,\text{mm}\)。制品冷却收缩后,尺寸正好回到设计要求的 \(100\,\text{mm}\)。
按材料划分的典型收缩率
下表列出了常见未填充树脂的典型模具收缩率范围。仅用于前期估算。实际值取决于牌号、壁厚、浇口位置、保压压力、熔体和模具温度以及冷却时间。如果您拥有树脂供应商针对您所用牌号提供的数据表,请以其中的数值为准,而非本表数值。
| 分组 | 材料 | 典型收缩率范围 (%) |
|---|---|---|
| 非晶态(低收缩率) | ABS | ~0.4–0.7 |
| PC(聚碳酸酯) | ~0.5–0.7 | |
| PMMA(丙烯酸树脂) | ~0.2–0.8 | |
| PS(通用聚苯乙烯) | ~0.3–0.6 | |
| HIPS(高抗冲聚苯乙烯) | ~0.4–0.7 | |
| PVC,硬质 | 0.1–0.5 | |
| 半结晶态(高收缩率) | PP(聚丙烯) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM(聚甲醛) | 1.8–2.5 | |
| PA6(尼龙 6) | 0.7–1.5 | |
| PA66(尼龙 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0(非晶态成型时较低,结晶后较高) | |
| 玻纤增强 PA / PBT | ~0.2–0.8 |
两组差异的原因:半结晶聚合物在冷却时会形成紧密堆积的结晶区域。这种堆积使其收缩率远高于非晶态聚合物,同时也使其收缩率对冷却速率和模具温度更为敏感。
玻璃纤维填料能大幅降低收缩率,但也会使收缩具有各向异性。纤维会沿熔体流动方向排列,因此沿流动方向的收缩通常低于垂直流动方向的收缩。对于填充牌号,请查阅数据表中分别给出的流动方向值和横向值,并为每个零件尺寸选用正确的数值。
不同材料的型腔尺寸
本表将目标零件尺寸固定为 100 mm,仅改变收缩率。每个型腔尺寸按下式计算
$$D_{cavity} = \frac{100}{1 - S/100}$$补偿量是型腔中额外加工的长度,即 \(D_{cavity} - 100\)。示例材料取自上述典型范围。
| 示例材料 | 收缩率 S (%) | 型腔尺寸 (mm) | 补偿量 (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM(聚甲醛) | 2.0 | 102.041 | 2.041 |
| HDPE / PP(高端值) | 2.5 | 102.564 | 2.564 |
例如,在 2.5% 收缩率下,代换结果为 \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm。
近似法为何不够精确:一种常见的简便算法是 \(D_{cavity} \approx 100 \times (1 + S/100)\)。当收缩率为 2.5% 时,结果为
$$100 \times 1.025 = 102.500\ \text{mm}$$精确公式得到 102.564 mm。两者相差 \(102.564 - 102.500 = 0.064\) mm,因此用简便算法切割出的型腔所成型的零件将小约 0.064 mm。简便算法的误差大致与收缩率的平方成正比增长。对于低收缩非晶态树脂,这一误差可以忽略;但在高收缩半结晶材料的精密特征上,它可能会耗尽严格的公差余量。
常见问题
为什么要用除法,而不是直接加上一个百分比? 因为收缩率是以型腔尺寸为基准测量的,而不是以制品尺寸为基准。除以 \(1 - S/100\) 才是严格的逆运算,比用制品尺寸乘以 \(1 + S/100\) 更准确,尺寸越大、收缩率越高,两者差别越明显。
收缩率数据从哪里查? 由原料厂商在材料物性表(TDS)上给出,通常是一个区间。应结合自己的壁厚、浇口形式和成型条件,在区间内取合适的值;必要时可先试模再修正。
是不是每个尺寸都能这样算? 每一个关键的线性尺寸都要单独计算。塑料沿流动方向和垂直于流动方向的收缩率往往不一样,玻纤增强材料的各向异性尤其明显,不能一个系数套到底。