Что считает этот калькулятор
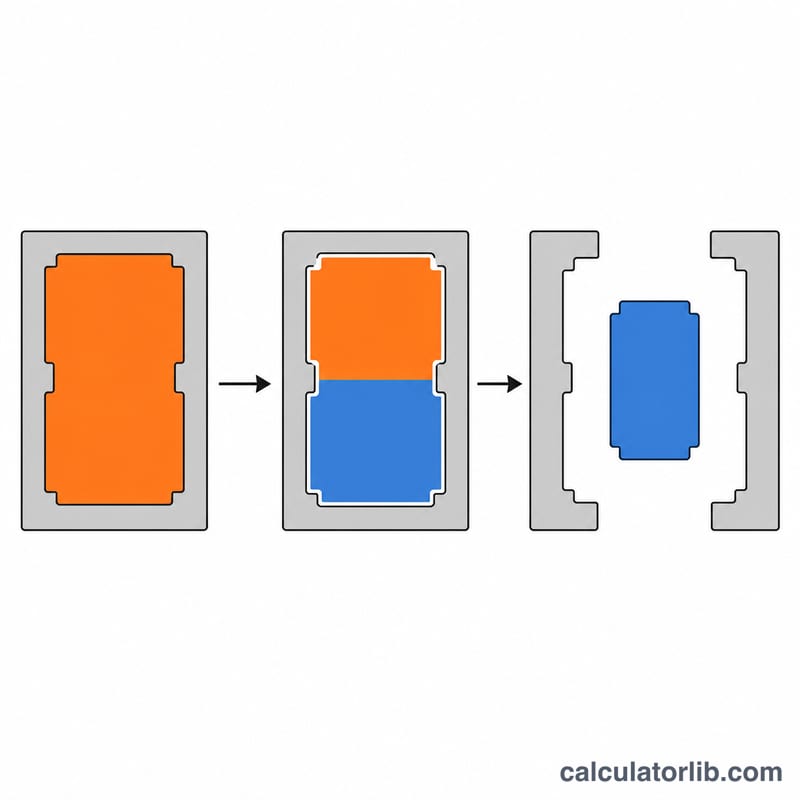
Остывая в пресс-форме, расплав полимера сжимается, поэтому готовая деталь всегда меньше полости, в которой она формовалась. Калькулятор подбирает размер формообразующей полости так, чтобы после усадки материала деталь вышла точно в заданный размер. Инструмент нужен инструментальщикам, конструкторам пресс-форм и технологам литья под давлением — тем, кому важно снять металл в правильный размер с первого раза.
Формула
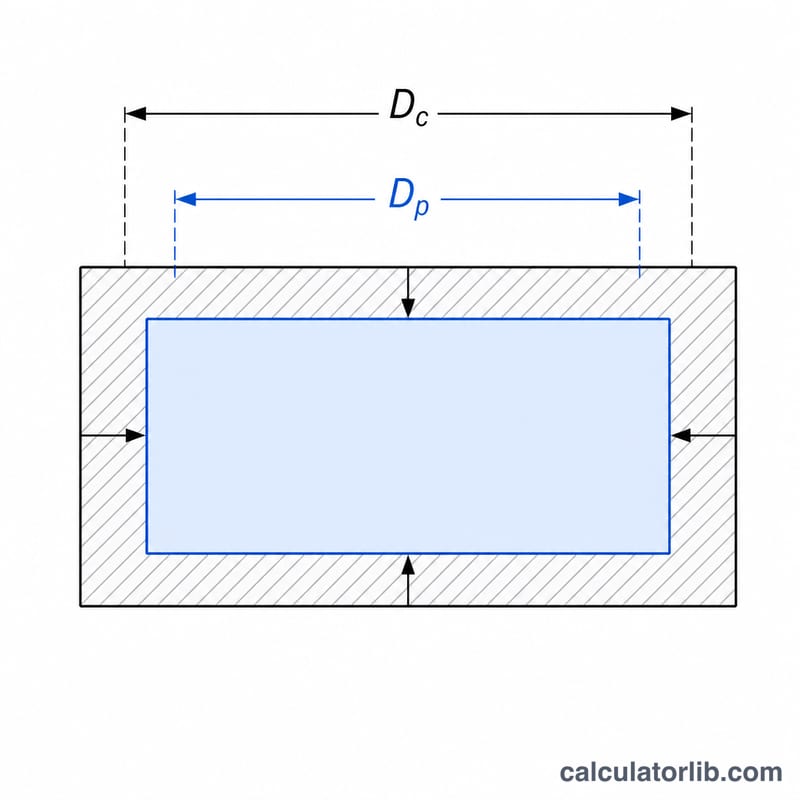
Коэффициент усадки \(S\) задаётся в процентах от размера полости. Чтобы после усадки получить нужный размер детали \(D_{\text{part}}\), полость \(D_{\text{cavity}}\) должна быть равна:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$Здесь \(D_{\text{part}}\) — требуемый окончательный размер детали в мм, а \(S\) — усадка материала в процентах (например, у АБС она составляет примерно \(0.5\%\), у полипропилена — от \(1.5\%\) до \(2.5\%\)). Дополнительный припуск, который закладывается в полость, равен \(\Delta = D_{\text{cavity}} - D_{\text{part}}\).
Как пользоваться
Укажите размер, который должна иметь отформованная деталь после остывания, затем введите значение усадки из технического паспорта (datasheet) вашего полимера. Калькулятор выдаст размер полости под обработку и величину заложенной компенсации.
Пример расчёта
Пусть требуемый размер детали \(100\,\text{мм}\), а усадка материала \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{мм}$$Значит, полость обрабатывается в размер \(102.041\,\text{мм}\), то есть добавляется \(2.041\,\text{мм}\) компенсации. После остывания деталь сядет ровно до нужных \(100\,\text{мм}\).
Частые вопросы
Почему делим, а не просто прибавляем проценты? Усадка измеряется относительно размера полости, а не размера детали. Деление на \(1 - S/100\) — это точное обратное преобразование, оно корректнее, чем умножение размера детали на \(1 + S/100\).
Где взять величину усадки? Её публикует производитель полимера в паспорте материала, обычно в виде диапазона. Выбирайте значение, соответствующее вашей толщине стенки и условиям впуска.
Подходит ли расчёт для всех размеров? Считайте каждый ответственный линейный размер отдельно: усадка вдоль и поперёк направления течения расплава может заметно различаться.
Типичные значения усадки для разных пластиков
В таблице приведены типичные диапазоны усадки формы для распространённых ненаполненных смол. Используйте их только для предварительных оценок. Реальное значение зависит от марки, толщины стенки, расположения литника, давления выдержки, температуры расплава и формы, а также времени охлаждения. Если у вас есть техническое описание (datasheet) от поставщика смолы для вашей марки, используйте приведённое в нём значение вместо этих.
| Группа | Материал | Типичный диапазон усадки (%) |
|---|---|---|
| Аморфные (низкая усадка) | ABS | ~0.4–0.7 |
| PC (поликарбонат) | ~0.5–0.7 | |
| PMMA (акрил) | ~0.2–0.8 | |
| PS (полистирол общего назначения) | ~0.3–0.6 | |
| HIPS (ударопрочный полистирол) | ~0.4–0.7 | |
| PVC, жёсткий | 0.1–0.5 | |
| Полукристаллические (высокая усадка) | PP (полипропилен) | 1.0–2.5 |
| HDPE (полиэтилен высокой плотности) | 1.5–3.0 | |
| LDPE (полиэтилен низкой плотности) | 1.5–5.0 | |
| POM (ацеталь) | 1.8–2.5 | |
| PA6 (полиамид 6) | 0.7–1.5 | |
| PA66 (полиамид 6/6) | 0.8–1.5 | |
| PBT (ПБТ) | 1.5–2.0 | |
| PET (ПЭТ) | ~0.2–2.0 (низкая при литье в аморфном состоянии, высокая при кристаллизации) | |
| PA / PBT с стеклонаполнением | ~0.2–0.8 |
Почему две группы различаются: полукристаллические полимеры при охлаждении образуют плотно упакованные кристаллические области. Из-за этой упаковки их усадка заметно больше, чем у аморфных полимеров, и она также сильнее зависит от скорости охлаждения и температуры формы.
Стекловолоконные наполнители существенно снижают усадку, но делают её анизотропной. Волокна выстраиваются вдоль направления течения расплава, поэтому усадка вдоль течения обычно ниже, чем поперёк. Для наполненных марок проверьте в техническом описании отдельные значения для направления течения и поперечного направления и используйте нужное значение для каждого размера детали.
Размер полости для разных материалов
В этой таблице размер детали зафиксирован на уровне 100 мм, меняется только значение усадки. Каждый размер полости рассчитывается по формуле
$$D_{cavity} = \frac{100}{1 - S/100}$$Компенсация — это дополнительная длина, которая вытачивается в полости, \(D_{cavity} - 100\). Примеры материалов взяты из типичных диапазонов выше.
| Пример материала | Усадка S (%) | Размер полости (мм) | Компенсация (мм) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (ацеталь) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (верхняя граница) | 2.5 | 102.564 | 2.564 |
При усадке 2.5%, например, замена выглядит так: \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) мм.
Почему приближение недостаточно точно: распространённый упрощённый способ — \(D_{cavity} \approx 100 \times (1 + S/100)\). При 2.5% это даёт
$$100 \times 1.025 = 102.500\ \text{мм}$$Точная формула даёт 102.564 мм. Разница составляет \(102.564 - 102.500 = 0.064\) мм, поэтому полость, вырезанная по упрощённой формуле, даст деталь примерно на 0.064 мм меньше номинала. Ошибка упрощения растёт примерно пропорционально квадрату значения усадки. Для малоусадочных аморфных смол она пренебрежимо мала, но на прецизионных элементах из высокоусадочных полукристаллических материалов она может съесть весь жёсткий допуск.