Công cụ này làm gì?
Khi nhựa nóng chảy nguội đi trong lòng khuôn, vật liệu co lại, nên chi tiết thành phẩm luôn nhỏ hơn lòng khuôn đã tạo ra nó. Công cụ này giúp bạn tính kích thước lòng khuôn sao cho sau khi nhựa co ngót, chi tiết đạt đúng kích thước mục tiêu. Đây là bước không thể bỏ qua với thợ khuôn, kỹ sư thiết kế khuôn và kỹ sư ép phun — những người phải gia công thép chuẩn ngay từ lần đầu.
Công thức tính
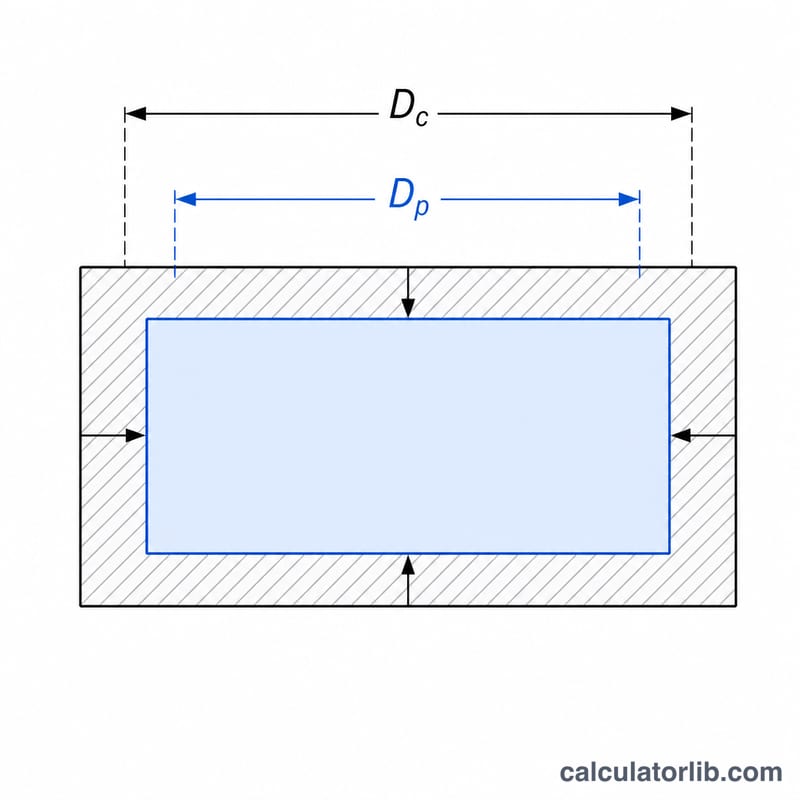
Tỷ lệ co ngót \(S\) được tính theo phần trăm của kích thước lòng khuôn. Để chi tiết thành phẩm đạt kích thước \(D_{\text{part}}\) sau khi co, lòng khuôn \(D_{\text{cavity}}\) phải bằng:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$Trong đó \(D_{\text{part}}\) = kích thước cuối cùng mong muốn của chi tiết, tính bằng mm; và \(S\) = tỷ lệ co ngót của vật liệu, tính bằng phần trăm (ví dụ ABS khoảng \(0.5\%\), còn PP (polypropylene) vào khoảng \(1.5\%\) đến \(2.5\%\)). Lượng thép phải gia công thêm cho lòng khuôn là \(\Delta = D_{\text{cavity}} - D_{\text{part}}\).
Cách sử dụng
Nhập kích thước mà bạn muốn chi tiết đạt được sau khi nguội hoàn toàn, sau đó nhập tỷ lệ co ngót lấy từ bảng thông số kỹ thuật (datasheet) của loại nhựa bạn dùng. Công cụ sẽ trả về kích thước lòng khuôn cần gia công và lượng bù trừ đã cộng thêm.
Ví dụ minh họa
Giả sử kích thước mục tiêu của chi tiết là \(100\,\text{mm}\) và vật liệu co ngót \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$Như vậy lòng khuôn được gia công tới \(102.041\,\text{mm}\), tức cộng thêm \(2.041\,\text{mm}\) bù co ngót. Sau khi nguội, chi tiết co lại đúng bằng \(100\,\text{mm}\) như thiết kế.
Tỷ lệ co ngót điển hình theo vật liệu nhựa
Bảng liệt kê các khoảng co ngót khuôn điển hình của những loại nhựa không độn thông dụng. Chỉ dùng chúng cho các ước tính ban đầu. Giá trị thực tế phụ thuộc vào cấp nhựa, độ dày thành, vị trí cổng phun, áp suất giữ, nhiệt độ nóng chảy và nhiệt độ khuôn, cùng thời gian làm nguội. Nếu bạn có bảng thông số kỹ thuật của nhà cung cấp nhựa cho cấp nhựa của mình, hãy dùng con số trong đó thay vì những giá trị này.
| Nhóm | Vật liệu | Khoảng co ngót điển hình (%) |
|---|---|---|
| Vô định hình (co ngót thấp) | ABS | ~0.4–0.7 |
| PC (polycarbonate) | ~0.5–0.7 | |
| PMMA (acrylic) | ~0.2–0.8 | |
| PS (polystyrene thông dụng) | ~0.3–0.6 | |
| HIPS (polystyrene chịu va đập cao) | ~0.4–0.7 | |
| PVC, cứng | 0.1–0.5 | |
| Bán kết tinh (co ngót cao) | PP (polypropylene) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (acetal) | 1.8–2.5 | |
| PA6 (nylon 6) | 0.7–1.5 | |
| PA66 (nylon 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (thấp khi đúc ở dạng vô định hình, cao khi kết tinh) | |
| PA / PBT độn sợi thủy tinh | ~0.2–0.8 |
Vì sao hai nhóm khác nhau: các polymer bán kết tinh hình thành những vùng kết tinh xếp chặt khi nguội đi. Sự xếp chặt đó khiến chúng co ngót nhiều hơn hẳn so với các polymer vô định hình, và cũng làm cho độ co ngót của chúng nhạy cảm hơn với tốc độ làm nguội và nhiệt độ khuôn.
Chất độn sợi thủy tinh làm giảm độ co ngót rất nhiều, nhưng cũng khiến nó trở nên dị hướng. Các sợi sắp xếp theo dòng chảy của nhựa nóng chảy, nên độ co ngót dọc theo hướng dòng chảy thường thấp hơn độ co ngót theo hướng ngang. Với các cấp nhựa có độn, hãy kiểm tra bảng thông số kỹ thuật để lấy riêng giá trị theo hướng dòng chảy và theo hướng ngang, rồi dùng đúng giá trị cho từng kích thước của chi tiết.
Kích thước lòng khuôn với các vật liệu khác nhau
Bảng này giữ cố định kích thước mục tiêu của chi tiết ở 100 mm và chỉ thay đổi tỷ lệ co ngót. Mỗi kích thước lòng khuôn được tính bằng
$$D_{cavity} = \frac{100}{1 - S/100}$$Lượng bù là phần chiều dài tăng thêm được gia công vào lòng khuôn, \(D_{cavity} - 100\). Các vật liệu ví dụ được lấy từ các khoảng điển hình ở trên.
| Vật liệu ví dụ | Co ngót S (%) | Kích thước lòng khuôn (mm) | Lượng bù (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (acetal) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (mức cao) | 2.5 | 102.564 | 2.564 |
Ví dụ, tại độ co ngót 2.5%, phép thế là \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm.
Vì sao phép xấp xỉ chưa đủ chính xác: một lối tắt thường gặp là \(D_{cavity} \approx 100 \times (1 + S/100)\). Tại 2.5% điều này cho
$$100 \times 1.025 = 102.500\ \text{mm}$$Công thức chính xác cho 102.564 mm. Đó là chênh lệch \(102.564 - 102.500 = 0.064\) mm, nên một lòng khuôn được gia công theo lối tắt sẽ tạo ra chi tiết nhỏ hơn khoảng 0.064 mm so với kích thước mong muốn. Sai số của lối tắt tăng gần như theo bình phương của tỷ lệ co ngót. Nó không đáng kể đối với các loại nhựa vô định hình co ngót thấp, nhưng trên các đặc điểm đòi hỏi độ chính xác cao ở các vật liệu bán kết tinh co ngót cao, nó có thể ngốn hết một dung sai chặt.
Câu hỏi thường gặp
Vì sao phải chia, thay vì chỉ cộng thêm phần trăm co ngót? Độ co ngót được đo tương đối so với kích thước lòng khuôn, chứ không phải so với kích thước chi tiết. Phép chia cho \(1 - S/100\) chính là phép nghịch đảo chính xác, cho kết quả sát hơn so với cách nhân kích thước chi tiết với \(1 + S/100\).
Lấy tỷ lệ co ngót ở đâu? Nhà sản xuất hạt nhựa công bố thông số này trong datasheet vật liệu, thường dưới dạng một khoảng giá trị. Hãy chọn giá trị phù hợp với bề dày thành sản phẩm và điều kiện cổng phun (gate) của bạn.
Có áp dụng cho mọi kích thước không? Hãy tính riêng cho từng kích thước dài quan trọng; độ co ngót có thể khác nhau theo phương dòng chảy và phương vuông góc với dòng chảy.