À quoi sert ce calculateur
En refroidissant dans le moule, le plastique fondu se contracte : la pièce finie est donc toujours plus petite que l'empreinte qui lui a donné sa forme. Cet outil détermine la cote de l'empreinte pour que, une fois le retrait effectué, la pièce tombe exactement sur la cote visée. Un réflexe indispensable pour les outilleurs, les concepteurs de moules et les techniciens d'injection, qui doivent usiner l'acier à la bonne dimension du premier coup.
La formule
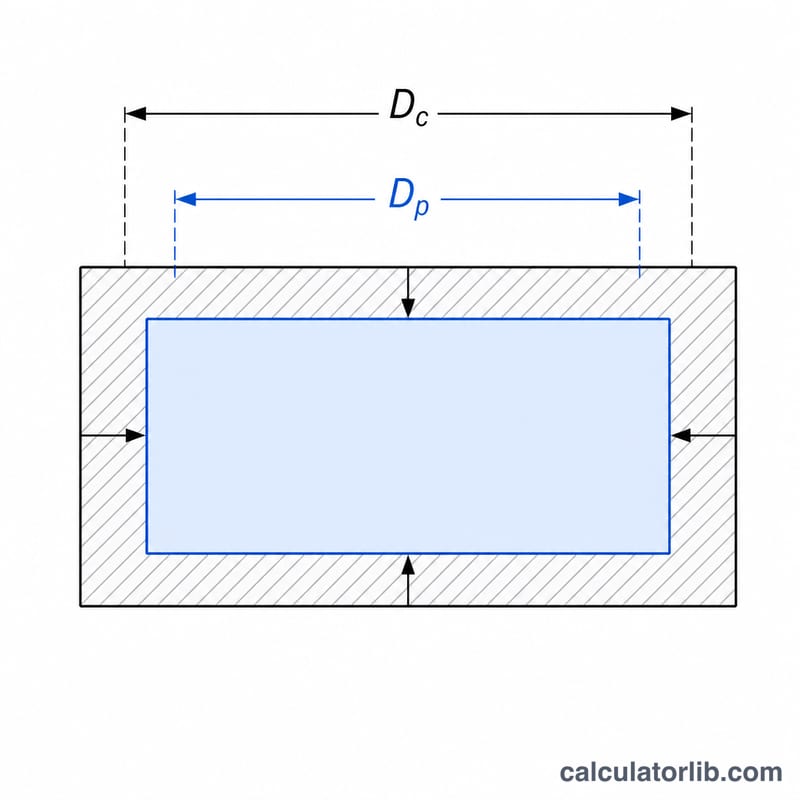
Le taux de retrait \(S\) s'exprime en pourcentage de la cote de l'empreinte. Pour retrouver la cote de la pièce finie \(D_{\text{part}}\) après retrait, l'empreinte \(D_{\text{cavity}}\) doit valoir :
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$Où \(D_{\text{part}}\) = cote finale souhaitée de la pièce, en mm, et \(S\) = taux de retrait de la matière, en pourcentage (par exemple, l'ABS se situe autour de \(0.5\%\) et le polypropylène entre \(1.5\%\) et \(2.5\%\)). La surépaisseur d'acier à usiner dans l'empreinte vaut \(\Delta = D_{\text{cavity}} - D_{\text{part}}\).
Mode d'emploi
Saisissez la cote que la pièce moulée doit présenter une fois refroidie, puis le taux de retrait indiqué sur la fiche technique de votre résine. Le calculateur affiche la cote d'empreinte à usiner ainsi que la compensation ajoutée.
Exemple chiffré
Supposons une cote visée de \(100\,\text{mm}\) et une matière dont le retrait est de \(2\%\) :
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$L'empreinte est donc usinée à \(102.041\,\text{mm}\), soit \(2.041\,\text{mm}\) de compensation. Après refroidissement, la pièce se contracte et revient à la cote recherchée de \(100\,\text{mm}\).
Taux de retrait typiques selon le matériau plastique
Le tableau indique les plages de retrait au moulage typiques pour les résines courantes non chargées. Utilisez-les uniquement pour des estimations préliminaires. La valeur réelle dépend de la qualité de la résine, de l'épaisseur de paroi, de l'emplacement du point d'injection, de la pression de maintien, des températures de la matière fondue et du moule, ainsi que du temps de refroidissement. Si vous disposez de la fiche technique du fournisseur de résine pour votre qualité, utilisez la valeur qui y figure plutôt que celles-ci.
| Groupe | Matériau | Plage de retrait typique (%) |
|---|---|---|
| Amorphes (retrait faible) | ABS | ~0.4–0.7 |
| PC (polycarbonate) | ~0.5–0.7 | |
| PMMA (acrylique) | ~0.2–0.8 | |
| PS (polystyrène d'usage général) | ~0.3–0.6 | |
| HIPS (polystyrène choc) | ~0.4–0.7 | |
| PVC rigide | 0.1–0.5 | |
| Semi-cristallins (retrait élevé) | PP (polypropylène) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (acétal) | 1.8–2.5 | |
| PA6 (nylon 6) | 0.7–1.5 | |
| PA66 (nylon 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (faible lorsqu'il est moulé à l'état amorphe, élevé lorsqu'il est cristallisé) | |
| PA / PBT chargés de fibres de verre | ~0.2–0.8 |
Pourquoi les deux groupes diffèrent : les polymères semi-cristallins forment des zones cristallines très compactes en refroidissant. Cet arrangement compact les fait beaucoup plus rétrécir que les polymères amorphes, et rend aussi leur retrait plus sensible à la vitesse de refroidissement et à la température du moule.
Les charges en fibres de verre réduisent fortement le retrait, mais elles le rendent aussi anisotrope. Les fibres s'alignent sur le sens d'écoulement de la matière fondue, de sorte que le retrait dans le sens de l'écoulement est généralement plus faible que le retrait transversal. Pour les qualités chargées, consultez la fiche technique pour les valeurs distinctes dans le sens d'écoulement et dans le sens transversal, et utilisez la bonne valeur pour chaque dimension de la pièce.
Dimension de l'empreinte selon les différents matériaux
Ce tableau fixe la cote cible de la pièce à 100 mm et ne fait varier que le taux de retrait. Chaque dimension d'empreinte est calculée avec
$$D_{cavity} = \frac{100}{1 - S/100}$$La compensation correspond à la longueur supplémentaire usinée dans l'empreinte, \(D_{cavity} - 100\). Les matériaux donnés en exemple sont tirés des plages typiques ci-dessus.
| Matériau d'exemple | Retrait S (%) | Dimension de l'empreinte (mm) | Compensation (mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (acétal) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (haut de plage) | 2.5 | 102.564 | 2.564 |
À 2.5%, par exemple, la substitution donne \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm.
Pourquoi l'approximation est insuffisante : un raccourci courant consiste à utiliser \(D_{cavity} \approx 100 \times (1 + S/100)\). À 2.5%, on obtient
$$100 \times 1.025 = 102.500\ \text{mm}$$La formule exacte donne 102.564 mm. L'écart est de \(102.564 - 102.500 = 0.064\) mm : une empreinte usinée avec le raccourci produit donc une pièce d'environ 0.064 mm sous-dimensionnée. L'erreur du raccourci croît à peu près avec le carré du taux de retrait. Elle est négligeable pour les résines amorphes à faible retrait, mais sur les cotes de précision des matériaux semi-cristallins à fort retrait, elle peut consommer une tolérance serrée.
Questions fréquentes
Pourquoi diviser au lieu d'ajouter simplement le pourcentage ? Le retrait se mesure par rapport à la cote de l'empreinte, et non à celle de la pièce. Diviser par \(1 - S/100\) constitue l'inverse exact du phénomène et se révèle plus juste que de multiplier la cote de la pièce par \(1 + S/100\).
Où trouver le taux de retrait ? Le fabricant de la résine le publie sur la fiche technique de la matière, souvent sous forme de plage (valeurs mesurées selon la norme ISO 294-4 ou équivalent). Retenez la valeur correspondant à votre épaisseur de paroi et à vos conditions d'injection.
La règle vaut-elle pour toutes les cotes ? Appliquez le calcul séparément à chaque cote linéaire critique : le retrait diffère généralement dans le sens de l'écoulement et perpendiculairement à celui-ci, surtout avec les matières chargées en fibres.