이 계산기의 용도
용융 상태의 플라스틱은 금형 안에서 식으면서 부피가 줄어듭니다. 그래서 완성된 제품은 언제나 그것을 성형한 캐비티보다 작게 나옵니다. 이 계산기는 소재가 수축한 뒤에도 제품이 목표 치수에 정확히 맞도록 금형 캐비티 크기를 역산해 줍니다. 강재를 한 번에 정확한 치수로 가공해야 하는 금형 제작자, 금형 설계자, 사출성형 기술자에게 꼭 필요한 도구입니다.
계산 공식
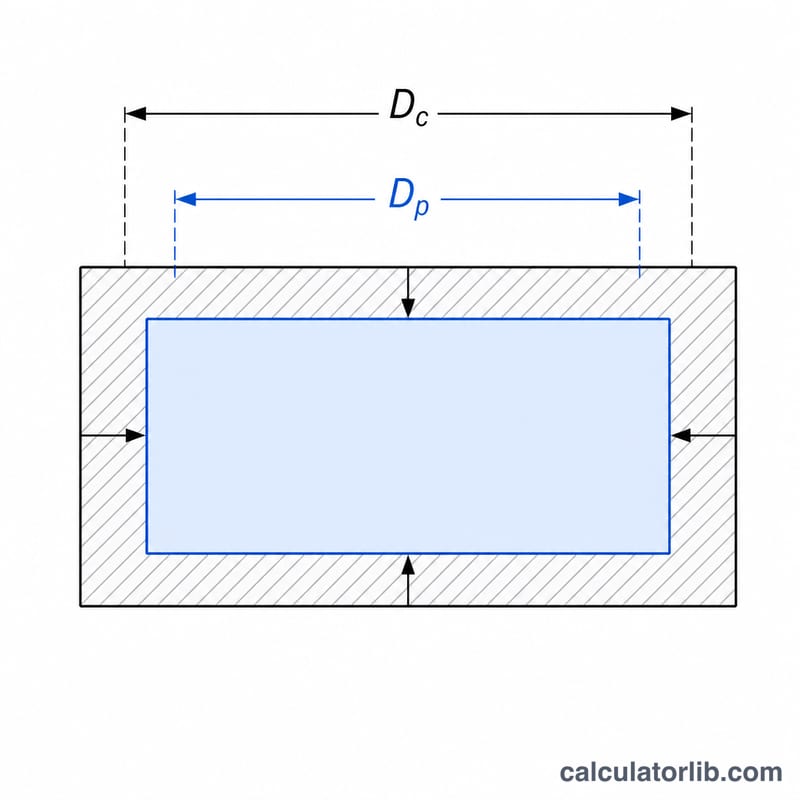
수축률 \(S\)는 제품 치수가 아니라 캐비티 치수를 기준으로 한 백분율로 표시됩니다. 수축이 끝난 뒤 원하는 제품 치수 \(D_{\text{part}}\)를 얻으려면 캐비티 치수 \(D_{\text{cavity}}\)는 다음과 같아야 합니다.
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$여기서 \(D_{\text{part}}\)는 목표로 하는 최종 제품 치수(mm), \(S\)는 소재의 수축률(%)입니다. 예를 들어 ABS는 대략 \(0.5\%\), 폴리프로필렌(PP)은 \(1.5\%\)에서 \(2.5\%\) 수준입니다. 캐비티에 추가로 확보해야 하는 여유(보정량)는 \(\Delta = D_{\text{cavity}} - D_{\text{part}}\)로 구합니다.
사용 방법
먼저 냉각이 끝난 상태에서 제품이 가져야 할 치수를 입력하고, 사용하는 수지의 물성표(데이터시트)에 나온 수축률을 입력하세요. 계산기는 실제로 가공해야 할 캐비티 치수와 추가된 보정량을 함께 알려 줍니다.
계산 예시
목표 제품 치수가 \(100\,\text{mm}\)이고 소재 수축률이 \(2\%\)라고 가정해 봅시다.
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$따라서 캐비티는 \(102.041\,\text{mm}\)로 가공하며, 보정량은 \(2.041\,\text{mm}\)입니다. 성형된 제품은 냉각되면서 수축해 의도한 \(100\,\text{mm}\)로 되돌아옵니다.
재료별 일반적인 수축률
이 표는 일반적인 비충전 수지의 일반적인 금형 수축률 범위를 보여 줍니다. 초기 추정에만 사용하십시오. 실제 값은 등급, 벽 두께, 게이트 위치, 보압, 용융 온도와 금형 온도, 냉각 시간에 따라 달라집니다. 사용하는 수지 공급업체의 데이터시트(기술 자료)가 있다면 이 값 대신 데이터시트의 수치를 사용하십시오.
| 그룹 | 재료 | 일반적인 수축률 범위(%) |
|---|---|---|
| 비정질(낮은 수축률) | ABS | ~0.4–0.7 |
| PC(폴리카보네이트) | ~0.5–0.7 | |
| PMMA(아크릴) | ~0.2–0.8 | |
| PS(범용 폴리스티렌) | ~0.3–0.6 | |
| HIPS(고충격 폴리스티렌) | ~0.4–0.7 | |
| PVC, 경질 | 0.1–0.5 | |
| 반결정성(높은 수축률) | PP(폴리프로필렌) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM(아세탈) | 1.8–2.5 | |
| PA6(나일론 6) | 0.7–1.5 | |
| PA66(나일론 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (비정질로 성형하면 낮고, 결정화되면 높음) | |
| 유리 충전 PA / PBT | ~0.2–0.8 |
두 그룹이 다른 이유: 반결정성 고분자는 냉각되면서 촘촘하게 배열된 결정 영역을 형성합니다. 이 배열 때문에 비정질 고분자보다 훨씬 많이 수축하며, 냉각 속도와 금형 온도에도 수축률이 더 민감하게 반응합니다.
유리섬유 충전재는 수축률을 크게 낮추지만, 수축을 이방성으로 만들기도 합니다. 섬유가 용융물의 흐름 방향으로 정렬되므로, 흐름 방향의 수축률은 보통 그 직각 방향의 수축률보다 낮습니다. 충전 등급은 데이터시트에서 흐름 방향 값과 횡방향 값을 따로 확인하고, 각 제품 치수에 맞는 값을 사용하십시오.
재료별 캐비티 치수
이 표는 목표 제품 치수를 100 mm로 고정하고 수축률만 바꿉니다. 각 캐비티 치수는 다음 식으로 계산합니다.
$$D_{cavity} = \frac{100}{1 - S/100}$$보정량은 캐비티에 추가로 가공하는 길이, \(D_{cavity} - 100\)입니다. 예시 재료는 위의 일반적인 범위에서 가져왔습니다.
| 예시 재료 | 수축률 S(%) | 캐비티 치수(mm) | 보정량(mm) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM(아세탈) | 2.0 | 102.041 | 2.041 |
| HDPE / PP(상한) | 2.5 | 102.564 | 2.564 |
예를 들어 수축률 2.5%일 때 대입하면 \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) mm입니다.
근사식이 부족한 이유: 흔히 쓰는 간편식은 \(D_{cavity} \approx 100 \times (1 + S/100)\)입니다. 수축률 2.5%에서 이 식은 다음 값을 줍니다.
$$100 \times 1.025 = 102.500\ \text{mm}$$정확한 식은 102.564 mm를 줍니다. 차이는 \(102.564 - 102.500 = 0.064\) mm이므로, 간편식으로 가공한 캐비티는 제품을 약 0.064 mm 작게 만듭니다. 간편식의 오차는 수축률의 제곱에 대략 비례해서 커집니다. 저수축 비정질 수지에서는 무시할 만하지만, 고수축 반결정성 재료의 정밀 치수에서는 좁은 공차를 모두 소진할 수 있습니다.
자주 묻는 질문
왜 수축률을 더하지 않고 나누나요? 수축률은 제품 치수가 아니라 캐비티 치수를 기준으로 측정된 값이기 때문입니다. \(1 - S/100\)으로 나누는 것이 정확한 역연산이며, 제품 치수에 \(1 + S/100\)을 곱하는 방식보다 오차가 작습니다.
수축률 값은 어디서 확인하나요? 수지 제조사가 소재 물성표에 공개하며, 보통 범위로 제시됩니다. 실제 제품의 살두께와 게이트 조건에 맞는 값을 선택해 사용하세요.
모든 치수에 똑같이 적용해도 되나요? 중요한 선형 치수마다 개별적으로 계산해야 합니다. 수축률은 수지의 흐름 방향(MD)과 직각 방향(TD)에서 서로 다르게 나타날 수 있기 때문입니다.