ما الذي تقوم به هذه الحاسبة؟
عندما يبرد البلاستيك المنصهر داخل القالب فإنه ينكمش، لذلك تخرج القطعة النهائية دائمًا أصغر من التجويف الذي شكّلها. تحسب هذه الأداة بُعد تجويف القالب بحيث تصل القطعة إلى المقاس المستهدف تمامًا بعد حدوث الانكماش. وهي أداة لا غنى عنها لصانعي القوالب ومصمميها ومهندسي الحقن الذين يجب أن يقطعوا الصلب بالمقاس الصحيح من المرة الأولى.
المعادلة
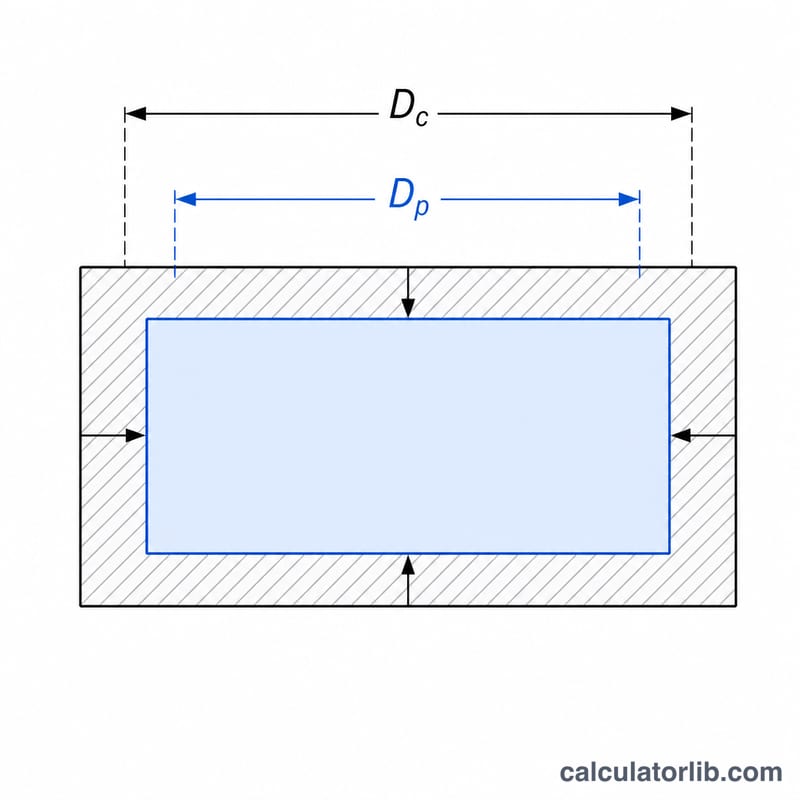
تُعبَّر نسبة الانكماش \(S\) كنسبة مئوية من بُعد التجويف. وللحصول على بُعد القطعة النهائي \(D_{\text{part}}\) بعد الانكماش، يجب أن يكون بُعد التجويف \(D_{\text{cavity}}\) كالتالي:
$$D_{\text{cavity}} = \frac{D_{\text{part}}}{1 - \frac{S}{100}}$$حيث \(D_{\text{part}}\) = المقاس النهائي المطلوب للقطعة بالمليمتر، و\(S\) = نسبة انكماش المادة بالنسبة المئوية (فمثلًا يبلغ انكماش الـ ABS نحو \(0.5\%\) بينما يتراوح انكماش البولي بروبيلين بين \(1.5\%\) و\(2.5\%\)). أما كمية الصلب الإضافية التي تُزال أثناء تشغيل التجويف فهي \(\Delta = D_{\text{cavity}} - D_{\text{part}}\).
طريقة الاستخدام
أدخل البُعد الذي تريد أن تحصل عليه القطعة المصبوبة بعد أن تبرد، ثم أدخل نسبة الانكماش المذكورة في ورقة بيانات الراتنج (Resin Datasheet) الخاص بك. تعطيك الحاسبة بُعد التجويف الواجب تشغيله ومقدار التعويض المضاف.
مثال محلول
لنفترض أن البُعد المستهدف للقطعة هو \(100\,\text{mm}\) وأن المادة تنكمش بنسبة \(2\%\):
$$D_{\text{cavity}} = \frac{100}{1 - 0.02} = \frac{100}{0.98} = 102.041\,\text{mm}$$أي أن التجويف يُقطع بمقاس \(102.041\,\text{mm}\)، بإضافة تعويض مقداره \(2.041\,\text{mm}\). وبعد أن تبرد القطعة تنكمش لتعود إلى المقاس المقصود \(100\,\text{mm}\).
معدلات الانكماش النموذجية حسب مادة البلاستيك
يعرض الجدول نطاقات الانكماش النموذجية للقالب لأشيع الراتنجات غير المملوءة. استخدمها للتقديرات الأولية فقط. تعتمد القيمة الفعلية على الدرجة، وسماكة الجدار، وموقع البوابة، وضغط التعبئة، وحرارة المصهور والقالب، وزمن التبريد. إذا كانت لديك ورقة البيانات الفنية (datasheet) الصادرة عن مورد الراتنج للدرجة التي تستخدمها، فاستخدم الرقم الوارد فيها بدلاً من هذه القيم.
| المجموعة | المادة | نطاق الانكماش النموذجي (%) |
|---|---|---|
| غير متبلورة (انكماش منخفض) | ABS | ~0.4–0.7 |
| PC (بولي كربونات) | ~0.5–0.7 | |
| PMMA (أكريليك) | ~0.2–0.8 | |
| PS (بوليستيرين للأغراض العامة) | ~0.3–0.6 | |
| HIPS (بوليستيرين عالي المتانة) | ~0.4–0.7 | |
| PVC، صلب | 0.1–0.5 | |
| شبه متبلورة (انكماش مرتفع) | PP (بولي بروبيلين) | 1.0–2.5 |
| HDPE | 1.5–3.0 | |
| LDPE | 1.5–5.0 | |
| POM (أسيتال) | 1.8–2.5 | |
| PA6 (نايلون 6) | 0.7–1.5 | |
| PA66 (نايلون 6/6) | 0.8–1.5 | |
| PBT | 1.5–2.0 | |
| PET | ~0.2–2.0 (منخفض عند القولبة غير المتبلورة، ومرتفع عند التبلور) | |
| PA / PBT المملوء بالألياف الزجاجية | ~0.2–0.8 |
سبب اختلاف المجموعتين: تكوّن البوليمرات شبه المتبلورة مناطق بلورية متراصة بإحكام أثناء التبريد. هذا التراص يجعلها تنكمش أكثر بكثير من البوليمرات غير المتبلورة، ويجعل انكماشها أكثر حساسية لمعدل التبريد وحرارة القالب.
الحشوات من ألياف الزجاج تخفض الانكماش بشكل كبير، لكنها تجعله متباين الاتجاهات (anisotropic). فالألياف تصطف مع اتجاه تدفق المصهور، لذلك يكون الانكماش على طول اتجاه التدفق عادةً أقل من الانكماش عبر هذا الاتجاه. بالنسبة للدرجات المملوءة، راجع ورقة البيانات الفنية للحصول على قيمتين منفصلتين: واحدة لاتجاه التدفق وأخرى للاتجاه العرضي، واستخدم القيمة المناسبة لكل بُعد من أبعاد القطعة.
تجويف القالب عبر المواد المختلفة
يثبّت هذا الجدول بُعد القطعة المستهدف عند 100 مم ويغيّر معدل الانكماش فقط. يُحسب كل بُعد للتجويف بالمعادلة
$$D_{cavity} = \frac{100}{1 - S/100}$$التعويض هو الطول الإضافي المُشغَّل في التجويف، \(D_{cavity} - 100\). المواد المذكورة كأمثلة مأخوذة من النطاقات النموذجية أعلاه.
| المادة النموذجية | نسبة الانكماش S (%) | بُعد التجويف (مم) | التعويض (مم) |
|---|---|---|---|
| ABS | 0.5 | 100.503 | 0.503 |
| PA6 | 1.0 | 101.010 | 1.010 |
| PP / PBT | 1.5 | 101.523 | 1.523 |
| POM (أسيتال) | 2.0 | 102.041 | 2.041 |
| HDPE / PP (الطرف الأعلى) | 2.5 | 102.564 | 2.564 |
عند انكماش 2.5% مثلاً، يكون الاستبدال \(100 / (1 - 0.025) = 100 / 0.975 = 102.564\) مم.
لماذا يقصر التقريب: من الاختصارات الشائعة \(D_{cavity} \approx 100 \times (1 + S/100)\). عند 2.5% يعطي هذا
$$100 \times 1.025 = 102.500\ \text{مم}$$القيمة الدقيقة من المعادلة هي 102.564 مم. الفرق هو \(102.564 - 102.500 = 0.064\) مم، أي أن التجويف المقطوع بالاختصار ينتج قطعة أصغر بنحو 0.064 مم. ويزداد خطأ الاختصار تقريبًا مع مربع معدل الانكماش. وهو مهمل للراتنجات غير المتبلورة منخفضة الانكماش، لكنه في الميزات الدقيقة للمواد شبه المتبلورة عالية الانكماش قد يستهلك التفاوت المسموح الضيق.
الأسئلة الشائعة
لماذا نقسم بدلًا من إضافة النسبة المئوية مباشرة؟ لأن الانكماش يُقاس نسبةً إلى مقاس التجويف لا إلى مقاس القطعة. القسمة على \(1 - S/100\) هي المعكوس الرياضي الدقيق، وهي أدق من ضرب بُعد القطعة في \(1 + S/100\).
من أين أحصل على نسبة الانكماش؟ ينشرها مُصنّع الراتنج في ورقة بيانات المادة، وغالبًا ما تأتي على شكل مدى وليس رقمًا واحدًا. اختر القيمة المناسبة لسُمك الجدار وظروف البوابة (Gate) لديك.
هل تنطبق الحسبة على كل الأبعاد؟ طبّق الحساب بشكل مستقل على كل بُعد خطي حرج؛ فالانكماش قد يختلف في اتجاه سريان المادة عنه في الاتجاه العمودي عليه.