ما الذي تقوم به هذه الحاسبة
تُقدِّر حاسبة تكلفة القولبة بالحقن قيمة تكلفة القطعة الواحدة والتكلفة الإجمالية لدفعة إنتاج مصنوعة بالحقن. وهي تجمع العناصر الثلاثة التي تحكم سعر القطعة: كمية الخامة المستهلكة في كل طلقة حقن، وزمن الماكينة والعمالة اللازم لتشغيل المكبس، ثم استثمار العُدّة (القالب) موزَّعًا على كامل الطلبية. بهذا يستطيع المصممون والمشترون وأصحاب ورش الحقن مراجعة عروض الأسعار والتأكد من منطقيتها، ومقارنة السيناريوهات المختلفة قبل الالتزام بأي مشروع إنتاجي.
ملاحظة: كل الأسعار الواردة في الأمثلة والجداول بالدولار الأمريكي وتعكس متوسطات السوق العالمية؛ استبدلها بأسعار السوق المحلية وعملتك المحلية، فالحاسبة لا تفترض عملة بعينها.
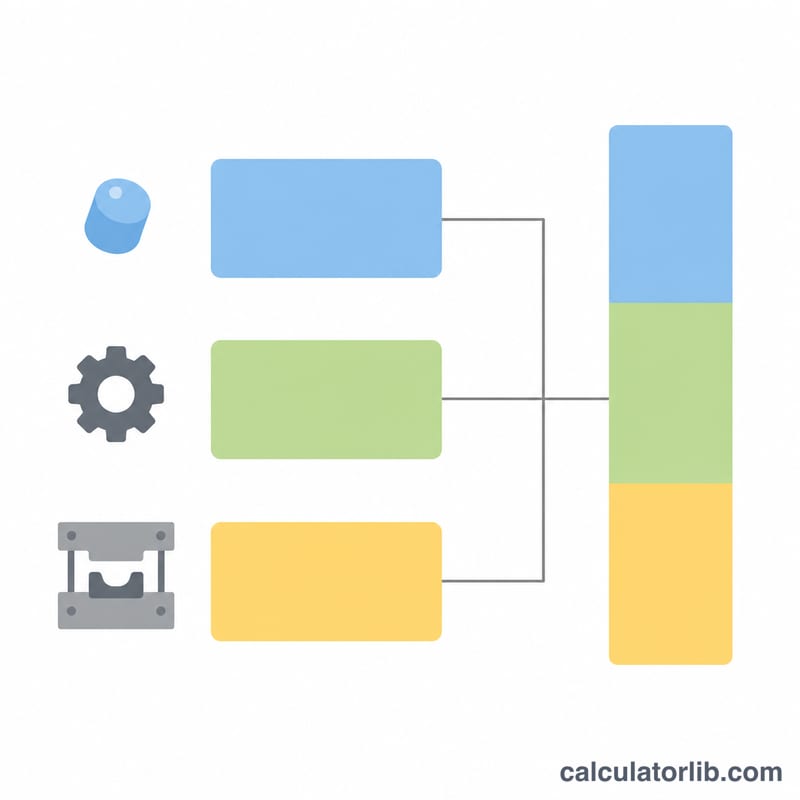
شرح المعادلة
المعادلة الأساسية هي:
$$\text{Cost per part} = \frac{W}{1000}\,C\,\left(1+\tfrac{s}{100}\right) + \frac{t}{3600\,n}\,(M+L) + \frac{T}{Q}$$حيث \(W\) = وزن القطعة بالجرام، و\(C\) = سعر الخامة لكل كيلوجرام، و\(s\) = نسبة الهدر مئويًا، و\(t\) = زمن الدورة بالثواني، و\(n\) = عدد تجاويف القالب، و\(M\) = أجر الماكينة في الساعة، و\(L\) = أجر العمالة في الساعة، و\(T\) = تكلفة القالب/العُدّة، و\(Q\) = إجمالي الكمية. وبما أن كل طلقة حقن تُخرج \(n\) قطعة، فإن زمن الماكينة الفعلي للقطعة الواحدة يساوي \(t/n\). أما التكلفة الإجمالية فهي ببساطة \(\text{Cost per part}\times Q\).
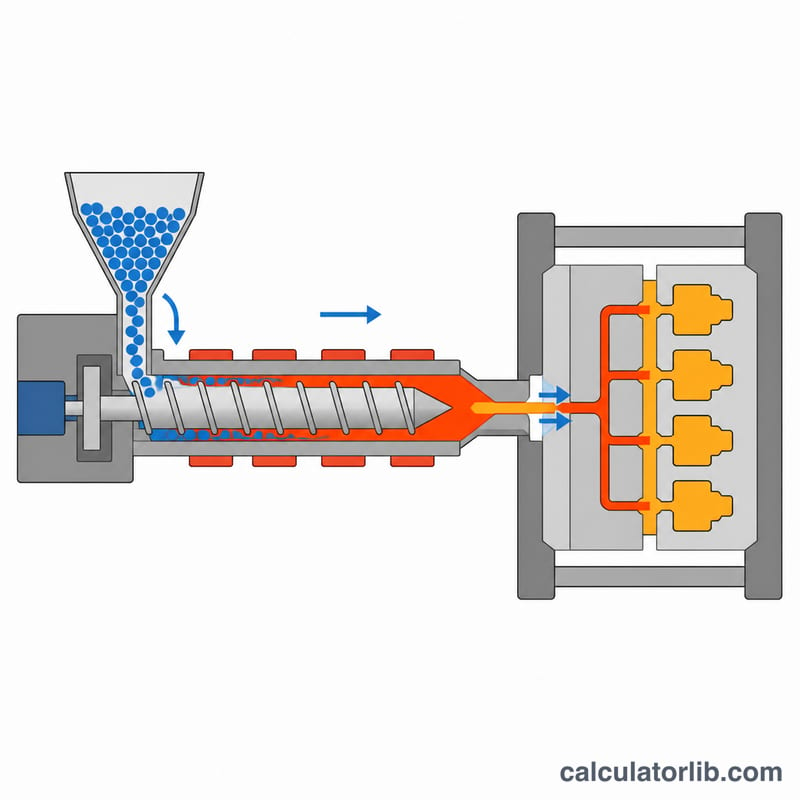
طريقة الاستخدام
أدخل وزن القطعة وسعر الخامة، وحدِّد نسبة هدر واقعية، ثم صِف العملية: زمن الدورة، وعدد التجاويف، وأجر الماكينة والعمالة. أضف بعدها تكلفة القالب المراد إطفاؤها وكمية الطلبية. تُقسِّم النتيجة سعر القطعة إلى ثلاثة بنود — خامة، وتشغيل، وعُدّة — فتتبيّن أي عامل هو الأكثر تأثيرًا في حالتك.
مثال محلول
لنفترض قطعة وزنها 50 جم من خامة سعرها 3 دولارات للكيلوجرام بنسبة هدر 5%، وزمن دورة 30 ثانية في قالب رباعي التجاويف، وأجر ماكينة 40 دولارًا وأجر عمالة 20 دولارًا في الساعة، وتكلفة قالب 20,000 دولار، وكمية 10,000 قطعة:
$$\text{material} = \frac{50}{1000}\times 3 \times 1.05 = \$0.1575$$$$\text{processing} = \frac{30}{3600\times 4}\times(40+20) = \$0.125$$$$\text{tooling} = \frac{20000}{10000} = \$2.00$$وبجمع هذه البنود نحصل على \(\$2.2825\) للقطعة الواحدة، وبذلك تكون تكلفة الدفعة كاملة \(2.2825\times 10000 = \$22{,}825\).
أسعار خامات وأجور ماكينات وأزمنة دورات نموذجية
الجداول التالية تعطي أرقامًا استرشادية تصلح لتقدير أولي. فأسعار البوليمرات سلعية ومتقلبة (ترتفع وتنخفض مع النفط، ونوع الدرجة، واللون، ونسبة الحشو، وحجم الطلبية)، كما تتفاوت أجور الماكينات تفاوتًا كبيرًا حسب المنطقة، ومصاريف الورشة، ومستوى الأتمتة. تعامَل مع كل قيمة هنا كنطاق سوقي تقريبي بالدولار الأمريكي لا كعرض سعر ثابت — وتحقّق من الأرقام الفعلية مع مورّد الخامة وورشة الحقن، خصوصًا أن الرسوم الجمركية وتكاليف الشحن ترفع سعر الخامة محليًا في كثير من الأسواق العربية.
الخامات الشائعة: السعر والكثافة النموذجية
| الخامة | السعر النموذجي (دولار/كجم) | الكثافة النموذجية (جم/سم³) |
|---|---|---|
| PE (بولي إيثيلين) | $1.20 – $2.00 | 0.92 – 0.96 |
| PP (بولي بروبيلين) | $1.20 – $2.00 | 0.90 – 0.91 |
| ABS | $2.00 – $3.50 | 1.04 – 1.06 |
| POM (أسيتال) | $2.50 – $4.00 | 1.39 – 1.42 |
| نايلون 6/6 (PA66) | $3.00 – $5.00 | 1.13 – 1.15 |
| PC (بولي كربونات) | $3.00 – $5.00 | 1.19 – 1.21 |
الكثافة مهمة لأن تكلفة الخامة في الحاسبة محسوبة على أساس كتلة القطعة. فإن كنت تعرف حجم القطعة فقط، قدِّر الوزن بالعلاقة \(\text{weight (g)} = \text{volume (cm}^3) \times \text{density (g/cm}^3)\)، ثم أدخل الناتج في حقل part_weight (بالجرام).
أجر الماكينة في الساعة حسب قوة الإغلاق
| قوة الإغلاق | أجر الماكينة النموذجي (دولار/ساعة) |
|---|---|
| 50 طن | $25 – $40 |
| 150 طن | $35 – $55 |
| 300 طن | $50 – $75 |
| 500 طن | $70 – $100 |
هذه أجور الماكينة/المكبس فقط؛ أدخل العمالة على حدة في حقل labor_rate. المكابس الأكبر أعلى تكلفة في الساعة، لكنها ضرورية للقطع الكبيرة وللقوالب متعددة التجاويف.
زمن الدورة النموذجي حسب سماكة الجدار الاسمية
| سماكة الجدار الاسمية | زمن الدورة النموذجي (ثانية) |
|---|---|
| < 1 مم | 10 – 20 |
| 1 – 2 مم | 15 – 30 |
| 2 – 3 مم | 25 – 45 |
| 3 – 4 مم | 40 – 70 |
التبريد هو أطول مراحل الدورة، ويتناسب تقريبًا مع مربع سماكة الجدار، لذا ترفع الجدران السميكة زمن الدورة ارتفاعًا غير متناسب. كما تعتمد الأزمنة الفعلية على نوع الخامة وتصميم قنوات التبريد وهندسة القطعة، فاستخدم هذه النطاقات كنقطة انطلاق فقط لحقل cycle_time.
طرق عملية لخفض تكلفة القطعة الواحدة
أسرع المكاسب تأتي من مهاجمة البند المسيطر على نتيجتك أنت من البنود الثلاثة: الخامة أو التشغيل أو العُدّة. شغِّل الحاسبة، واقرأ التوزيع، ثم اعمل على أكبر شريحة.
- حين تسيطر تكلفة القالب (وهو المعتاد في الكميات الصغيرة). بما أن \(C_{\text{tool}} = \text{mold cost} / \text{quantity}\)، فإن أقوى عامل هو حجم الطلبية: تجميع الطلبات أو الالتزام بدفعة أكبر يوزّع تكلفة القالب على عدد أكبر من القطع. وللنماذج الأولية أو الكميات المحدودة، فكّر في قوالب الألومنيوم أو القوالب المؤقتة (bridge tooling) بدل الصلب المُعالج حراريًا — فهي تتآكل أسرع، لكن انخفاض
mold_costالكبير يرجّح كفتها حين تُوزَّع على قطع قليلة. كذلك فإن القالب أحادي التجويف أرخص في التصنيع من متعدد التجاويف. - حين يسيطر التشغيل (دورات طويلة أو تجاويف قليلة). ارفع عدد التجاويف (فكل تجويف إضافي يقسّم تكلفة التشغيل على القطعة) واختصر زمن الدورة. التبريد عادة أطول المراحل، لذا فإن تقليل سماكة الجدار، وإضافة قنوات تبريد أو تحسينها، وضبط أزمنة الضغط والتبريد، كلها تقلّص
cycle_time. كما يفيد اختيار مكبس بحجم مناسب لا أكبر من اللازم لخفضmachine_rateمتى سمحت القطعة بذلك. - حين تسيطر الخامة (قطع ثقيلة أو بوليمر غالي). راجع درجة الخامة — فقد تفي درجة سلعية أو غير محشوة بالمواصفة بتكلفة
material_costأقل. وقلّل وزن القطعة عبر التصميم (جدران أرفع، أضلاع تقوية، تفريغ المقاطع المصمتة). وحيث يسمح التطبيق، قد يخفض استخدام مادة معاد طحنها ومعتمدة تكلفة الخامة الفعلية. واخفضscrap_rate: فلأن تكلفة الخامة تُضرب في \(\left(1 + \text{scrap rate}/100\right)\)، فكل نقطة هدر تتخلص منها تُقتطع مباشرة من بند الخامة. - اشترِ خامة تكفي لتغطية الهدر. عند شراء البوليمر للدفعة، اطلب كمية أكبر قليلًا مما تقتضيه كتلة القطع النهائية، حتى لا تُعوزك المادة بسبب المرفوضات والتنظيف (purging) وهدر بدء التشغيل. وتحديد كمية الشراء عند الكمية المضخَّمة بالهدر تقريبًا — بالمعامل نفسه \(\left(1 + \text{scrap rate}/100\right)\) الذي تستخدمه الحاسبة — يجنّبك طلبية تكميلية صغيرة غالبًا ما تكون أعلى سعرًا.
هذه اقتراحات تشغيلية عامة لخفض تكلفة القطع المحقونة؛ والمفاضلة الصحيحة تعتمد على قطعتك وخامتك وتفاوتات التصنيع لديك ومعداتك. تحقّق من أي تغيير مع ورشة الحقن ومن خلال فحص جودة قبل اعتماده في الإنتاج.
الأسئلة الشائعة
لماذا نقسّم زمن الدورة على عدد التجاويف؟ لأن القالب متعدد التجاويف ينتج عدة قطع في الطلقة الواحدة، فيتوزّع زمن المكبس نفسه عليها جميعًا وتنخفض تكلفة التشغيل للقطعة الواحدة.
كيف تُعالَج تكلفة القالب؟ تُطفأ تكلفة القالب بالتساوي على كمية الطلبية؛ وكلما كبرت الدفعة انخفض نصيب القطعة الواحدة من تكلفة العُدّة.
هل يؤثر الهدر على الخامة فقط؟ في هذه الحاسبة نعم، إذ يزيد الهدر استهلاك الخامة؛ ويمكنك رفع نسبة الهدر لتقريب أثر القطع المرفوضة وفاقد بدء التشغيل.