ما الذي تقوم به هذه الحاسبة
تقدّر حاسبة معدل ترسيب معدن اللحام كمية المعدن المترسّب في الوصلة خلال كل ساعة عمل، إضافة إلى كمية سلك الحشو المستهلك، اعتمادًا على سرعة تغذية السلك وبقية بارامترات اللحام لديك. يعتمد عليها فنيو التصنيع المعدني ومقدّرو التكاليف ومهندسو اللحام في تخطيط شراء المستهلكات، وتسعير أوامر العمل، والمقارنة بين عمليات اللحام المختلفة مثل GMAW (لحام MIG/MAG بالغاز الواقي) وFCAW (اللحام بالسلك المحشو) واللحام بالقوس المغمور (SAW).
ملاحظة حول الوحدات: تعمل هذه الحاسبة بالوحدات الإنجليزية (الإنش والرطل) المعتمدة في المواصفات الأمريكية للحام مثل AWS، وهي الأكثر شيوعًا في كتالوجات أسلاك اللحام المستوردة من الولايات المتحدة. إن كنت تعمل بالنظام المتري السائد في معظم الدول العربية، فحوّل قيمك قبل الإدخال: 1 إنش = 25.4 مم، و1 رطل = 0.4536 كجم، وكثافة الفولاذ الكربوني 0.284 lb/in³ تعادل تقريبًا 7.85 g/cm³. تبقى المعادلة والنتائج الرقمية واحدة في الحالتين بعد التحويل.
شرح المعادلة
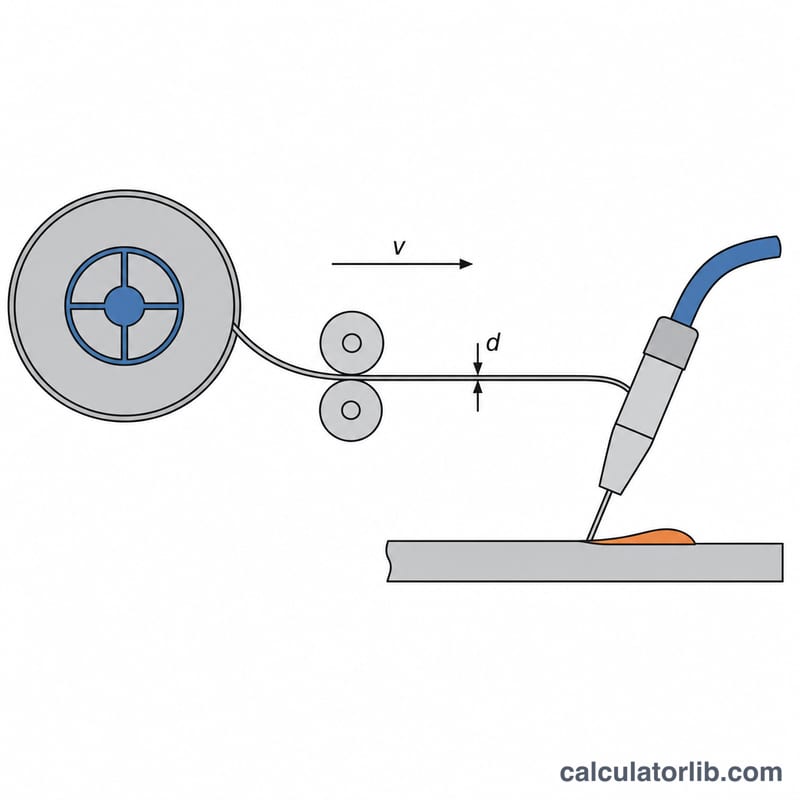
يتوقف معدل الترسيب على حجم السلك المُغذّى في وحدة الزمن، وكثافة هذا السلك، ونسبة ما يستقر منه فعليًا داخل الوصلة. والمعادلة الحاكمة هي:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
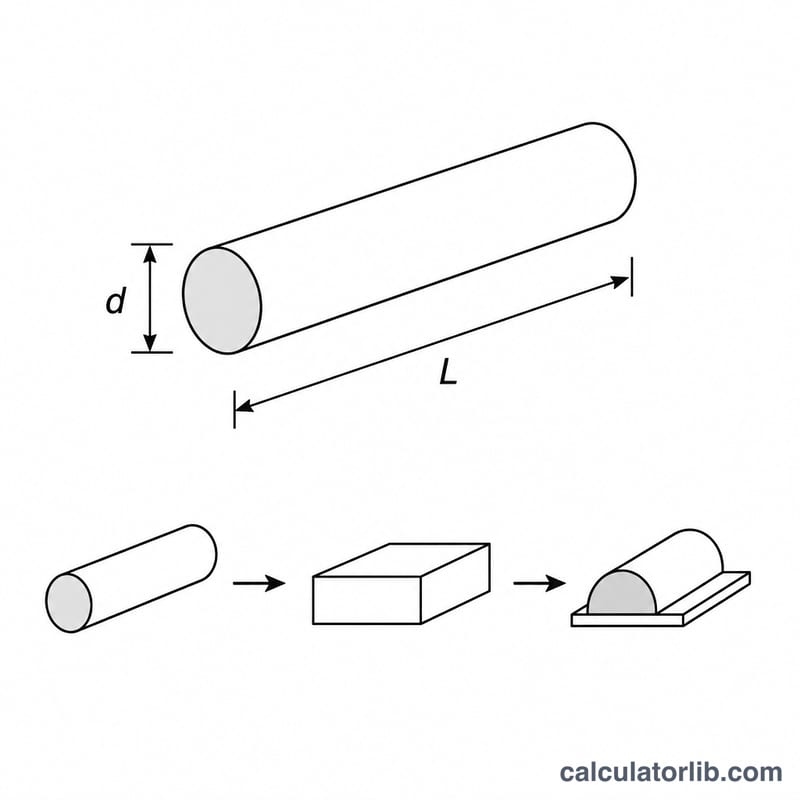
حيث \(d\) = قطر السلك بالإنش، و\(S\) = سرعة تغذية السلك بالإنش/دقيقة، و\(\rho\) = كثافة السلك بوحدة lb/in³ (نحو 0.284 للفولاذ الكربوني)، و\(\eta\) = كفاءة الترسيب بالنسبة المئوية. أما المعامل \(60\) فيحوّل الدقائق إلى ساعات، والمقدار \(\tfrac{\pi}{4}d^2\) هو مساحة المقطع العرضي \(A\) للسلك.
طريقة الاستخدام
أدخل سرعة تغذية السلك، وقطر السلك، وكثافة السبيكة التي تستعملها، وكفاءة الترسيب الخاصة بعملية اللحام لديك. القيم المعتادة للكفاءة هي نحو 95% للحام GMAW بالسلك المصمت، و85% للسلك المحشو بالتدفق، و60% تقريبًا لأقطاب اللحام اليدوية (الإلكترود المغلّف). تعرض الحاسبة معدل الترسيب، ومساحة المقطع العرضي للسلك، وإجمالي استهلاك سلك الحشو قبل خصم الفاقد الناتج عن الكفاءة.
مثال محلول
لنفرض أنّ \(d = 0.045\,\text{in}\)، و\(S = 300\,\text{in/min}\)، و\(\rho = 0.284\,\text{lb/in}^3\)، و\(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
أي ما يعادل نحو 3.5 كجم من معدن اللحام في الساعة عند قوس مشتعل باستمرار.
الأسئلة الشائعة
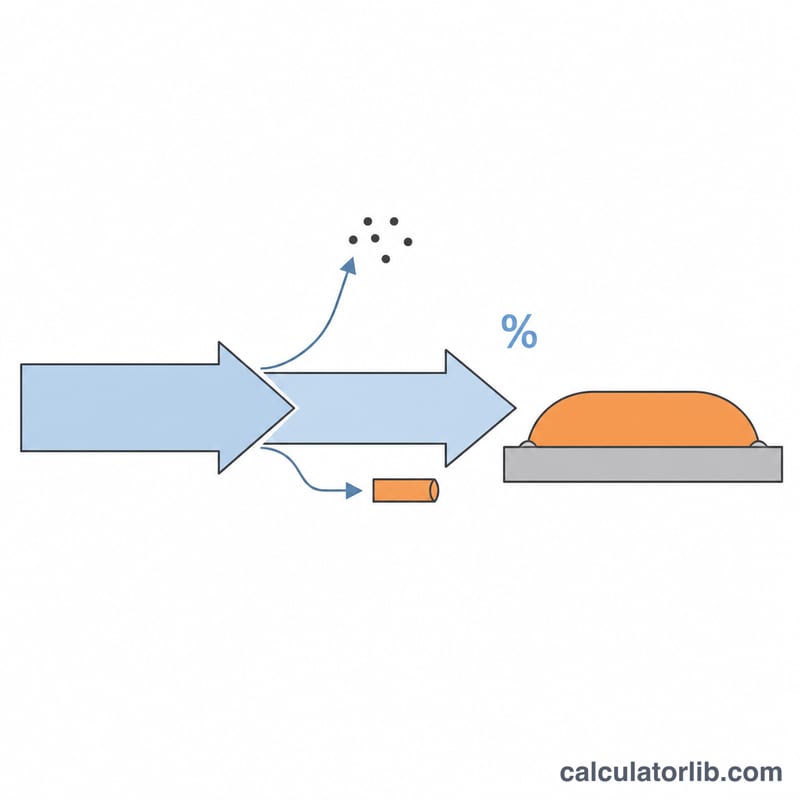
ما الفرق بين معدل الترسيب ومعدل الانصهار؟ معدل الانصهار يشمل كامل السلك المستهلك، بينما معدل الترسيب هو الجزء الذي يبقى فعليًا في اللحام بعد خصم الرذاذ والفاقد، ولذلك \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\).
أي قيمة كثافة أستخدم؟ الفولاذ الكربوني والفولاذ منخفض السبائك نحو \(0.284\,\text{lb/in}^3\)، والألمنيوم قرابة \(0.098\)، والفولاذ المقاوم للصدأ في حدود \(0.29\).
هل زيادة سرعة تغذية السلك تعني دائمًا ترسيبًا أسرع؟ نعم، فمعدل الترسيب يتناسب طرديًا مع سرعة التغذية، لكن الكفاءة ودورة التشغيل (نسبة زمن اشتعال القوس إلى زمن العمل الكلي) هما ما يحدّد الإنتاجية الحقيقية في الورشة.