

Qué hace esta calculadora
La Calculadora de Tasa de Deposición de Metal de Soldadura estima cuántos kilos —o, en este caso, libras— de metal de aporte se depositan por hora y cuánto alambre se consume, partiendo de la velocidad de alimentación y de los parámetros de soldeo. Talleres de calderería, presupuestadores e ingenieros de soldadura la usan para planificar la compra de consumibles, cotizar trabajos y comparar procesos como GMAW (MIG/MAG), FCAW (hilo tubular) y arco sumergido (SAW).
Nota sobre unidades: esta herramienta trabaja con el sistema anglosajón habitual en la industria estadounidense: pulgadas por minuto (in/min), pulgadas (in), libras por pulgada cúbica (lb/in³) y libras por hora (lb/hr). Si en tu taller manejas mm/min, mm y g/cm³ o kg/h —lo normal en España y Latinoamérica—, convierte los valores antes de introducirlos: 1 in = 25,4 mm, 1 lb = 0,4536 kg y 0,284 lb/in³ ≈ 7,86 g/cm³. La física y las fórmulas son idénticas en ambos sistemas.
La fórmula, explicada
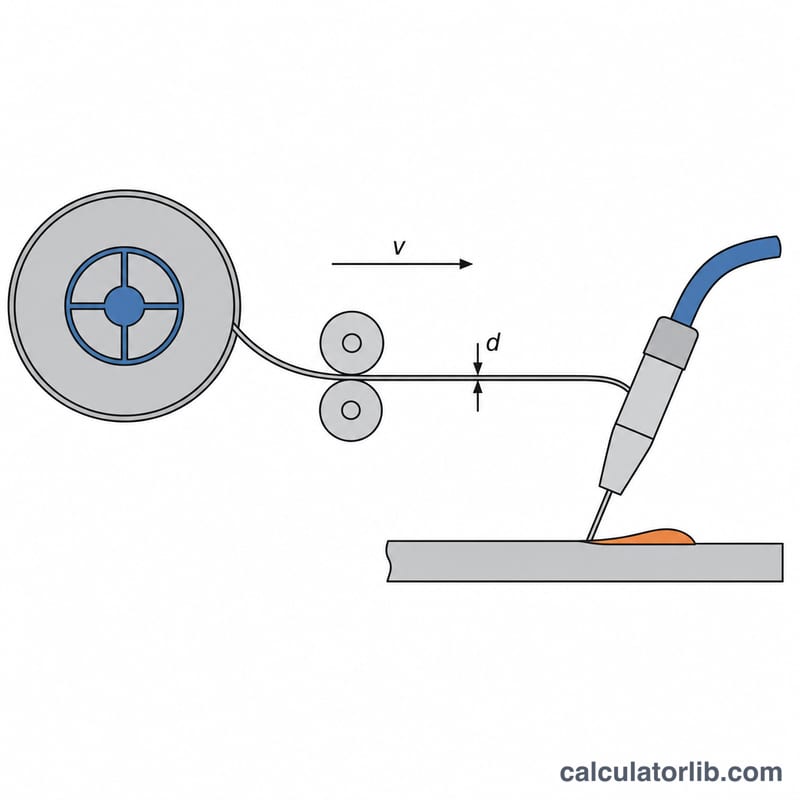
La tasa de deposición depende del volumen de alambre alimentado por unidad de tiempo, de la densidad de ese alambre y de qué proporción acaba realmente dentro de la junta. La ecuación que la gobierna es:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
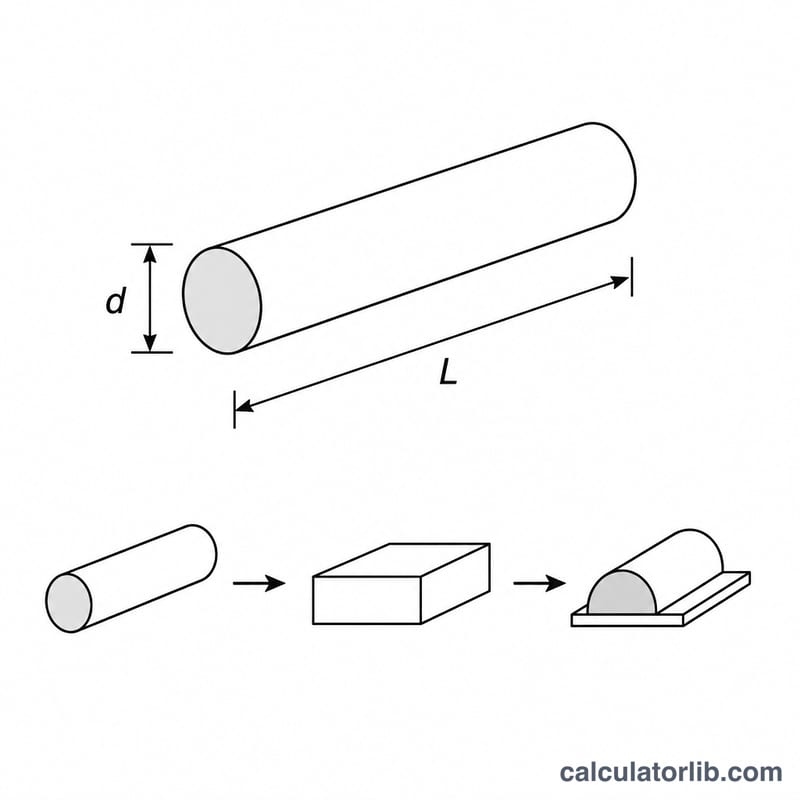
donde \(d\) = diámetro del alambre en pulgadas, \(S\) = velocidad de alimentación en in/min, \(\rho\) = densidad del alambre en lb/in³ (unos 0,284 para acero al carbono) y \(\eta\) = eficiencia de deposición en porcentaje. El factor \(60\) convierte los minutos en horas. El término \(\tfrac{\pi}{4}d^2\) es el área de la sección transversal \(A\) del alambre.
Cómo usarla
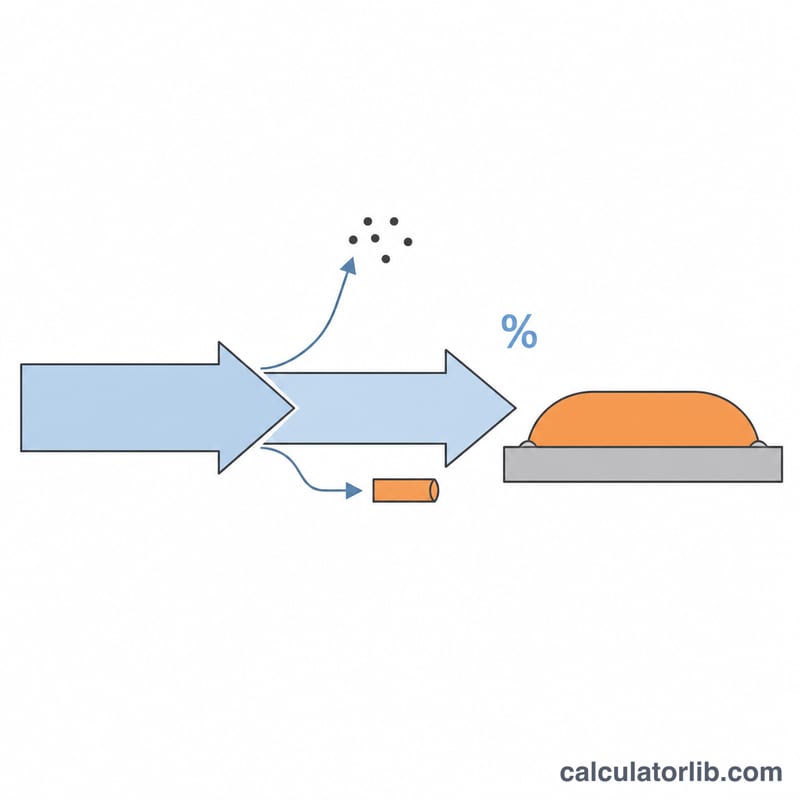
Introduce la velocidad de alimentación del alambre, su diámetro, la densidad correspondiente a tu aleación y la eficiencia de deposición de tu proceso. Como referencia, las eficiencias típicas rondan el 95 % en GMAW con hilo macizo, el 85 % en hilo tubular y el 60 % en electrodo revestido (SMAW). La calculadora te devuelve la tasa de deposición, el área de la sección del alambre y el consumo total de aporte antes de descontar las pérdidas por eficiencia.
Ejemplo resuelto
Para \(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\) y \(\eta = 95\%\):
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
Es decir, unas 7,72 lb/hr, equivalentes a aproximadamente 3,5 kg/h de metal depositado.
Preguntas frecuentes
¿Qué diferencia hay entre tasa de deposición y tasa de fusión? La tasa de fusión es todo el alambre consumido; la tasa de deposición es solo la parte que permanece en la soldadura una vez descontadas las proyecciones y demás pérdidas, de modo que \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\).
¿Qué densidad debo utilizar? El acero al carbono y de baja aleación ronda los \(0.284\,\text{lb/in}^3\); el aluminio se acerca a \(0.098\) y el inoxidable a \(0.29\). En unidades métricas equivalen aproximadamente a 7,86, 2,71 y 8,03 g/cm³.
¿Más velocidad de alimentación significa siempre depositar más rápido? Sí: la deposición crece de forma lineal con la velocidad de alimentación, pero la eficiencia y el factor de marcha (tiempo real de arco) limitan la productividad que se consigue en el taller.














