Bu hesaplayıcı ne işe yarar?
Kaynak Metali Yığma Hızı Hesaplayıcı, tel sürme hızınız ve kaynak parametrelerinizden yola çıkarak saatte ne kadar kaynak metali yığıldığını (deposition rate) ve ne kadar dolgu teli harcandığını tahmin eder. İmalatçılar, maliyet/teklif hazırlayanlar ve kaynak mühendisleri; sarf malzeme siparişini planlamak, işe fiyat vermek ve MIG/MAG (GMAW), özlü tel (FCAW) ile tozaltı kaynağı gibi yöntemleri karşılaştırmak için bu hesabı kullanır.
Birim notu: Hesaplama, ABD kaynak sektöründe standart olan inç–pound (in, in/min, lb/in³, lb/saat) sistemine göre yapılır. Türkiye'de kataloglar genellikle mm, m/dk, g/cm³ ve kg/saat verdiğinden, girişleri çevirerek kullanın: 1 in = 25,4 mm, 1 in/min = 0,0254 m/dk, 1 lb/in³ ≈ 27,68 g/cm³ ve 1 lb/saat ≈ 0,4536 kg/saat. Örneğin 1,2 mm tel = 0,047 in, 7,85 g/cm³ çelik yoğunluğu ≈ 0,284 lb/in³'tür.
Formülün açıklaması
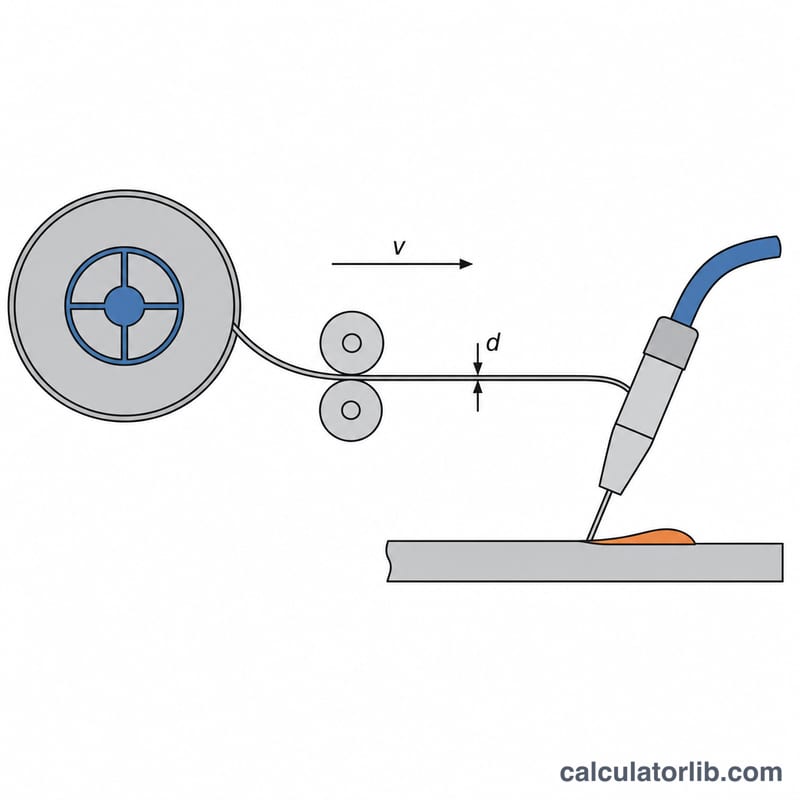
Yığma hızı üç şeye bağlıdır: birim zamanda beslenen tel hacmi, telin yoğunluğu ve bu telin ne kadarının gerçekten dikişte kalabildiği. Temel bağıntı şudur:
$$\text{DR} = \frac{\pi}{4} d^2 \times S \times 60 \times \rho \times \frac{\eta}{100}$$
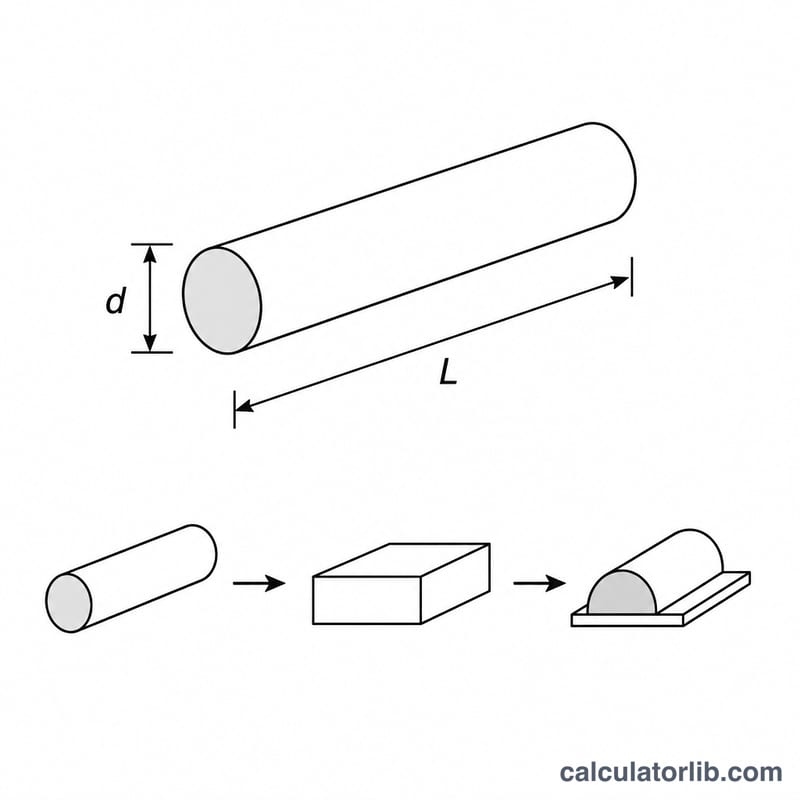
Burada \(d\) = inç cinsinden tel çapı, \(S\) = in/min cinsinden tel sürme hızı, \(\rho\) = lb/in³ cinsinden tel yoğunluğu (karbon çeliği için yaklaşık 0,284) ve \(\eta\) = yüzde olarak yığma verimidir. \(60\) çarpanı dakikayı saate çevirir. \(\tfrac{\pi}{4}d^2\) terimi ise telin \(A\) ile gösterilen kesit alanıdır. Sonuç DR (deposition rate), yani lb/saat cinsinden yığma hızıdır.
Nasıl kullanılır?
Tel sürme hızını, tel çapını, kullandığınız alaşıma ait tel yoğunluğunu ve yönteminize uygun yığma verimini girin. Tipik verim değerleri kabaca şöyledir: masif telli MIG/MAG (GMAW) için %95, özlü tel (FCAW) için %85 ve örtülü elektrot (çubuk elektrot) için %60. Hesaplayıcı size yığma hızını, telin kesit alanını ve verim kayıpları düşülmeden önceki toplam dolgu teli tüketimini verir.
Örnek hesap
\(d = 0.045\,\text{in}\), \(S = 300\,\text{in/min}\), \(\rho = 0.284\,\text{lb/in}^3\) ve \(\eta = 95\%\) için:
$$A = \frac{\pi}{4}(0.045)^2 = 0.00159\,\text{in}^2$$
$$\text{DR} = 0.00159 \times 300 \times 60 \times 0.284 \times 0.95 = 7.72\,\text{lb/hr}$$
Yani yaklaşık 7,72 lb/saat; metrik karşılığı olarak kabaca 3,5 kg/saat kaynak metali yığılır.
Sık sorulan sorular
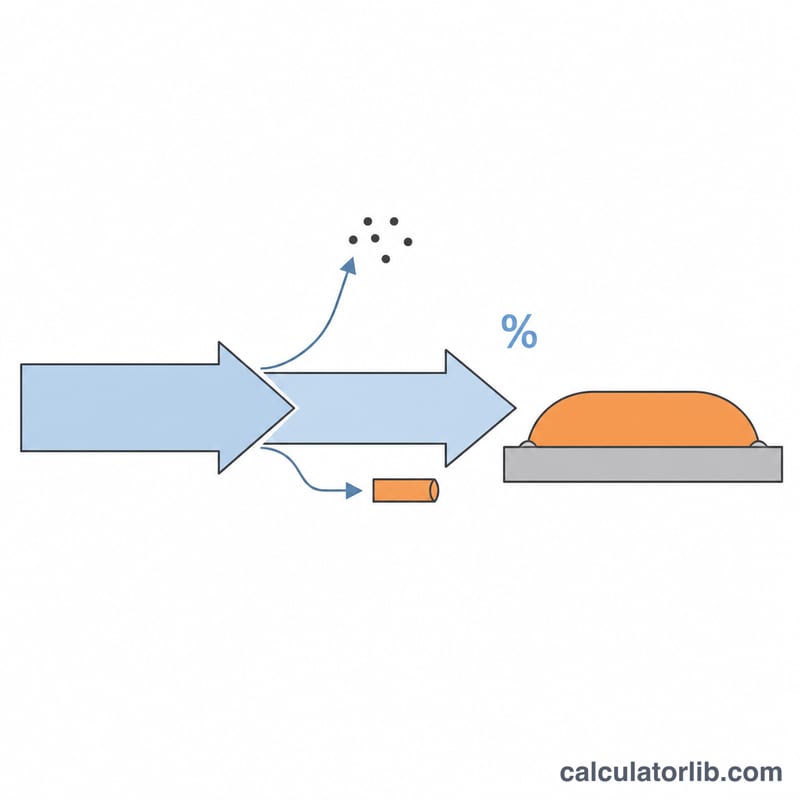
Yığma hızı ile ergitme hızı arasındaki fark nedir? Ergitme hızı (MR), tüketilen telin tamamıdır; yığma hızı (DR) ise sıçrama ve diğer kayıplardan sonra kaynakta kalan kısımdır. Bu nedenle \(\text{DR} = \text{MR} \times \tfrac{\eta}{100}\) olur.
Hangi yoğunluk değerini kullanmalıyım? Karbon çeliği ve düşük alaşımlı çelik için yaklaşık \(0.284\,\text{lb/in}^3\); alüminyum için \(0.098\) civarı, paslanmaz çelik için ise \(0.29\) dolaylarındadır.
Tel sürme hızını artırmak her zaman daha hızlı yığma demek mi? Evet, yığma hızı besleme hızıyla doğru orantılı artar; ancak gerçek sahadaki iş çıkarma kapasitenizi verim ve ark süresi (kullanım oranı) sınırlar.